 Portal
A soldagem com cordão de revenimento (em inglês, temper bead welding) é uma técnica em que a posição e o aporte de cada cordão são planejados para que o calor de uma camada trate termicamente a camada anterior. O objetivo é deixar a zona termicamente afetada (ZTA) com dureza baixa e boa tenacidade sem tratamento térmico pós-soldagem (TTAT).
A ASME Seção IX define o cordão de revenimento como o cordão colocado em um local específico da solda para alterar as propriedades metalúrgicas da ZTA ou do metal de solda já depositado. A qualificação desse tipo de procedimento está no item QW-290.
Por que a técnica funciona
O primeiro cordão sobre um aço temperável deixa, logo abaixo da linha de fusão, uma faixa de grão grosseiro e alta dureza. É ali que nascem as trincas por hidrogênio. A técnica corrige essa faixa com o calor das camadas seguintes:
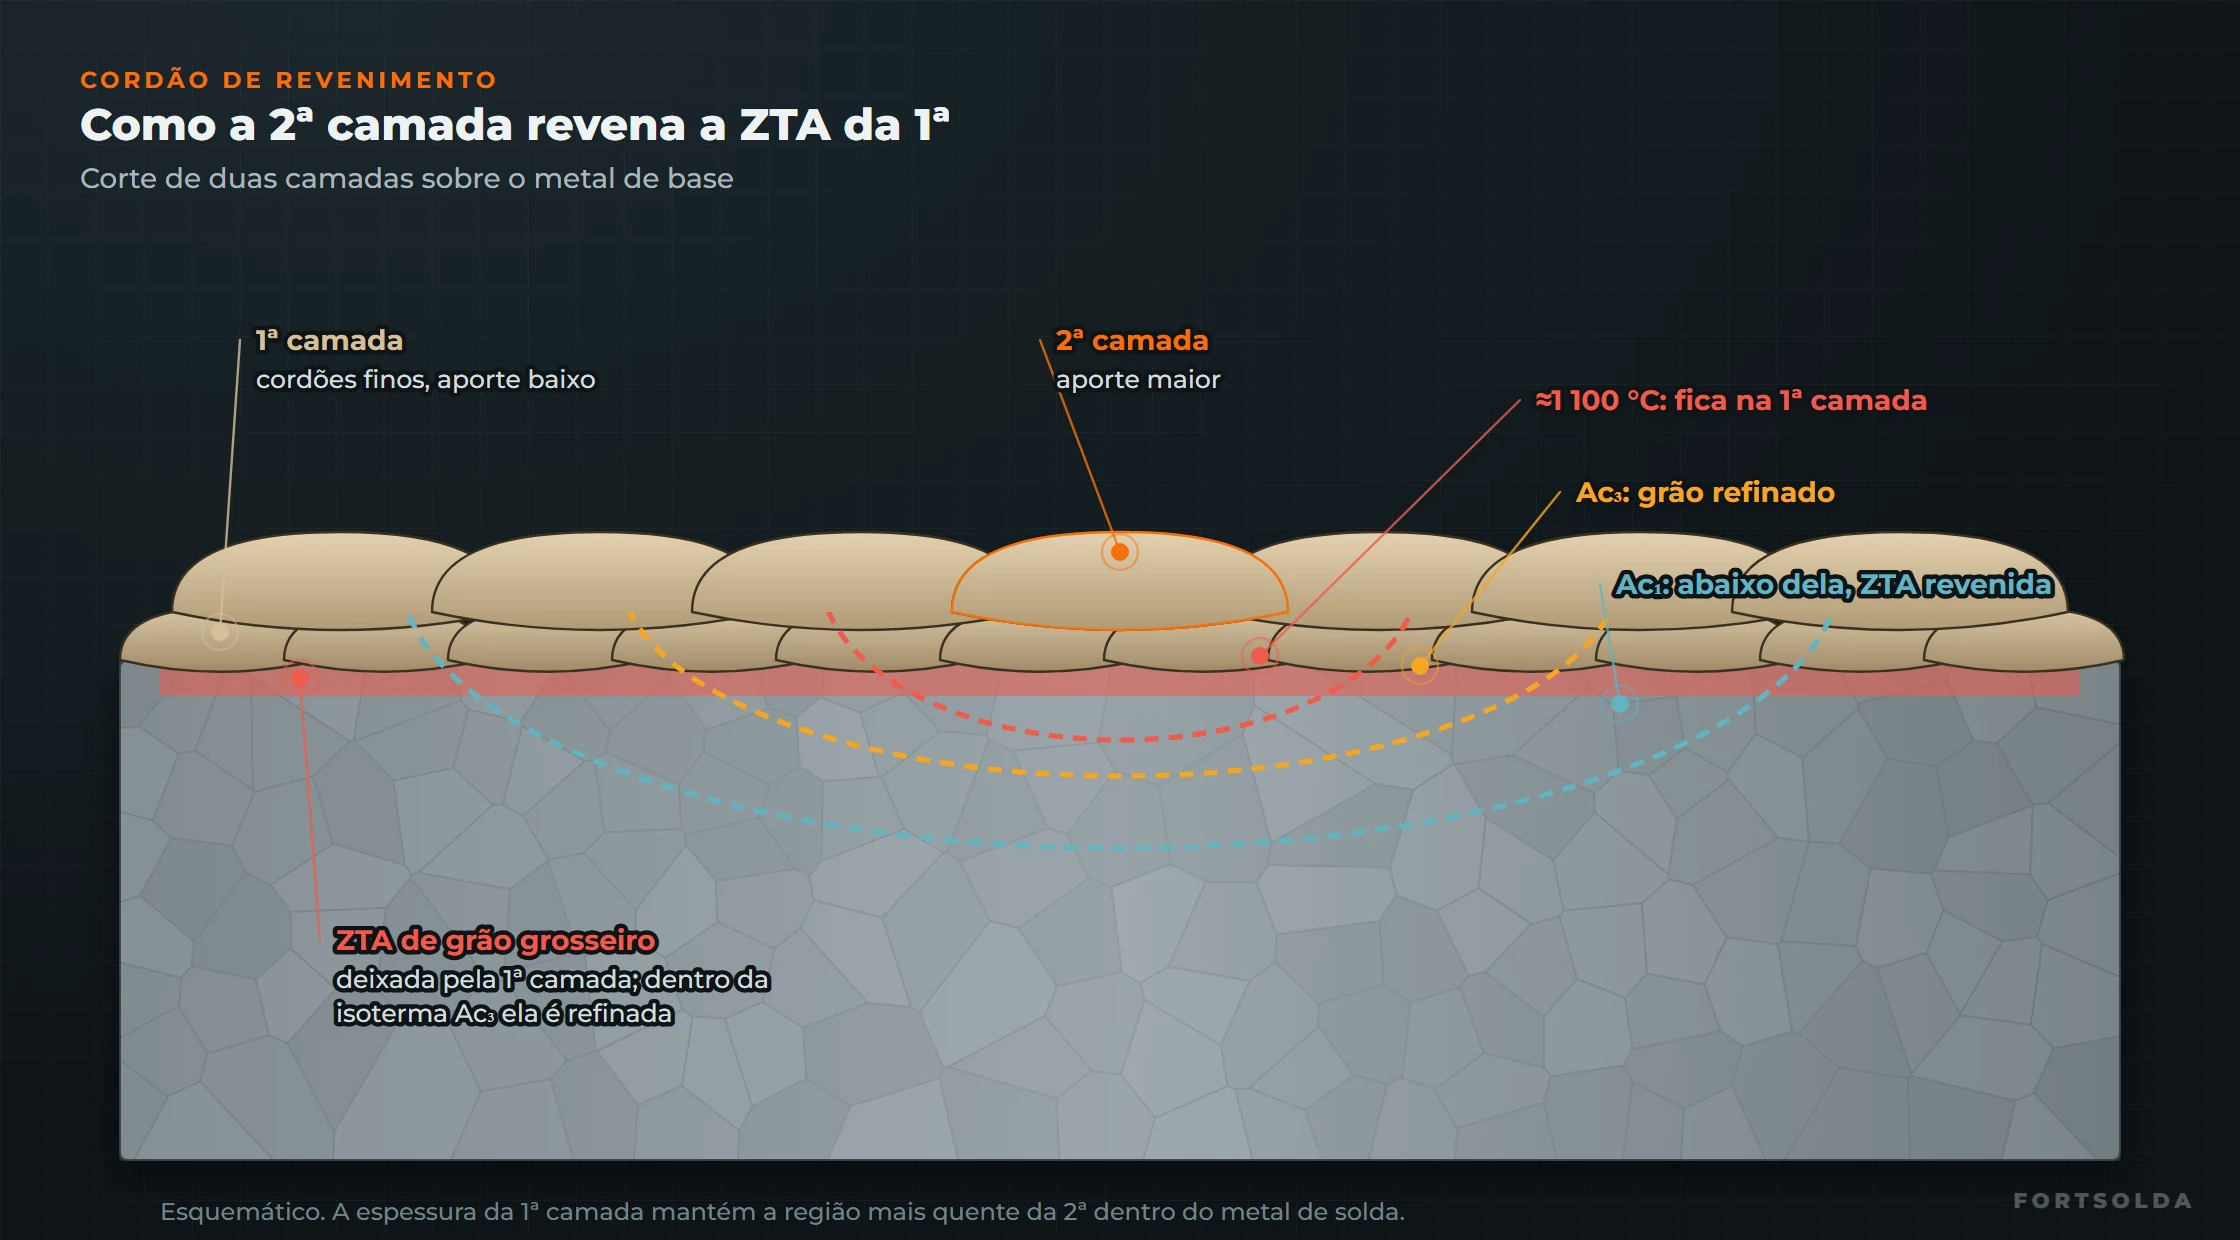
- A 1ª camada é feita com baixo aporte, em cordões finos, para que a ZTA de grão grosseiro seja estreita.
- A 2ª camada usa aporte maior. A espessura da 1ª camada mantém a região mais quente da 2ª, onde o grão volta a crescer, dentro do metal de solda. Já as isotermas mais frias alcançam a ZTA do metal de base: o que passa de Ac3 se refina e o que fica abaixo de Ac1 é revenido, perdendo dureza.
- As camadas seguintes e os cordões de revenimento superficiais completam o revenimento, principalmente junto ao pé da solda.
Onde se aplica
Reparos sem tratamento térmico pós-soldagem
Em equipamentos já instalados, o TTAT local muitas vezes é inviável: peças grandes, risco de distorção, componentes vizinhos sensíveis ao calor ou parada longa demais. Quando o código de construção ou de reparo admite, o cordão de revenimento permite reparar sem TTAT mantendo a dureza da ZTA sob controle.
Na NR-13, reparos e alterações em caldeiras, vasos de pressão, tubulações e tanques devem seguir o código de construção do equipamento e, quando puderem comprometer a segurança, um projeto de reparo aprovado pelo profissional legalmente habilitado. A técnica só pode ser usada se estiver prevista no código aplicável e com EPS qualificada.
Aços sujeitos a trinca por hidrogênio
A trinca por hidrogênio (trinca a frio) depende de três fatores ao mesmo tempo: microestrutura dura, hidrogênio e tensão. O cordão de revenimento atua no primeiro, e é útil em:
- aços carbono com carbono equivalente alto;
- aços C-Mo e Cr-Mo (P-No. 3, 4 e 5A da ASME);
- aços fundidos e aços temperados e revenidos;
- serviços com limite de dureza na ZTA, como os equipamentos para H₂S.
A técnica não dispensa o controle dos outros dois fatores: pré-aquecimento, consumível de baixo hidrogênio e, em casos de maior risco, pós-aquecimento. A EN 1011-2 recomenda pós-aquecimento de 200 °C a 300 °C por no mínimo 2 h, iniciado antes de a solda esfriar abaixo da temperatura mínima de interpasse.
Sequência de soldagem, passo a passo
- Remover o defeito. Abrir a cavidade por esmerilhamento e confirmar por líquido penetrante ou partícula magnética que o defeito saiu. As paredes devem ter inclinação suave, para os cordões alcançarem toda a superfície.
- Pré-aquecer. Atingir a temperatura e o tempo de encharque da EPS antes de abrir o arco. Na ASME IX, os dois são variáveis do procedimento de cordão de revenimento.
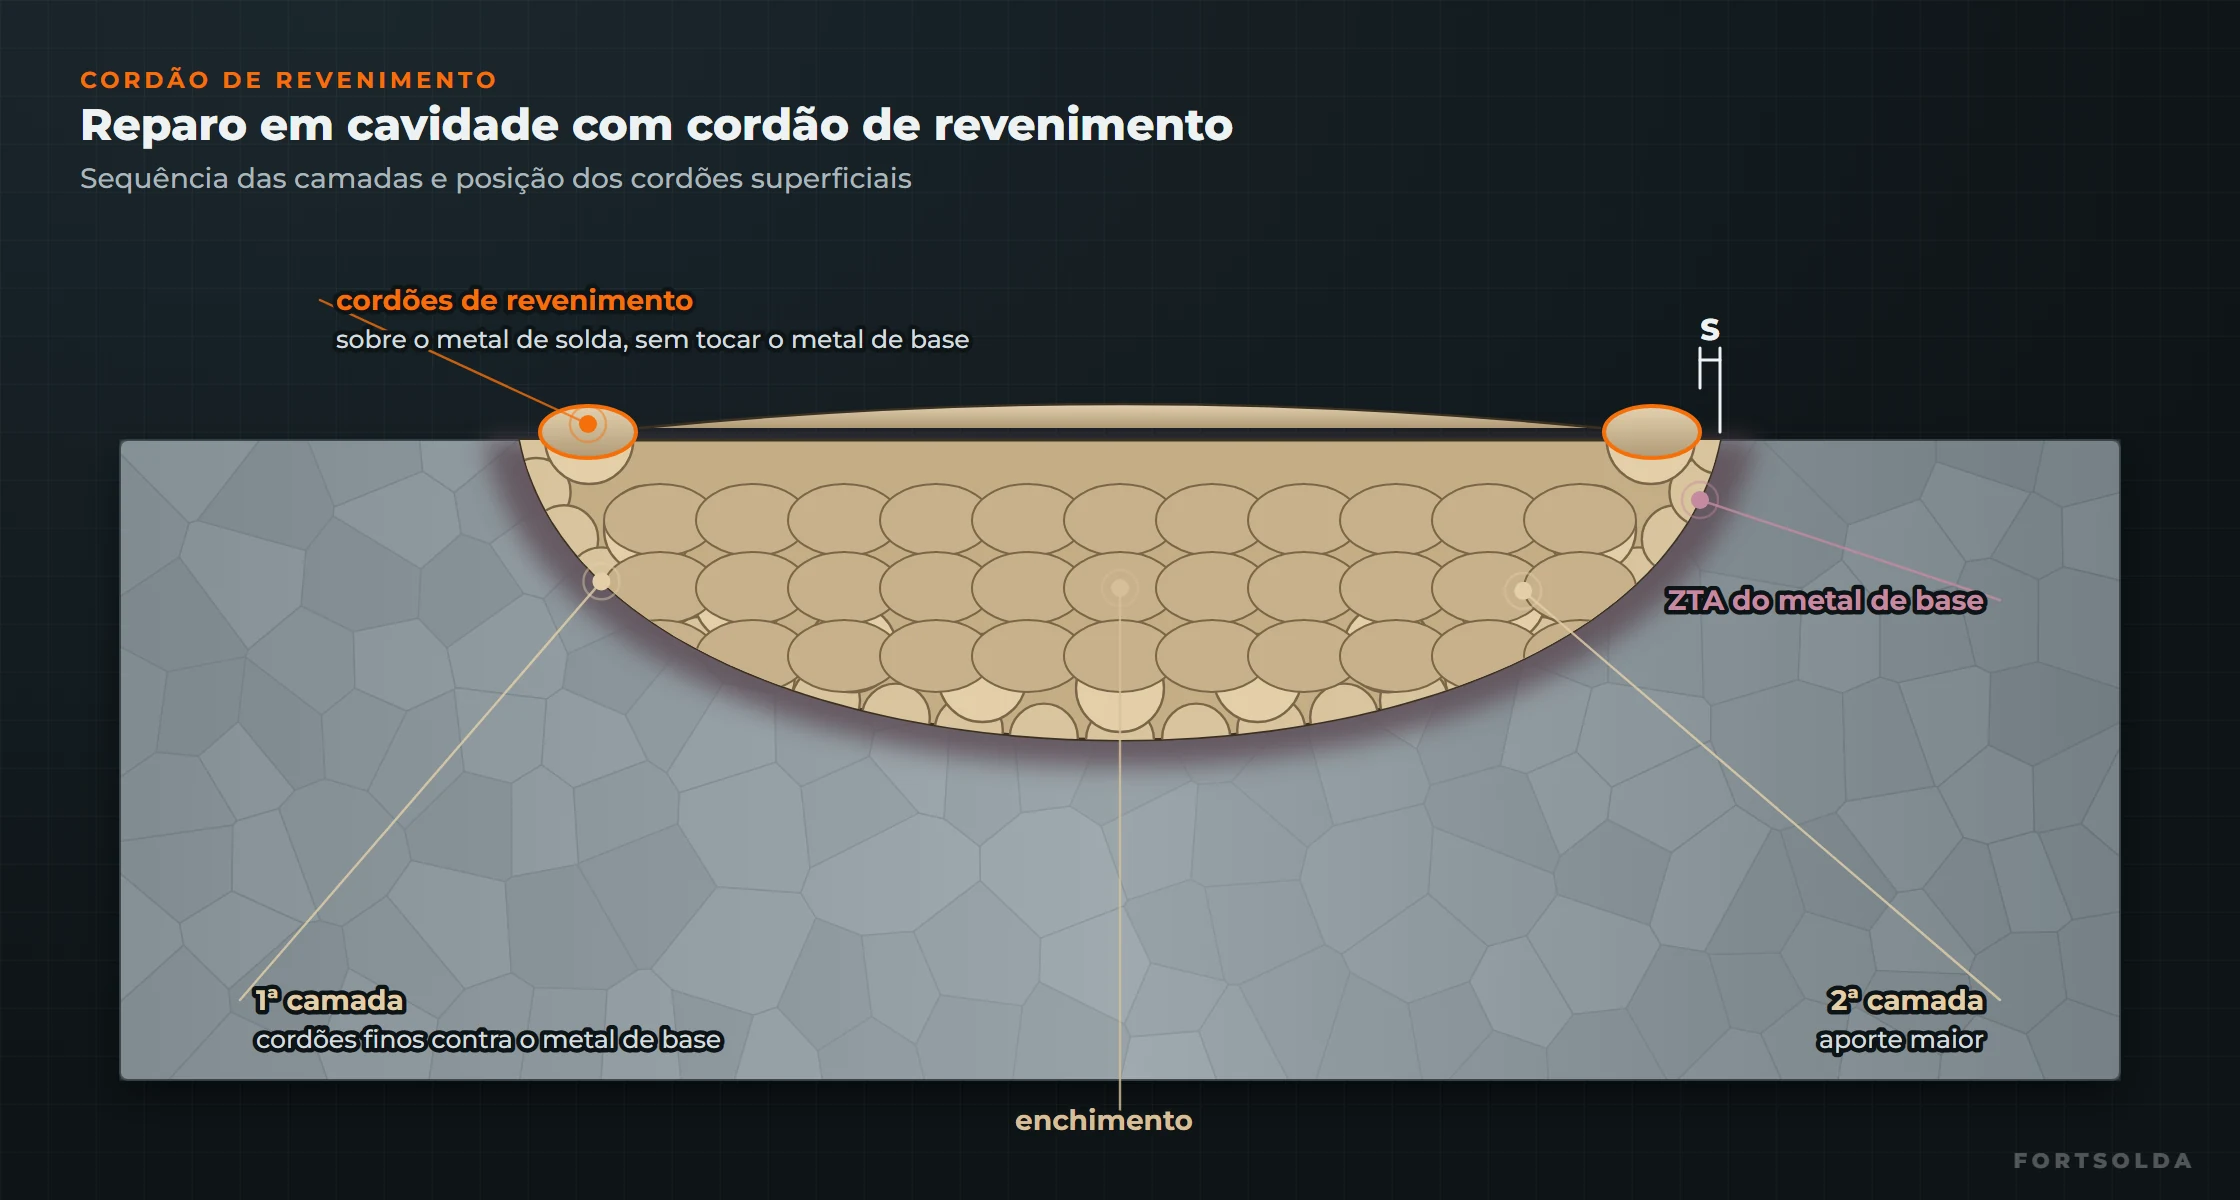
- Depositar a 1ª camada contra o metal de base. Cordões retos, sem tecimento, com eletrodo ou arame fino e baixo aporte, cobrindo o fundo e as paredes.
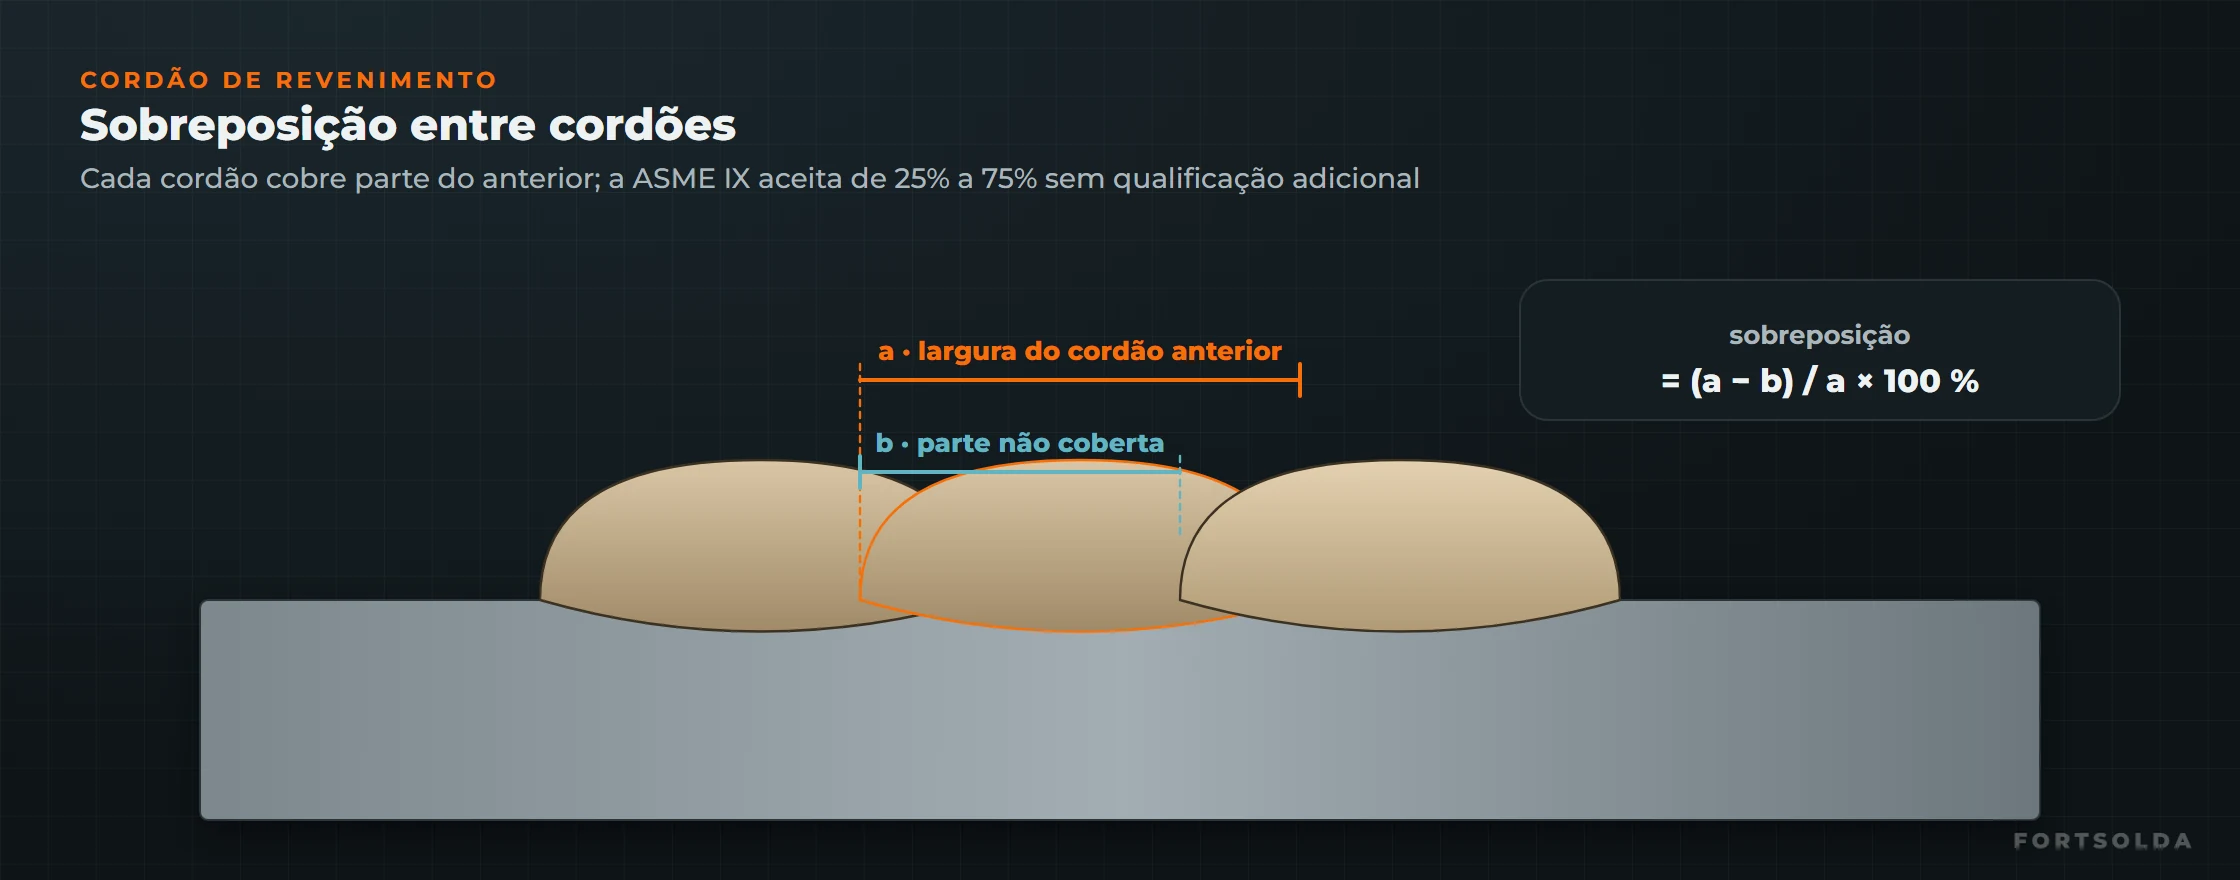
- Controlar a sobreposição. Cada cordão cobre parte do anterior, em geral perto de 50%. A ASME IX aceita de 25% a 75% sem qualificação adicional.
- Depositar a 2ª camada com aporte maior. A relação entre o aporte da 2ª e o da 1ª camada é a variável central da técnica e fica fixada na qualificação. A ASME IX admite variar essa relação em até 20% para P-No. 1 e 3 e em até 10% para os demais.
- Manter a relação de aporte nas camadas seguintes até ter pelo menos 5 mm de metal de solda sobre o metal de base. Depois, o enchimento segue a EPS.
- Aplicar os cordões de revenimento superficiais. Eles ficam sobre o metal de solda, perto do pé, sem tocar o metal de base. A distância S até o pé da solda é medida na qualificação e só pode variar 1,5 mm para mais ou para menos.
- Pós-aquecer, quando previsto, antes de deixar a peça esfriar.
- Esperar antes da inspeção final. A trinca por hidrogênio pode aparecer horas depois. A EN 1011-2 recomenda pelo menos 16 h, e mais tempo para espessuras acima de 50 mm ou aços de alta resistência.
O que a qualificação exige
Pela ASME Seção IX (QW-290), a EPS de cordão de revenimento tem variáveis próprias, além das do processo:
| Variável | O que fixa |
|---|---|
| Relação de aporte entre camadas | Aporte da 1ª e da 2ª camada de revenimento, dentro da tolerância qualificada |
| Sobreposição dos cordões | Faixa de sobreposição; fora de 25% a 75% exige qualificação específica |
| Distância S | Posição dos cordões superficiais em relação ao pé da solda |
| Pré-aquecimento | Temperatura mínima e tempo de encharque |
| Hidrogênio | Hidrogênio difusível e armazenamento do consumível |
| Pós-aquecimento | Inclusão ou retirada do alívio de hidrogênio |
| Processo | SMAW, SAW, GMAW, FCAW e GTAW ou PAW mecanizados; TIG manual só em casos previstos |
O corpo de prova é avaliado por dureza Vickers (HV10) ou por impacto, conforme o critério do código de construção. As medições de dureza atravessam metal de solda, ZTA e metal de base, inclusive numa linha a cerca de 1 mm da superfície, logo abaixo do pé da solda, que é o ponto mais crítico.
Limitações
- Exige controle fino de parâmetros. Variações de aporte ou de posição do cordão anulam o efeito. Processos mecanizados dão resultado mais repetível.
- Não substitui o TTAT quando ele é exigido para alívio de tensões, e não só para dureza.
- Precisa estar prevista no código aplicável e qualificada antes do uso. Não é uma técnica para improvisar em campo.
Perguntas frequentes
O cordão de revenimento substitui o tratamento térmico pós-soldagem?
Só quando o código aplicável permite e o objetivo do TTAT é controlar a dureza ou a tenacidade da ZTA. Se o TTAT for exigido também para aliviar tensões, por exemplo em serviço sujeito a corrosão sob tensão, a técnica não o substitui.
Qualquer soldador qualificado pode aplicar a técnica?
Precisa de uma EPS qualificada para cordão de revenimento e de controle rigoroso de aporte, posição e sobreposição dos cordões. Na ASME Seção IX, o TIG manual só é aceito em situações específicas e, nesse caso, cada soldador faz uma demonstração prática dos parâmetros antes de executar o reparo.
Ainda é preciso pré-aquecer?
Sim. O cordão de revenimento atua sobre a dureza da ZTA, mas a trinca por hidrogênio também depende do hidrogênio e das tensões. Pré-aquecimento, consumível de baixo hidrogênio e, quando previsto, pós-aquecimento continuam fazendo parte do procedimento.
Os cordões de revenimento superficiais precisam ser removidos?
Não necessariamente. Eles podem ficar ou ser removidos por esmerilhamento depois de cumprirem a função. Se forem removidos, a EPS deve prever o método e os cuidados para não superaquecer a superfície.
Referências
- AMERICAN SOCIETY OF MECHANICAL ENGINEERS. ASME Boiler and Pressure Vessel Code, Section IX: welding, brazing, and fusing qualifications. New York: ASME. QW-290 Temper bead welding.
- BRITISH STANDARDS INSTITUTION. BS EN 1011-2: welding — recommendations for welding of metallic materials — part 2: arc welding of ferritic steels. London: BSI.
- BRASIL. Ministério do Trabalho e Emprego. NR-13: caldeiras, vasos de pressão, tubulações e tanques metálicos de armazenamento. Brasília: MTE.