 Portal
Um vaso de pressão médio tem dezenas de juntas soldadas, e uma linha de tubulação pode ter centenas. Quando um ensaio reprova uma solda ou um equipamento falha anos depois, a primeira pergunta é sempre a mesma: quem soldou, com qual procedimento, com qual material, e o que mais foi feito do mesmo jeito?
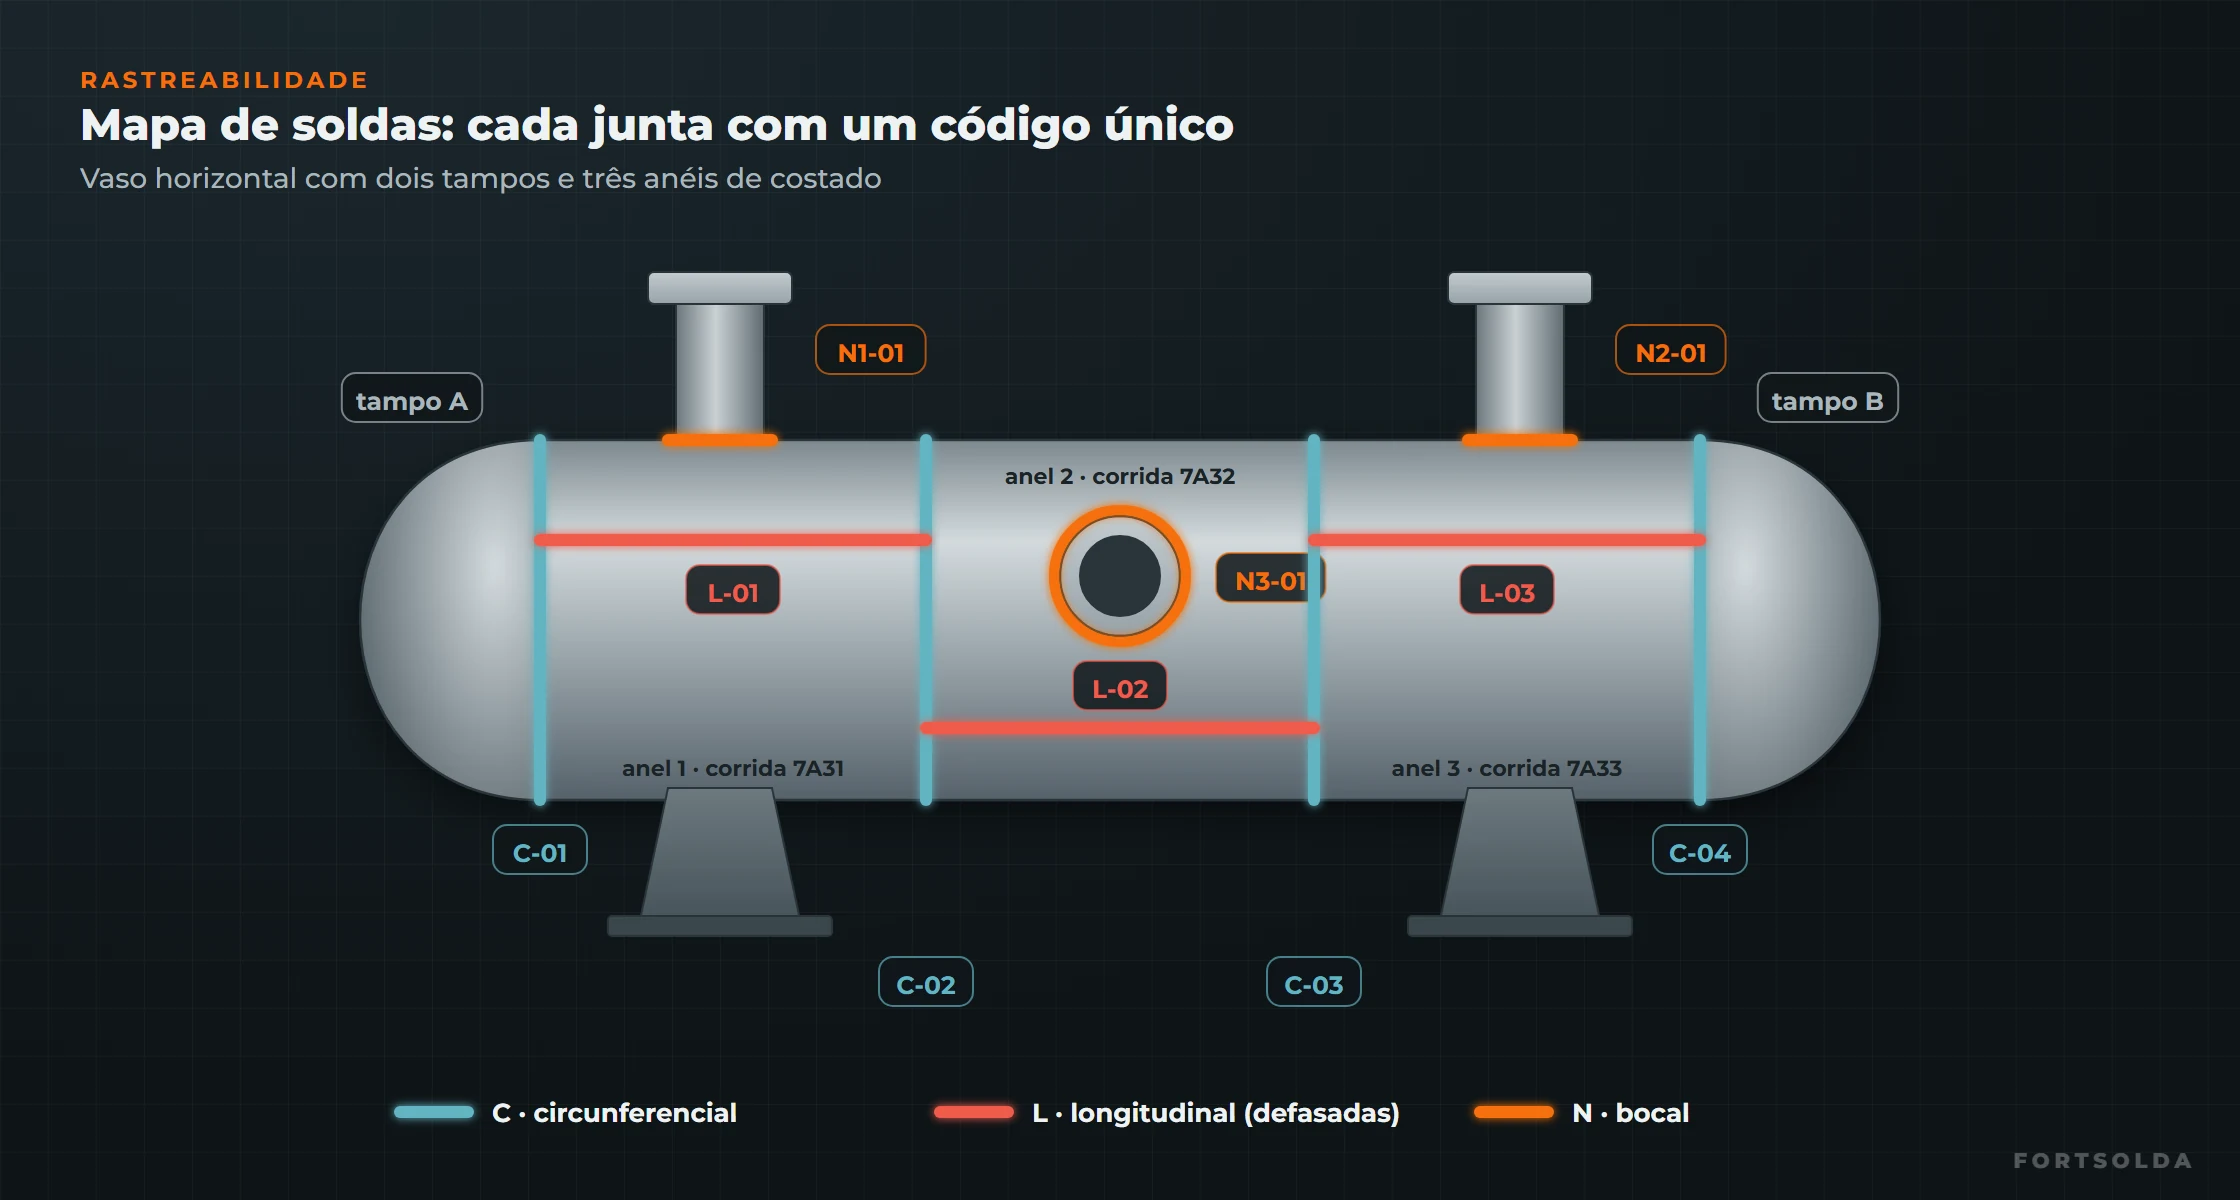
O mapa de soldas (weld map) responde a essa pergunta. É o desenho do equipamento com uma identificação única para cada junta, ligado a um registro de soldagem que guarda os dados de cada uma. Sem ele, a documentação da qualidade é uma pilha de papéis que não conversam entre si.
O que é rastreabilidade de soldagem
Rastreabilidade é conseguir sair de qualquer junta do equipamento e chegar a todos os registros que a explicam, e também fazer o caminho inverso: partir de um soldador, um lote de consumível ou uma corrida de material e achar todas as juntas em que eles foram usados.
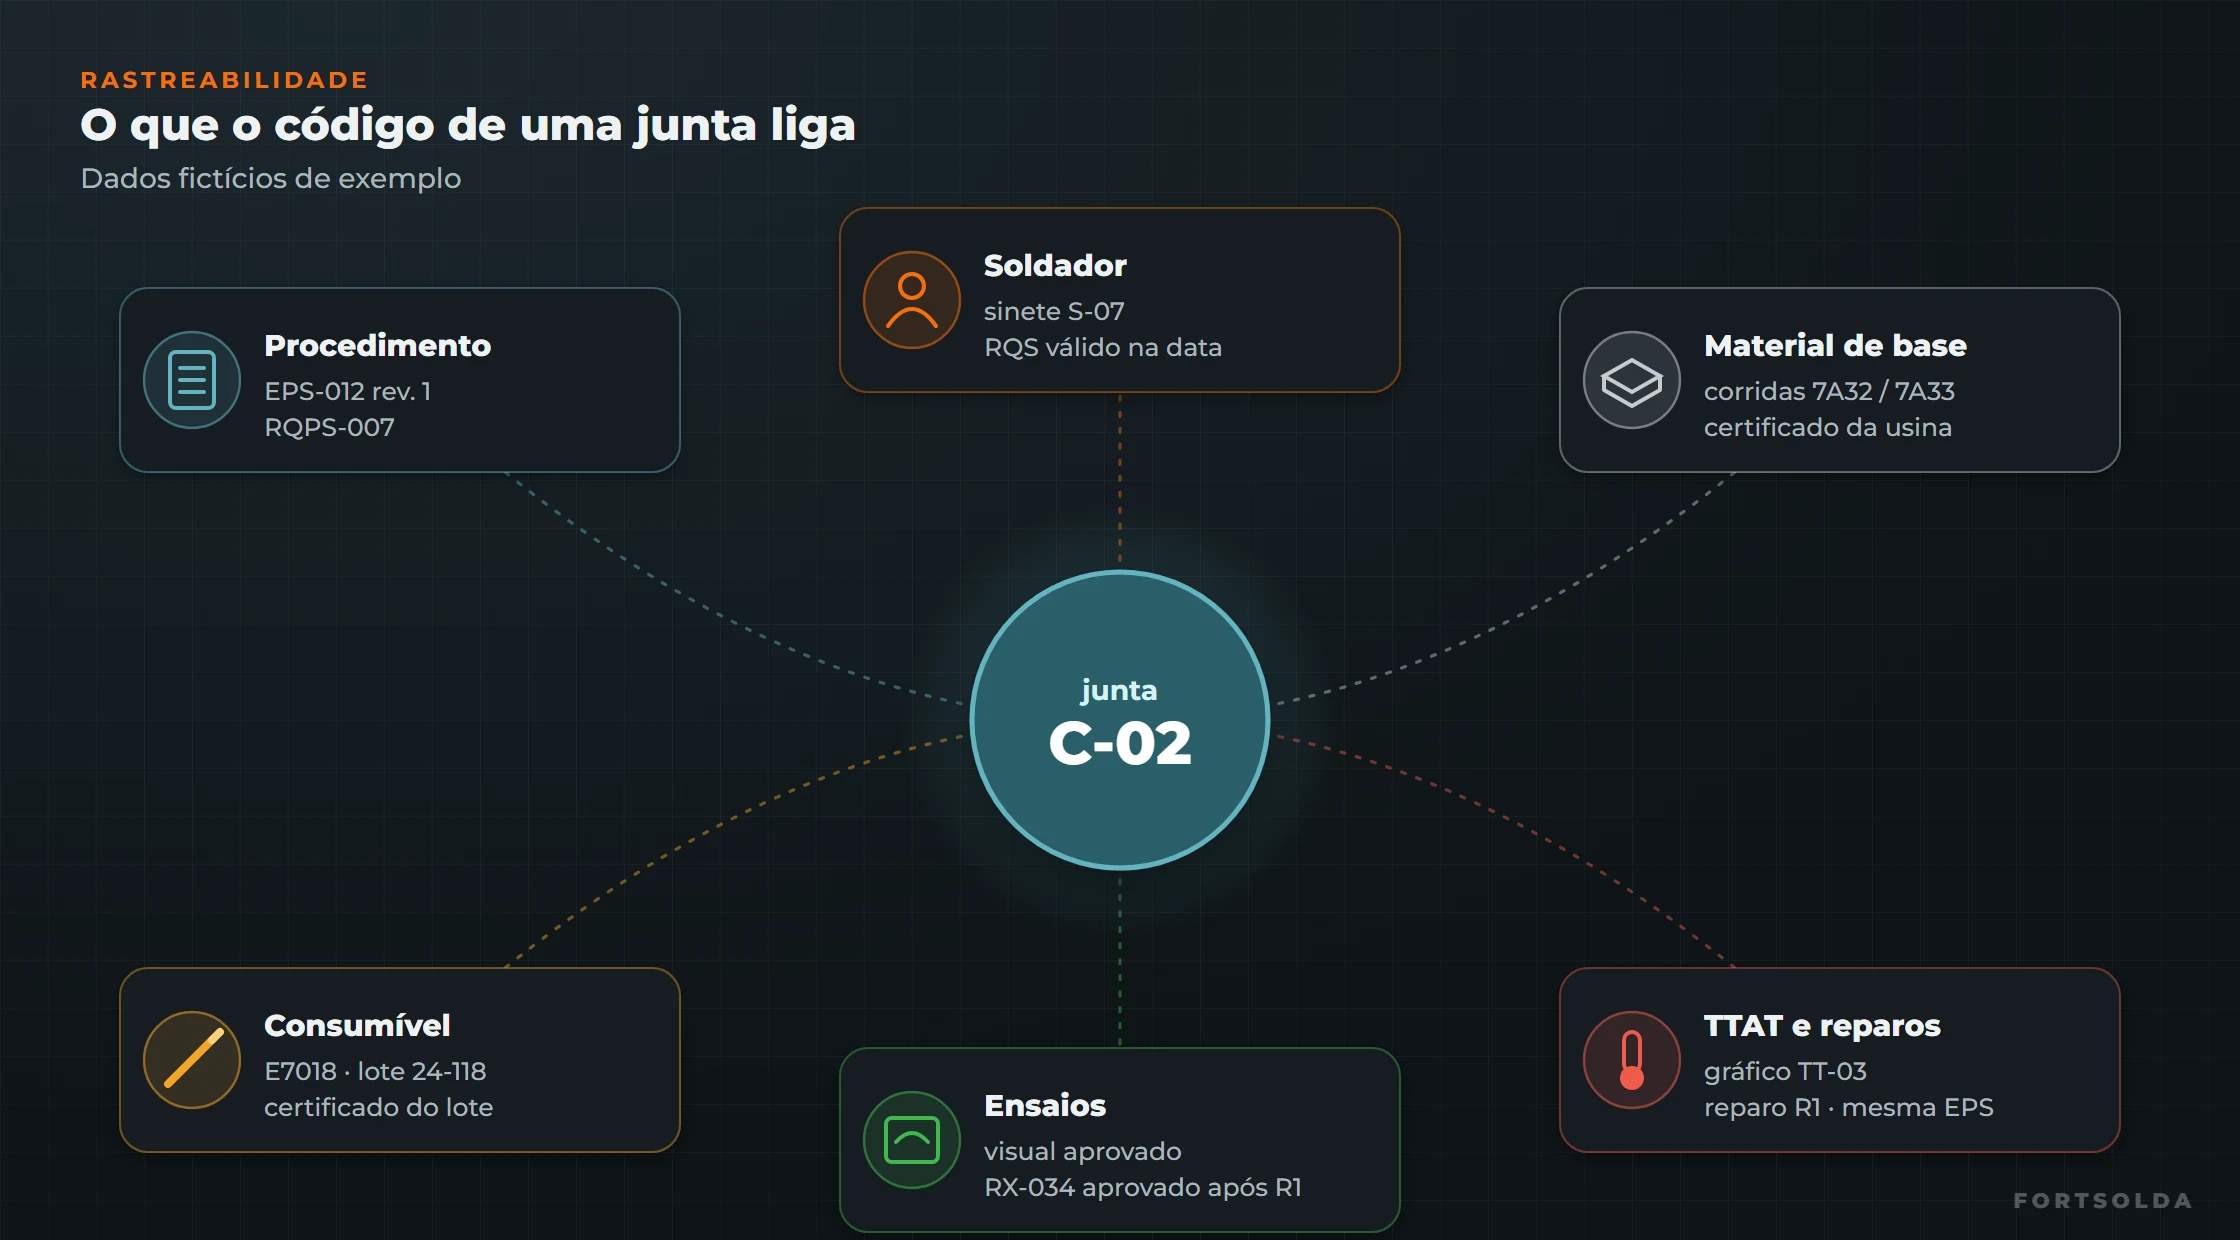
Para cada junta, o registro deve permitir responder:
- Procedimento: qual EPS foi usada, e qual RQPS a qualifica.
- Soldador: quem soldou cada passe (raiz, enchimento, acabamento), e se o RQS dele estava válido na data.
- Material de base: quais chapas, tubos ou forjados foram unidos, com a corrida e o certificado de cada um.
- Consumível: classificação e lote do eletrodo, arame ou fluxo.
- Ensaios: visual, END e resultado de cada um, com o número do laudo.
- Tratamento térmico e reparos: gráfico do TTAT, quando houver, e o histórico de cada reparo.
Como numerar as juntas
Não existe uma numeração única obrigatória. O que importa é que cada código seja único, nunca reaproveitado e usado igual em todos os documentos: desenho, registro de soldagem, laudos de END e relatórios de tratamento térmico. Uma convenção simples para vasos e tanques:
| Prefixo | Tipo de junta | Exemplo |
|---|---|---|
| C | Circunferencial (costado, tampo-costado) | C-02 |
| L | Longitudinal | L-01 |
| N | Bocal (pescoço ao costado, flange ao pescoço) | N3-01, N3-02 |
| A | Acessório soldado à parte pressurizada (sela, suporte, olhal) | A-04 |
| P | Dispositivo provisório soldado (olhal de içamento, cachorro de montagem) | P-03 |
| R1, R2… | Sufixo de reparo na mesma junta | C-02-R1 |
Em tubulações, a numeração fica no isométrico de cada linha, distinguindo as soldas de fábrica das soldas de campo. Em estruturas e tanques montados em campo, vale numerar também por chapa do costado e do fundo, porque é assim que a equipe de montagem trabalha.
Dois cuidados que evitam confusão depois:
- Juntas reparadas mantêm o número e ganham um sufixo. Assim o histórico fica junto e o laudo original não se perde.
- Revisão de desenho não renumera juntas. Se o desenho muda, as juntas existentes ficam com o código que já têm, e as novas recebem códigos novos.
O que os códigos exigem
O mapa de soldas raramente aparece com esse nome nas normas, mas os requisitos que ele cumpre estão lá:
- ASME Seção VIII Div. 1, UW-37: o soldador de cada junta precisa ser identificável. O fabricante marca o sinete do soldador ao longo da solda, a intervalos de no máximo 3 ft (cerca de 1 m), ou mantém um registro dos soldadores de cada junta à disposição do inspetor.
- ASME Seção VIII Div. 1, UG-77 e UG-93: o material precisa ser identificado e ter certificado. Quando uma chapa é cortada, a marcação de identificação precisa ser transferida para as partes antes do corte. Sem isso, a corrida se perde no meio da fabricação.
- ASME B31.3-2024, 328.5.1(b): cada soldador qualificado recebe um símbolo de identificação. Salvo indicação contrária no projeto, cada solda que contém pressão, ou a área ao lado dela, é marcada com o símbolo do soldador. No lugar da marcação, podem ser arquivados registros adequados.
- ASME B31.3-2024, 341.4.1(b)(1): em serviço normal de fluido, pelo menos 5% das soldas circunferenciais de topo de cada lote designado passam por exame aleatório por radiografia ou ultrassom, e a amostra deve incluir o trabalho de cada soldador do lote. Quem fabrica ou monta define os lotes, e a escolha das juntas não pode ser revelada ao soldador cujo trabalho será examinado.
- ASME B31.3-2024, 341.3.4 (amostragem progressiva): se o exame aleatório encontra um defeito, examinam-se duas juntas adicionais do mesmo lote e do mesmo soldador para cada junta defeituosa. Se uma delas também falhar, examinam-se mais duas para cada nova junta defeituosa. Se houver nova falha, todas as juntas restantes do lote representadas por essa amostra precisam ser substituídas ou examinadas por completo. Sem saber quem soldou cada junta e a que lote ela pertence, não há como aplicar essa regra.
- ASME B31.3-2024, 341.4.1(c): o examinador precisa confirmar, por certificados e registros, que materiais e componentes são das especificações indicadas e passaram pelos tratamentos térmicos, exames e ensaios exigidos, e emitir ao inspetor uma certificação de que todos os requisitos da qualidade foram cumpridos.
- ISO 9001:2026, item 8.5.2: quando a rastreabilidade é um requisito, a organização deve controlar a identificação única das saídas e garantir que a informação documentada necessária para a rastreabilidade esteja disponível como evidência. Também deve identificar a situação de cada item quanto ao monitoramento e à medição, como junta aprovada, reprovada ou aguardando ensaio.
- ISO 3834-2:2021, item 17: quando a rastreabilidade é exigida (por contrato, código ou cliente), o fabricante precisa de um sistema documentado que identifique, entre outros, a localização das soldas na construção, a localização dos reparos e dos dispositivos provisórios soldados, o consumível (designação, fabricante e lote ou corrida), o material de base (tipo e corrida), os procedimentos e o pessoal de END, e que ligue cada solda ao soldador e à EPS usados. É praticamente a descrição de um mapa de soldas com o seu registro.
- ISO 3834-2:2021, item 18: os registros da qualidade (EPS, RQPS, qualificação dos soldadores, certificados de material e consumível, laudos de END, registros de tratamento térmico, reparos e não conformidades) devem ser guardados por no mínimo cinco anos, se não houver outra exigência.
- NR-13, item 13.5.1.5: o prontuário do vaso de pressão, fornecido pelo fabricante, deve conter a especificação dos materiais, os procedimentos usados na fabricação, montagem e inspeção final e o conjunto de desenhos e dados necessários ao monitoramento da vida útil. Os registros de soldagem e o mapa de soldas são a base dessa documentação.
- NR-13, itens 13.3.7 e 13.3.7.4: reparos e alterações devem seguir o código de construção quanto a materiais, procedimentos de execução, controle de qualidade e qualificação de pessoal, e o projeto de reparo, concebido ou aprovado por PLH, deve determinar esses mesmos pontos. Para saber o que foi feito na fabricação, o PLH precisa da rastreabilidade de origem.
- NR-13, item 13.3.9: os documentos podem ser mantidos em sistema informatizado, desde que se garantam autenticidade, integridade, disponibilidade, rastreabilidade e irretratabilidade das informações.
Exemplo de registro de soldagem
O mapa mostra onde está cada junta. O registro de soldagem (weld log) guarda o que foi feito nela. Pode ser uma planilha, desde que tenha uma linha por junta e por reparo:
| Junta | EPS | Soldador | Material (corridas) | Consumível (lote) | Data | END | Situação |
|---|---|---|---|---|---|---|---|
| C-01 | EPS-012 | S-03 / S-07 | 7A30 / 7A31 | E7018 · 24-118 | 12/08 | RX-031 | Aprovada |
| C-02 | EPS-012 | S-07 | 7A31 / 7A32 | E7018 · 24-118 | 13/08 | RX-034 | Reprovada |
| C-02-R1 | EPS-012 | S-07 | 7A31 / 7A32 | E7018 · 24-121 | 15/08 | RX-034-R1 | Aprovada |
| N3-01 | EPS-015 | S-11 | 7A32 / tubo H-882 | E7018 · 24-121 | 16/08 | LP-009 | Aprovada |
Dados fictícios. Com essa tabela, qualquer pergunta vira um filtro: todas as juntas do soldador S-07, todas as que usaram o lote 24-118, tudo o que foi reparado.
Passo a passo na fabricação
- Antes de soldar: numerar as juntas no desenho de fabricação ou no isométrico, definir a EPS de cada uma e conferir se há soldadores qualificados para cada EPS.
- No corte e na montagem: transferir a identificação do material para cada peça cortada e registrar as corridas no mapa.
- Durante a soldagem: registrar soldador, data e lote do consumível de cada junta no mesmo dia. Registro preenchido no fim da obra, de memória, não é rastreabilidade.
- Na inspeção: citar o código da junta em todo laudo de END e escolher a amostragem para que inclua o trabalho de cada soldador.
- Nos reparos: abrir uma nova linha com sufixo, registrar a EPS usada, o soldador e o novo ensaio.
- No fechamento: montar o databook com o mapa, o registro de soldagem, as EPS, os RQPS, os RQS, os certificados de material e consumível, os laudos e os gráficos de tratamento térmico, todos com os mesmos códigos. Guardar os registros pelo prazo do contrato ou do código, e no mínimo cinco anos quando se segue a ISO 3834-2.
Erros comuns
- Junta sem número, principalmente as soldas de campo e de acessórios, que entram depois do desenho.
- O mesmo número em duas juntas, depois de uma revisão de desenho.
- Laudo de END que cita “costado” ou “bocal” em vez do código da junta.
- RQS vencido na data da solda, descoberto só na montagem do databook.
- Consumível registrado sem lote, o que impede isolar um lote com problema.
- Corrida não transferida no corte, e a chapa fica sem certificado rastreável.
- Dispositivo provisório removido sem registro: ninguém sabe onde a superfície foi esmerilhada e precisa ser inspecionada. A ASME B31.3 (341.4) exige exame visual desses locais em qualquer serviço e, nos aços P-Nº 4, 5A, 5B e 15E, também partícula magnética ou líquido penetrante.
Todos esses erros custam pouco para evitar durante a fabricação e muito para corrigir depois, quando a única saída pode ser ensaiar de novo ou refazer juntas.
Perguntas frequentes
Mapa de soldas é obrigatório?
Os códigos não costumam exigir um desenho com esse nome, mas exigem o que ele organiza. A ASME Seção VIII Div. 1 exige identificar o soldador de cada junta, por sinete ou por registro. A ASME B31.3 exige o símbolo do soldador em cada solda ou registros equivalentes, e faz a amostragem de ensaios por soldador e por lote. A ISO 3834-2, quando a rastreabilidade é exigida, pede a identificação da localização de cada solda. A NR-13 exige que o prontuário traga os procedimentos de fabricação. Na prática, o mapa de soldas é a forma mais simples de cumprir esses requisitos, e muitos clientes o pedem no databook.
Posso usar sinete em vez de registro?
Na ASME Seção VIII Div. 1, o fabricante pode marcar o sinete do soldador ao longo da solda, a intervalos de no máximo cerca de 1 m (3 ft), ou manter um registro dos soldadores de cada junta à disposição do inspetor. Em materiais sensíveis a entalhe, chapas finas ou serviços em que a marcação não é permitida, o registro substitui o sinete.
Como numerar as juntas de uma tubulação?
No próprio isométrico. Cada solda recebe um número único dentro da linha, com a distinção entre soldas de fábrica e de campo, e o número aparece no registro de soldagem, nos relatórios de END e nos registros de tratamento térmico. Se o isométrico for revisado, as soldas existentes mantêm o número e as novas recebem números novos.
Referências
- AMERICAN SOCIETY OF MECHANICAL ENGINEERS. ASME Boiler and Pressure Vessel Code, Section VIII, Division 1: rules for construction of pressure vessels. New York: ASME. UG-77, UG-93, UW-37.
- AMERICAN SOCIETY OF MECHANICAL ENGINEERS. ASME B31.3-2024: process piping. New York: ASME, 2024. Parágrafos 328.5.1, 341.3.4, 341.4 e 341.4.1.
- INTERNATIONAL ORGANIZATION FOR STANDARDIZATION. ISO 9001:2026: quality management systems — requirements. 6. ed. Geneva: ISO, 2026. Item 8.5.2.
- INTERNATIONAL ORGANIZATION FOR STANDARDIZATION. ISO 3834-2:2021: quality requirements for fusion welding of metallic materials — part 2: comprehensive quality requirements. Geneva: ISO, 2021. Itens 17 e 18.
- BRASIL. Ministério do Trabalho e Previdência. NR-13: caldeiras, vasos de pressão, tubulações e tanques metálicos de armazenamento. Redação dada pela Portaria MTP nº 1.846, de 1º de julho de 2022. Itens 13.3.7, 13.3.9 e 13.5.1.5.