 Portal
Uma solda reprovada no ensaio é reparada, ensaiada de novo e liberada. Na semana seguinte, outra junta reprova pelo mesmo defeito. Se o processo só corrige a solda e não a causa, o retrabalho vira rotina.
O ciclo PDCA (Plan, Do, Check, Act: Planejar, Fazer, Verificar, Agir) existe para quebrar esse padrão. Conhecido também como ciclo de Shewhart ou de Deming, ele é a base da ISO 9001. Segundo a própria norma (item 0.3.2 da edição 2026), o PDCA pode ser aplicado a todos os processos e ao sistema de gestão da qualidade como um todo.
As quatro etapas
| Etapa | Na ISO 9001:2026 (0.3.2) | Na soldagem |
|---|---|---|
| Planejar | Estabelecer os objetivos do sistema e dos processos e os recursos necessários, conforme os requisitos do cliente e das partes interessadas e as políticas da organização, e tratar riscos e oportunidades | Levantar os defeitos nos laudos de END, achar a causa raiz e montar um plano de ação com meta |
| Fazer | Implementar o que foi planejado | Aplicar a ação na frente de serviço, treinar a equipe e registrar o que foi feito |
| Verificar | Monitorar e, quando aplicável, medir processos, produtos e serviços contra políticas, objetivos, requisitos e atividades planejadas, e relatar os resultados | Comparar os laudos das juntas seguintes com a meta |
| Agir | Tomar ações para melhorar o desempenho do sistema de gestão da qualidade | Padronizar o que funcionou na EPS e nos procedimentos, ou começar um novo ciclo |
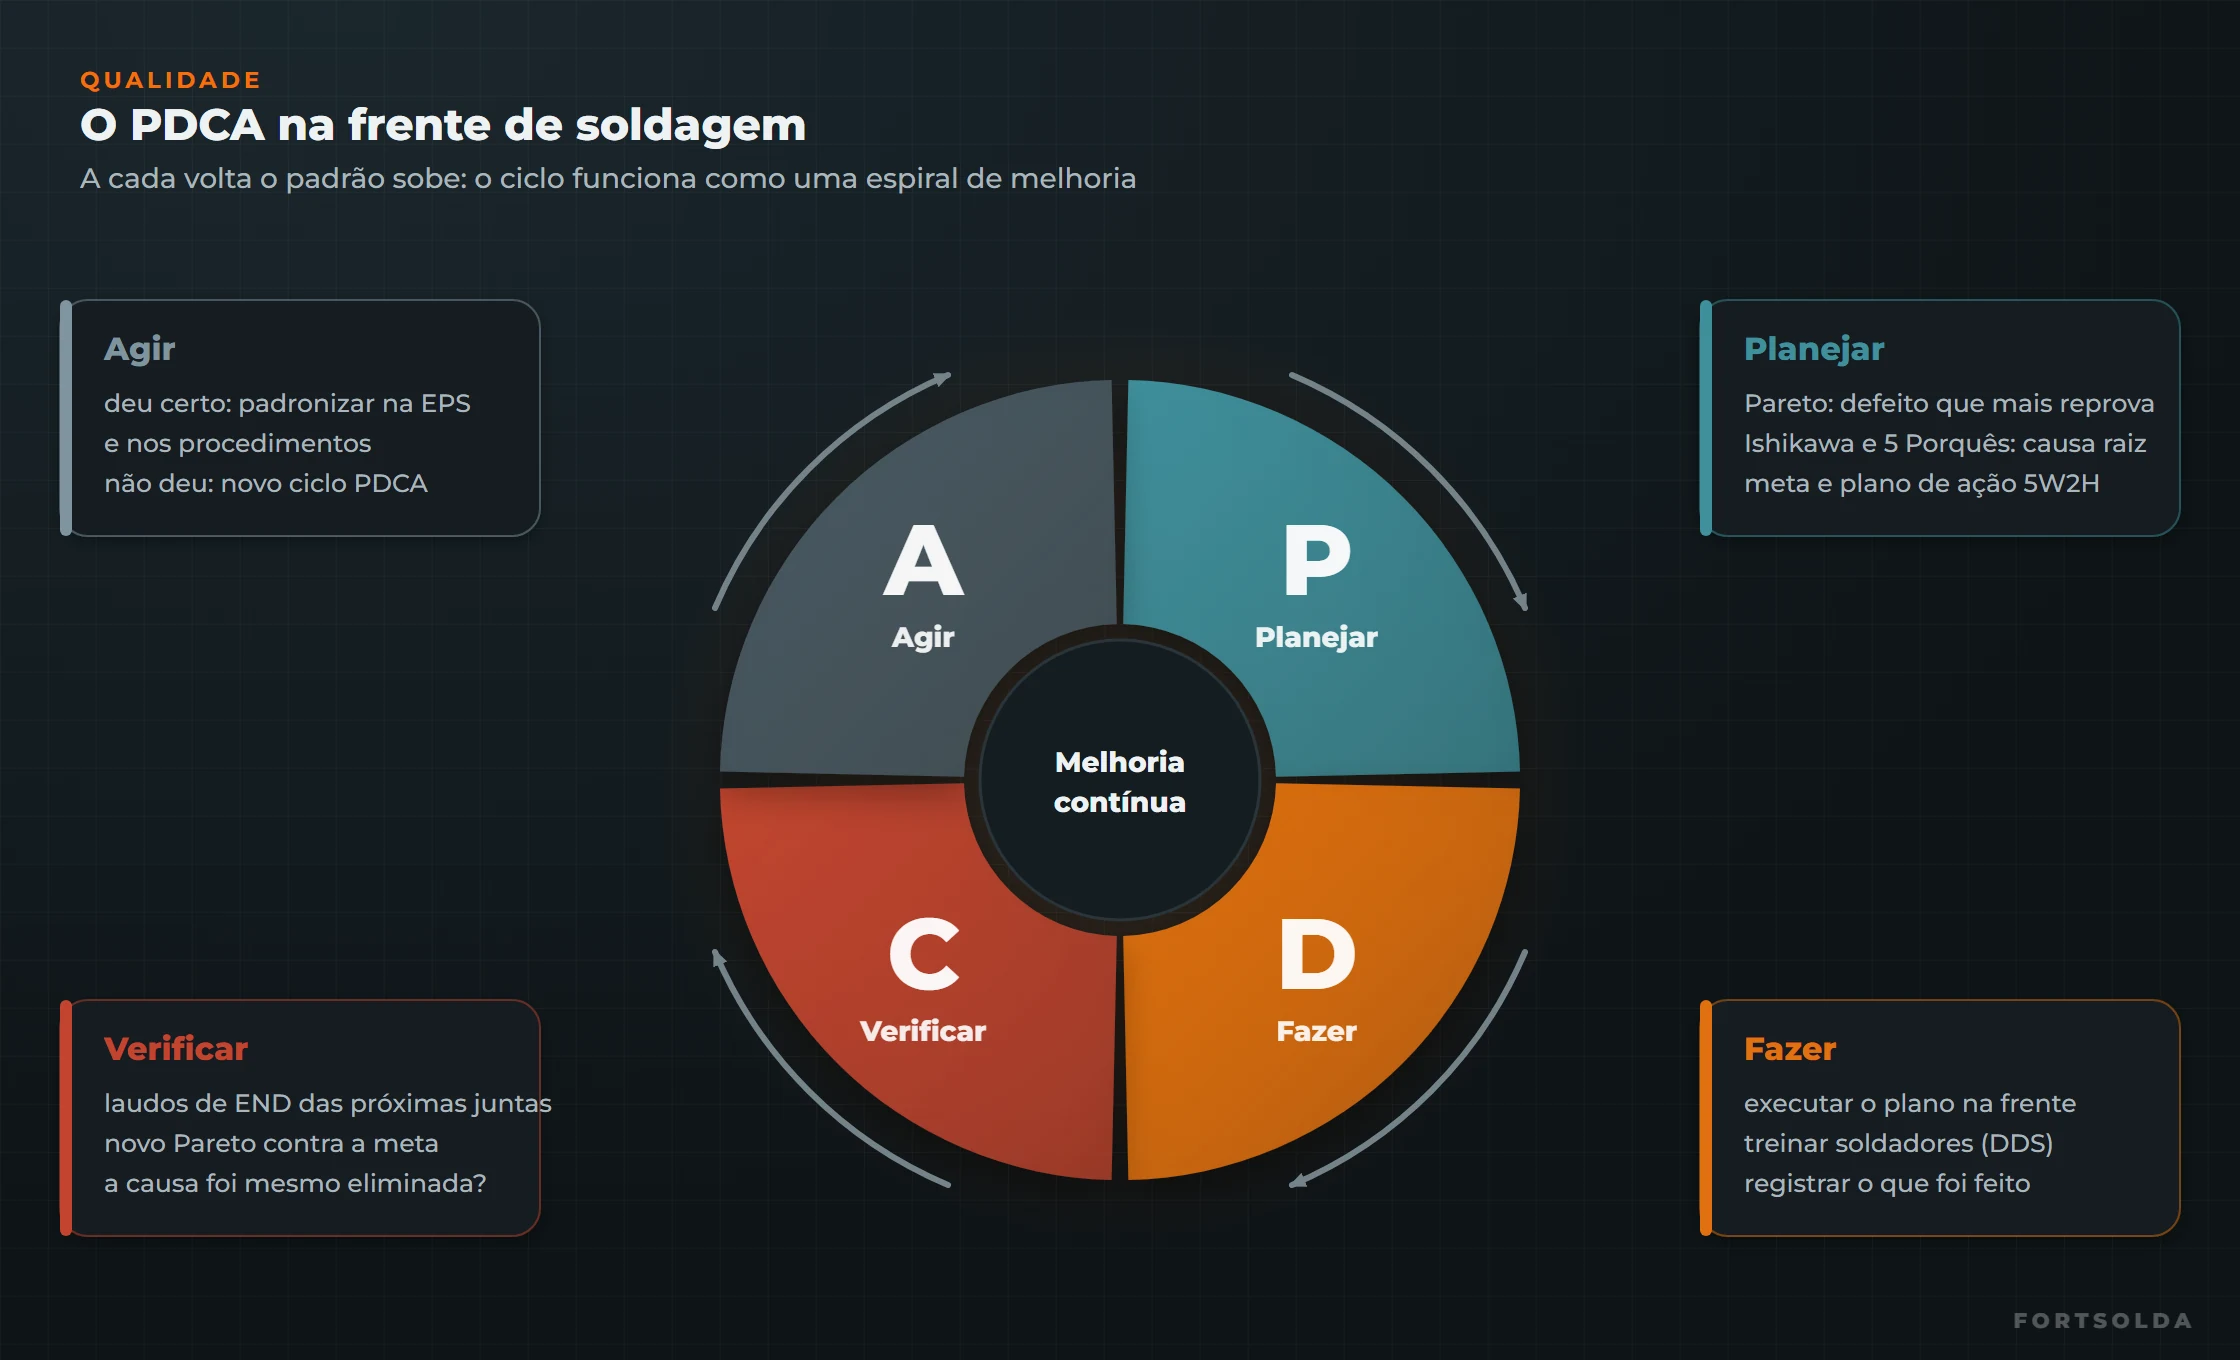
O ciclo é fechado: o que se aprende no Fazer e no Verificar alimenta o Agir e o próximo Planejar. Na prática, funciona mais como uma espiral. A cada volta, o padrão da operação sobe um degrau.
Exemplo: porosidade no costado de um tanque
Um caso típico de montagem em campo de um tanque de armazenamento, o mesmo usado na nossa página de Gestão da Qualidade. Os números são ilustrativos.
Planejar
O Pareto dos laudos de END mostrou que a porosidade respondia por 38% das descontinuidades reprovadas, à frente da falta de fusão (24%) e da mordedura (14%). Porosidade virou o primeiro alvo, com uma meta clara: reduzir pela metade as reprovações por porosidade nas próximas juntas do costado.
O Ishikawa levantou causas possíveis nas seis famílias (mão de obra, material, método, máquina, medida e meio ambiente). Os 5 Porquês seguiram a mais provável:
- Por que houve porosidade? Entrou hidrogênio e gás na poça de fusão.
- Por quê? O eletrodo básico estava úmido.
- Por quê? Os eletrodos ficavam fora da estufa durante o turno inteiro.
- Por quê? A frente de serviço não tinha estufa portátil, e o soldador retirava eletrodos para o dia todo.
- Por quê? O procedimento de controle de consumíveis não definia o armazenamento no campo.
A causa raiz é de processo, não do soldador. O plano 5W2H definiu: estufas portáteis em cada frente, retirada limitada de eletrodos por vez, ressecagem conforme a recomendação do fabricante com registro, barreira contra vento nas juntas expostas, responsável e prazo.
Fazer
A ação foi aplicada nas frentes do costado, com um diálogo diário de segurança (DDS) explicando o porquê da mudança. Tudo o que foi feito ficou registrado: data de entrada das estufas, controle de retirada, registros de ressecagem.
Verificar
Depois de um número de juntas suficiente para comparar, um novo Pareto com os laudos das juntas seguintes mostrou se a porosidade caiu e se a meta foi atingida. A pergunta do Verificar não é só “melhorou?”, mas “a causa que identificamos era mesmo a causa?”. Se a porosidade não cair, o Ishikawa precisa ser revisto.
Agir
Com a meta atingida, a ação vira padrão: o procedimento de controle de consumíveis passa a definir o armazenamento no campo, a instrução de trabalho vai para a frente de serviço e a regra vale para as próximas obras. No novo Pareto, a falta de fusão passou a ser o principal defeito, e ela é o alvo do próximo ciclo.
Onde o PDCA está na ISO 9001
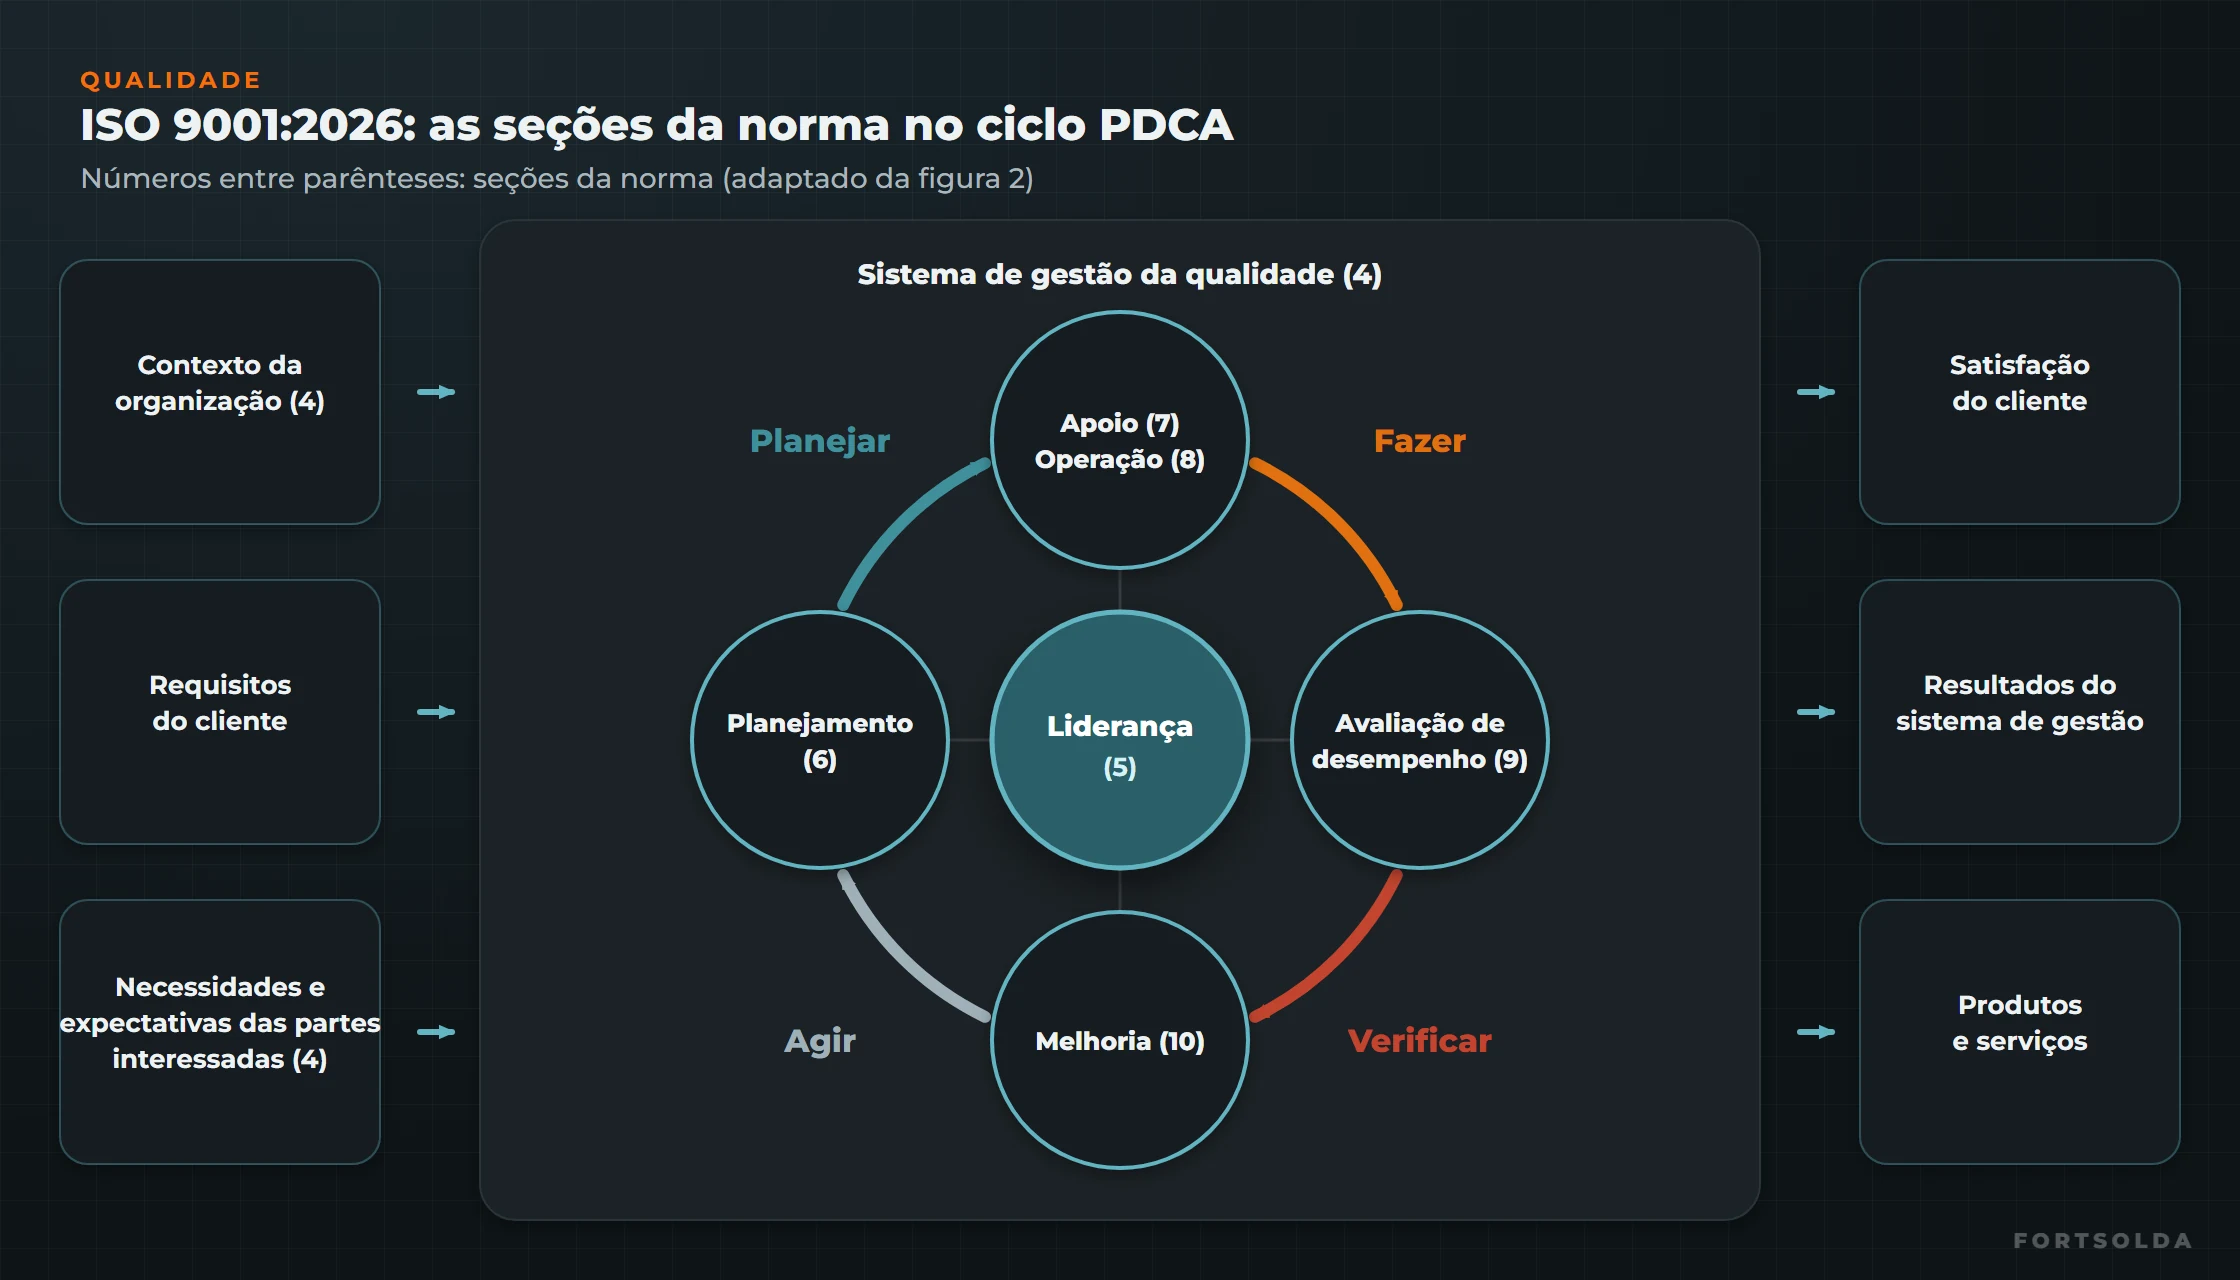
A ISO 9001:2026, sexta edição, publicada em setembro de 2026, substituiu a edição de 2015 e incorporou a emenda de 2024. Entre as mudanças estão a cultura da qualidade e o comportamento ético nos requisitos, a separação mais clara entre riscos e oportunidades e o reforço da gestão de mudanças. A estrutura em PDCA continua a mesma: as seções se encaixam no ciclo. O planejamento (seção 6) é o Planejar; apoio e operação (7 e 8) são o Fazer; avaliação de desempenho (9) é o Verificar; melhoria (10) é o Agir. No centro está a liderança (5), e tudo parte do contexto da organização e das necessidades das partes interessadas (4).
Na soldagem, os requisitos que mais aparecem no dia a dia são:
| Seção da ISO 9001:2026 | Etapa | Na soldagem |
|---|---|---|
| 6.1.2 Ações para tratar riscos | Planejar | Juntas críticas, materiais sensíveis a trinca, soldagem em campo exposta ao tempo |
| 7.1.5 Recursos de monitoramento e medição | Fazer | Calibração de alicate amperímetro, termômetros de contato e instrumentos de END |
| 7.2 Competência | Fazer | Soldadores com RQS válido, inspetores qualificados |
| 7.5 Informação documentada | Fazer | EPS, RQPS, RQS e registros de soldagem atualizados e disponíveis no campo |
| 8.5.1 f) Validação de processos | Fazer | Qualificação de procedimentos (RQPS) e de soldadores (RQS), com requalificação quando exigida |
| 8.5.1 g) Prevenção de erro humano | Fazer | Instrução da EPS no posto de trabalho, checklist de parâmetros por passe |
| 8.5.2 Identificação e rastreabilidade | Fazer | Mapa de soldas e registro de soldagem |
| 8.7 Controle de saídas não conformes | Fazer | Junta reprovada identificada e segregada até o reparo e o novo ensaio |
| 9.1 Monitoramento, medição, análise e avaliação | Verificar | Índice de reprovação por soldador, por defeito e por frente |
| 9.2 e 9.3 Auditoria interna e análise crítica | Verificar | Avaliação periódica do sistema pela direção |
| 10.1 Melhoria contínua | Agir | Novo ciclo para o próximo defeito do Pareto |
| 10.2 Não conformidade e ação corretiva | Agir | RNC com análise de causa e verificação da eficácia |
Soldagem é um processo especial
A ISO 9001:2026 chama de processo especial aquele cujo resultado não pode ser verificado de forma fácil ou econômica (nota 5 do item 3.8). A soldagem é o exemplo clássico: o ensaio não destrutivo encontra descontinuidades, mas não comprova por inteiro as propriedades mecânicas e metalúrgicas da junta. Por isso o item 8.5.1 f) exige validar, e revalidar periodicamente, a capacidade desses processos de atingir os resultados planejados. Na soldagem, essa validação é a qualificação de procedimentos e de soldadores. É também por isso que o Verificar do PDCA não pode depender só do ensaio final: precisa olhar o processo, como parâmetros, consumíveis e qualificação.
O item 10.2 é um PDCA
O item 10.2.1 da ISO 9001:2026 descreve o que fazer diante de uma não conformidade, e a sequência é o próprio ciclo:
- Reagir: controlar e corrigir a não conformidade e tratar as consequências. Na soldagem, segregar e reparar a junta.
- Avaliar a necessidade de eliminar a causa, para que o problema não se repita nem ocorra em outro lugar: analisar a não conformidade, determinar as causas e verificar se existem não conformidades semelhantes ou se podem ocorrer. (Planejar)
- Implementar as ações necessárias. (Fazer)
- Analisar a eficácia da ação corretiva. (Verificar)
- Atualizar os riscos e oportunidades e, se necessário, mudar o sistema de gestão. (Agir)
O item 10.2.2 completa: é preciso manter informação documentada sobre a natureza das não conformidades, as ações tomadas e os resultados da ação corretiva. Na prática, é a RNC.
E a ISO 3834?
A ISO 3834 traz os requisitos de qualidade específicos da soldagem por fusão e complementa um sistema como o da ISO 9001. O item 15 da ISO 3834-2 cobre exatamente o fechamento do ciclo:
- itens não conformes precisam ser controlados para não serem aceitos por engano;
- quando há reparo, o procedimento de reparo precisa estar disponível no posto de trabalho;
- o item reparado precisa ser reinspecionado e reensaiado conforme os requisitos originais;
- e devem ser tomadas medidas para evitar que a não conformidade se repita.
Os três primeiros pontos são correção. O último é ação corretiva, e é ele que exige o PDCA.
Erros comuns
- Parar no Fazer: reparar a solda e seguir, sem investigar por que ela reprovou.
- Planejar sem dados: escolher o problema pela última reclamação, não pelo Pareto dos laudos.
- Culpar o soldador por padrão: muitas causas raiz estão no sistema (documentação, consumíveis, equipamentos), como mostram os 5 Porquês.
- Verificar cedo demais: concluir que a ação funcionou com poucas juntas ensaiadas.
- Não padronizar: a ação funcionou, mas não entrou no procedimento, e o defeito volta na próxima obra.
Perguntas frequentes
Qual a diferença entre correção e ação corretiva?
Correção é eliminar a não conformidade encontrada, como reparar a solda reprovada. Ação corretiva, segundo a ISO 9001:2026 (item 3.17), é a ação para eliminar as causas de uma não conformidade e evitar que ela se repita, como mudar o controle de eletrodos que provocou a porosidade. O PDCA trata da ação corretiva; a correção é só o primeiro passo.
Preciso ter ISO 9001 para usar o PDCA?
Não. O PDCA é um método e pode ser usado por qualquer equipe, em qualquer problema. A ISO 9001 adota o PDCA como base do sistema de gestão, mas uma oficina ou frente de montagem sem certificação pode aplicá-lo do mesmo jeito.
Quanto tempo dura um ciclo PDCA?
Depende do problema. Em uma frente de soldagem, um ciclo para um defeito específico pode levar de poucos dias a algumas semanas: o tempo de aplicar a ação e soldar e ensaiar juntas suficientes para medir o resultado. Ciclos do sistema de gestão inteiro costumam acompanhar as auditorias internas e a análise crítica pela direção.
Referências
- INTERNATIONAL ORGANIZATION FOR STANDARDIZATION. ISO 9001:2026: quality management systems — requirements. 6. ed. Geneva: ISO, 2026. Itens 0.3.2, 3.8, 3.17, 8.5.1, 8.5.2 e 10.
- INTERNATIONAL ORGANIZATION FOR STANDARDIZATION. ISO 9000: quality management systems — fundamentals and vocabulary. Geneva: ISO.
- INTERNATIONAL ORGANIZATION FOR STANDARDIZATION. ISO 3834-2:2021: quality requirements for fusion welding of metallic materials — part 2: comprehensive quality requirements. Geneva: ISO, 2021. Item 15.
- DEMING, W. E. Out of the crisis. Cambridge, MA: MIT Press, 1986.