 Portal
A trinca a quente se forma durante a soldagem, em temperatura alta, enquanto ainda existe líquido entre os grãos. Ao contrário da trinca a frio, não depende de hidrogênio. O que decide são três coisas: a composição química (principalmente as impurezas), a forma como o metal solidifica e a tensão de contração no fim da solidificação.
Este artigo faz parte da série baseada nos capítulos 6 a 8 de Weldability of Steels, de R. D. Stout (Welding Research Council).
Os tipos de trinca a quente
| Tipo | Onde | Quando | Causa principal |
|---|---|---|---|
| Solidificação | metal de solda, quase sempre na linha de centro | no fim da solidificação | filmes líquidos de baixo ponto de fusão (S, P, Nb) e restrição |
| Liquação | ZTA junto à linha de fusão (zona parcialmente fundida) | no aquecimento, logo abaixo do sólidus | contornos que fundem localmente |
| Reaquecimento (relacionada) | ZTA de grãos grosseiros | no TTAT ou em passes seguintes | precipitação dentro dos grãos e contornos fracos, em aços Cr-Mo-V |
Trinca de solidificação
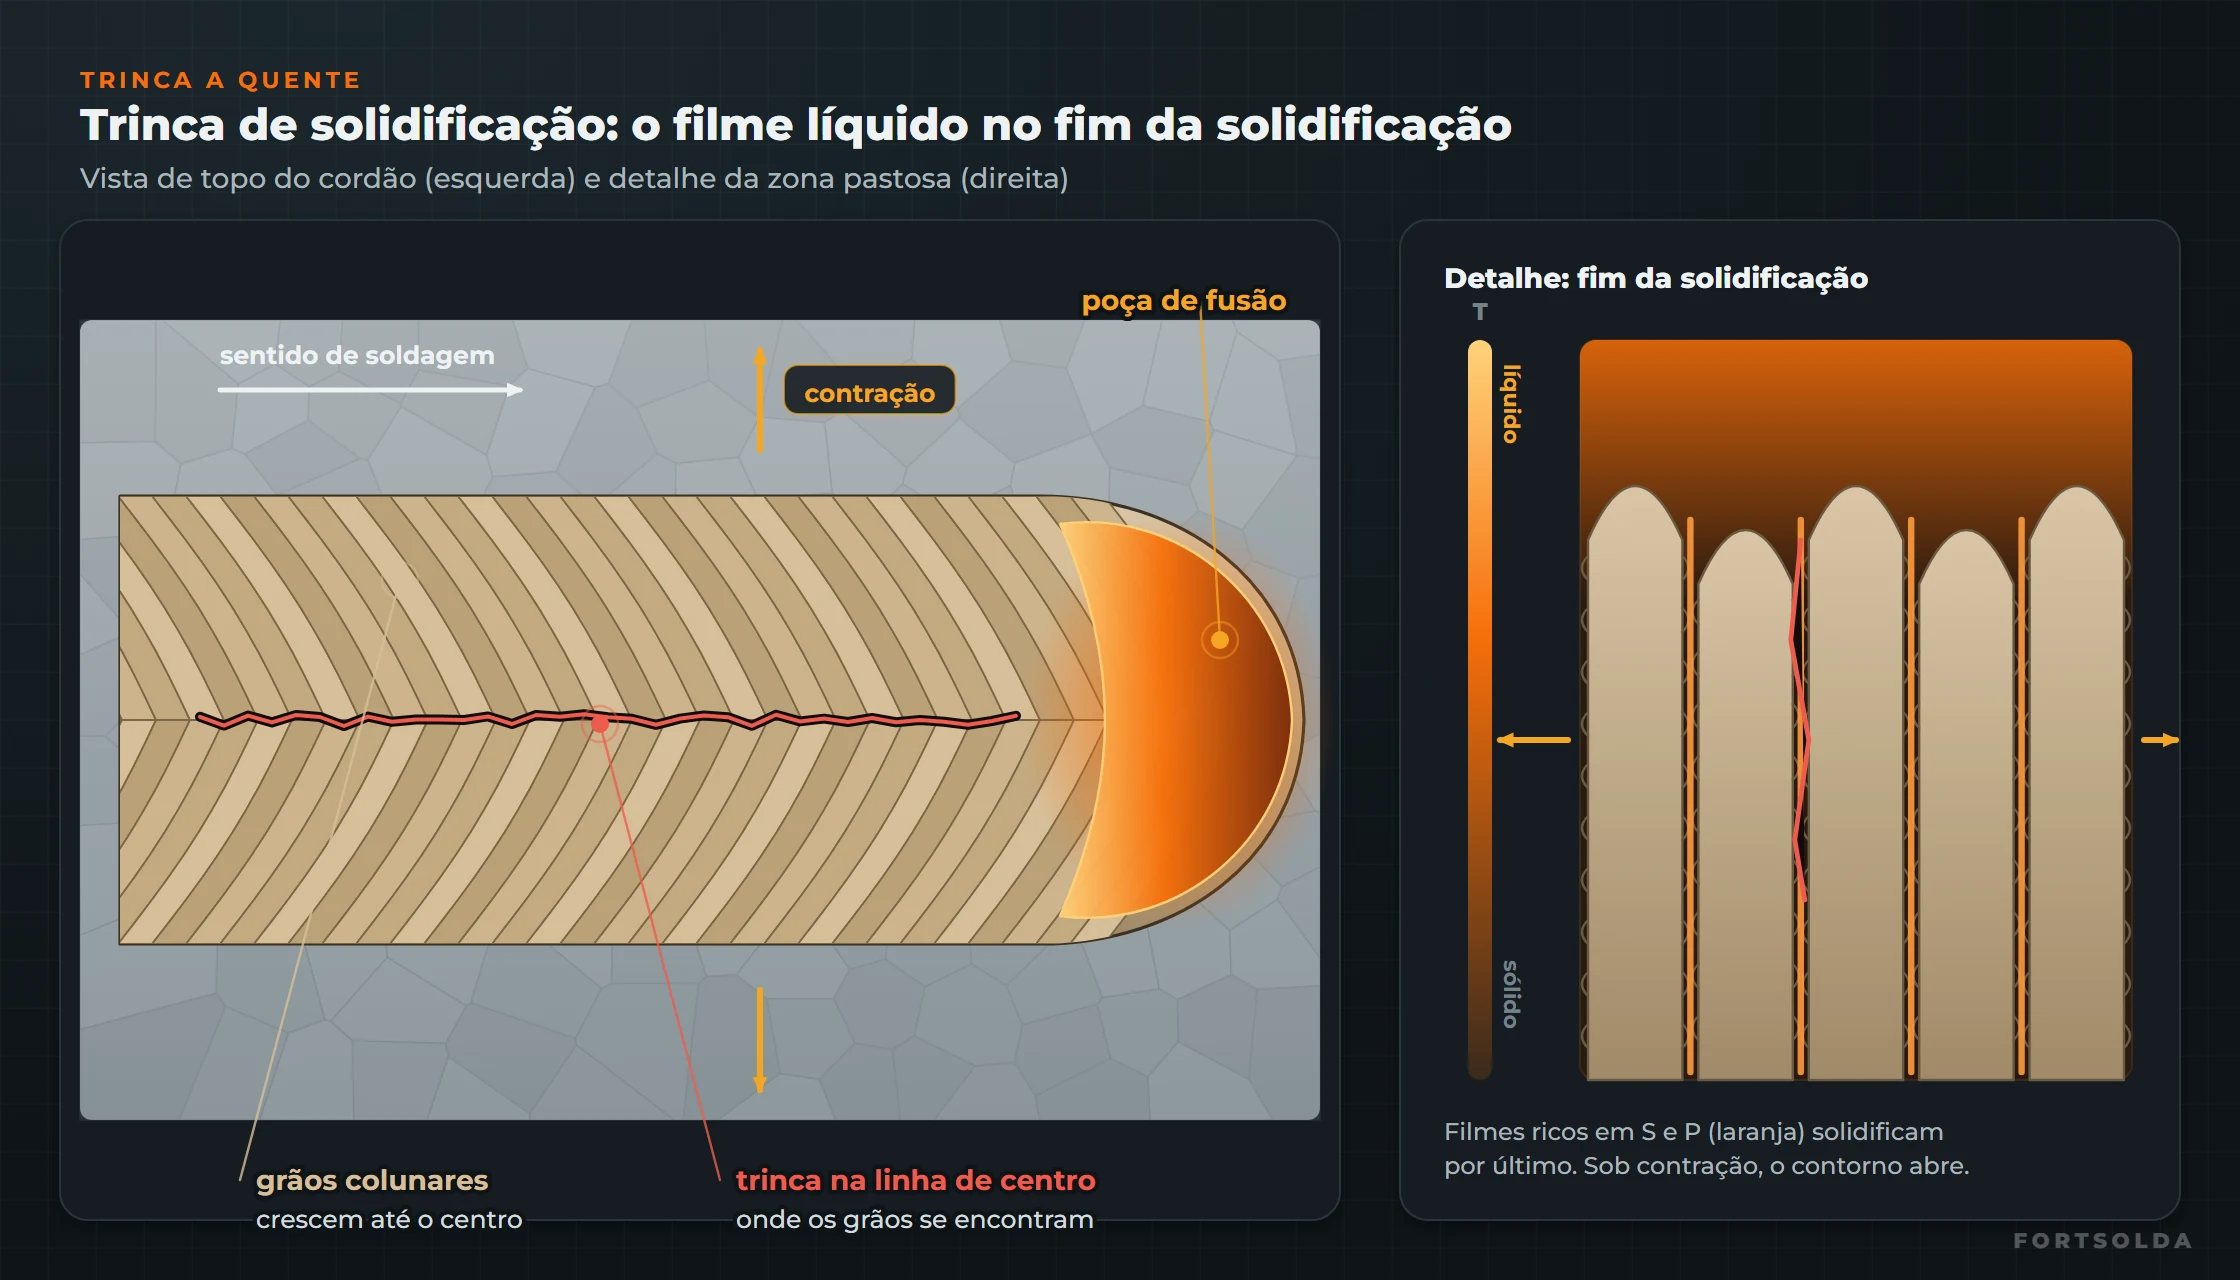
O metal de solda não solidifica de uma vez. Os grãos colunares crescem das bordas para o centro da poça, e as impurezas, como enxofre e fósforo, são empurradas para o líquido que sobra entre eles. Esse líquido final, mais rico em impurezas, solidifica numa temperatura bem menor que a do aço. Durante esse intervalo, os grãos estão quase sólidos, separados apenas por filmes líquidos finos, e a solda está se contraindo. Se a deformação é maior do que esses filmes aguentam, o contorno se abre.
O que aumenta o risco
- Impurezas: enxofre e fósforo formam compostos de baixo ponto de fusão. Em ligas austeníticas, nióbio, silício e boro também contribuem.
- Faixa de solidificação larga: quanto maior a diferença entre o início e o fim da solidificação, mais tempo a solda fica vulnerável.
- Carbono alto em aços carbono: aumenta a faixa de solidificação e o efeito do enxofre.
- Restrição e espessura: mais deformação de contração sobre a poça.
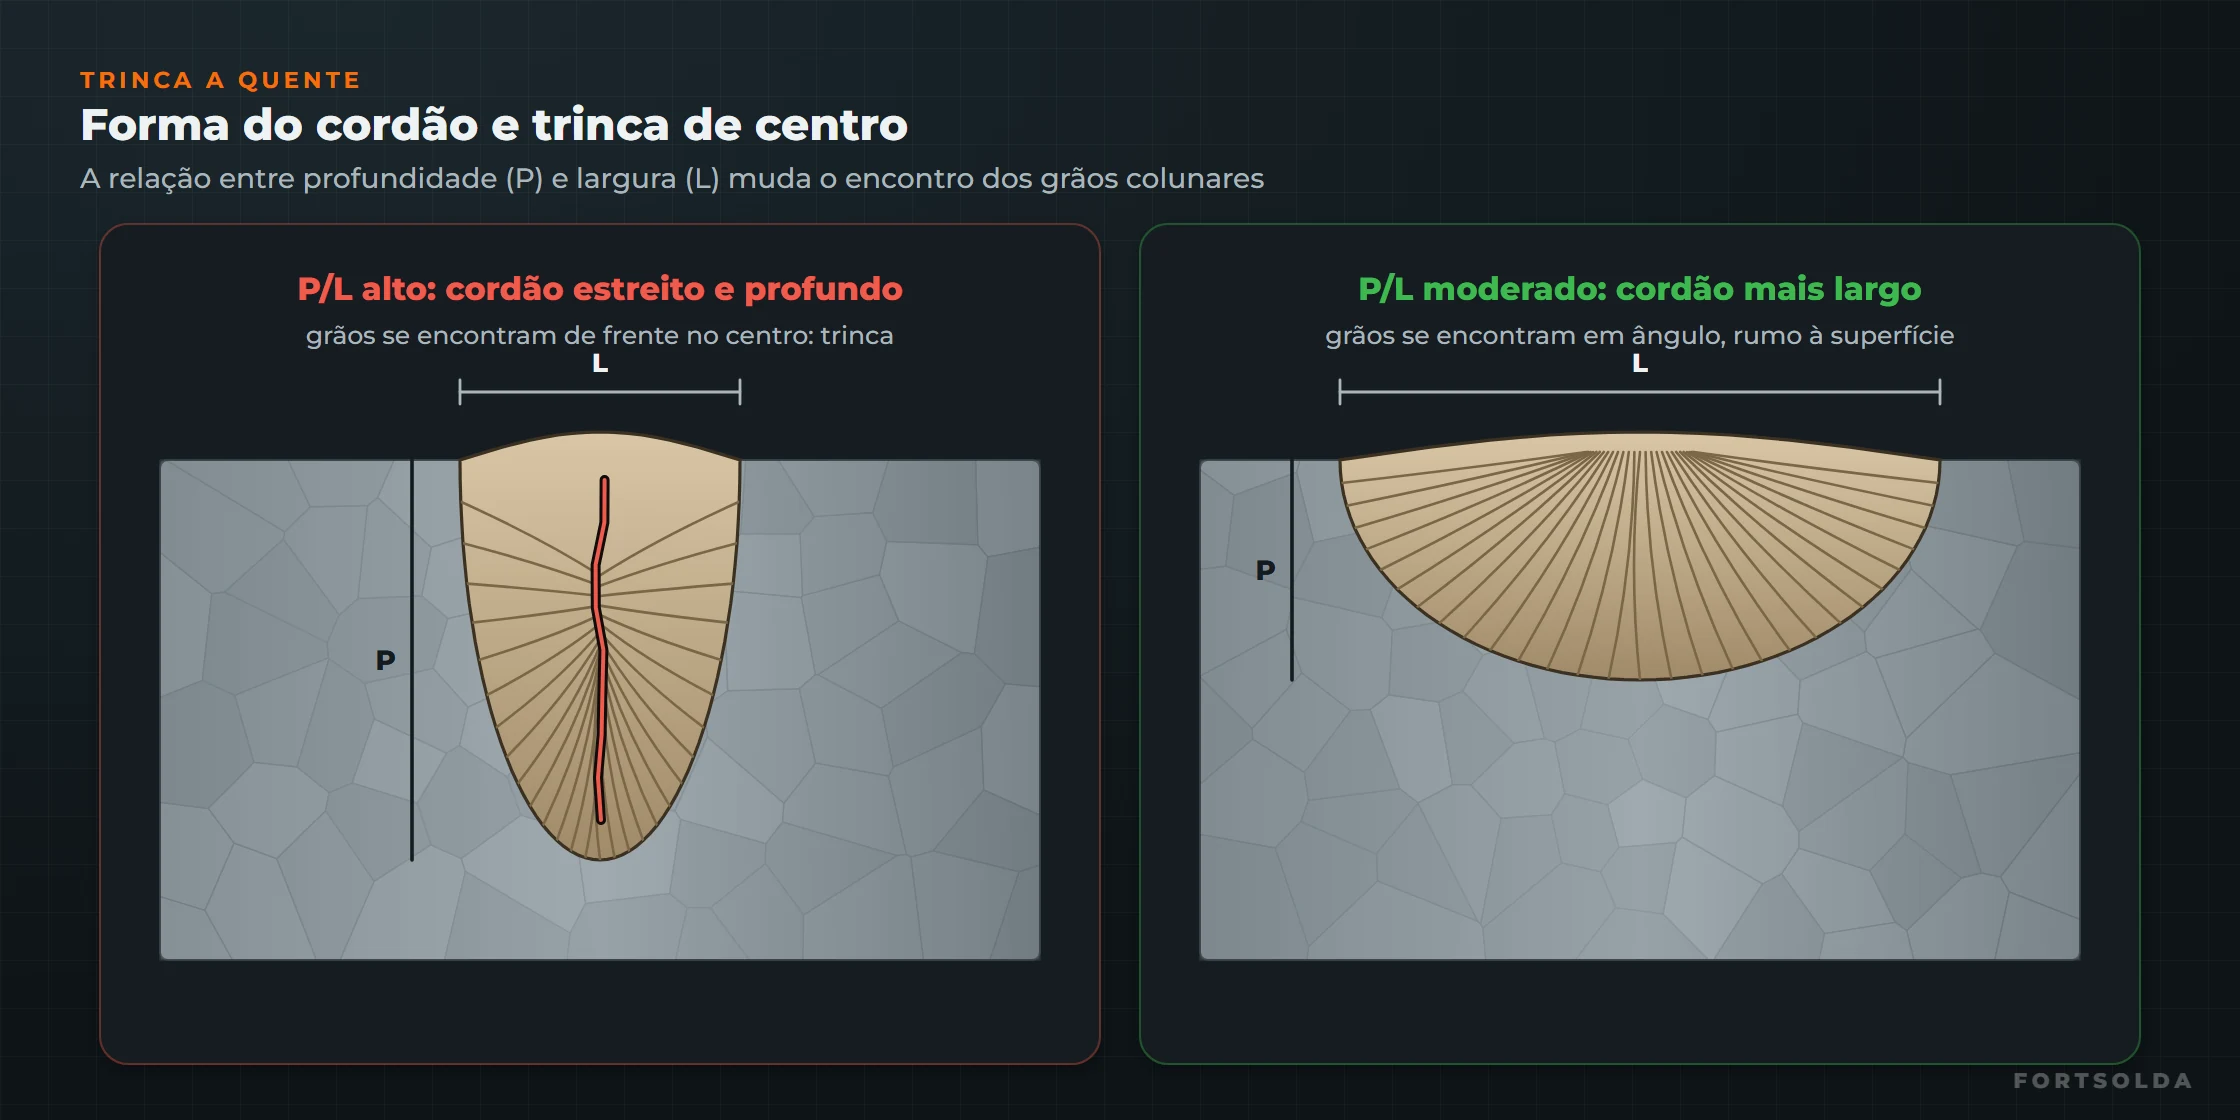
- Forma do cordão e da poça: cordões estreitos e profundos e poças em forma de gota (velocidade alta) concentram o último líquido num plano no centro.
Inox austenítico e ferrita delta
Nos aços inoxidáveis, o fator mais importante é o modo de solidificação, definido pela relação entre o cromo equivalente e o níquel equivalente do metal de solda (diagrama WRC-1992):
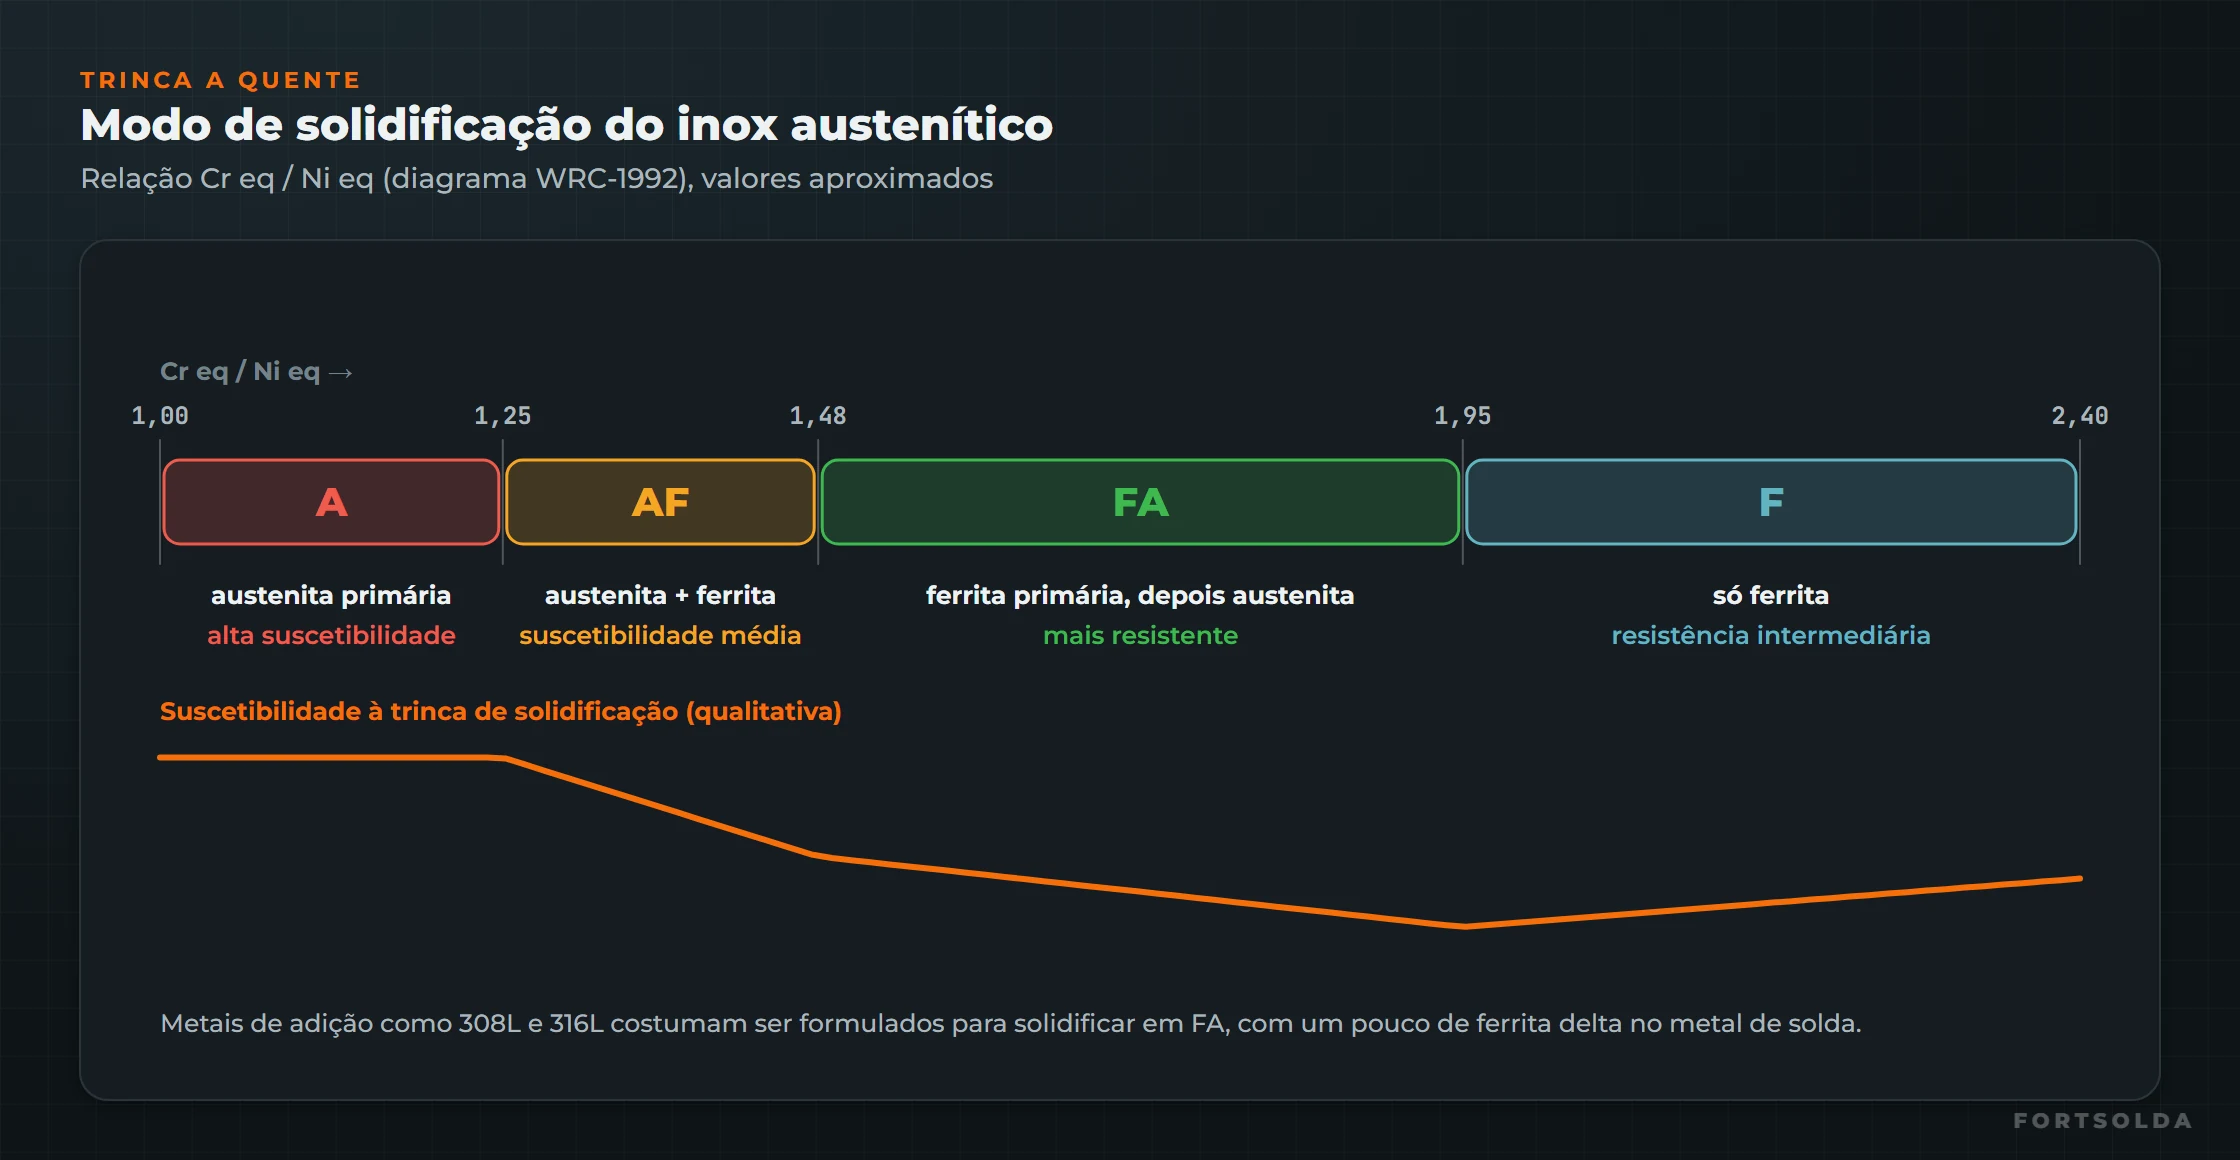
Quando a solda solidifica primeiro como ferrita, o enxofre e o fósforo se dissolvem melhor nela e os contornos ficam tortuosos, o que dificulta a trinca. Por isso os metais de adição austeníticos comuns, como o 308L e o 316L, são formulados para deixar um pouco de ferrita delta no metal de solda. Já os inox totalmente austeníticos (como o 310) e muitas ligas de níquel solidificam como austenita e precisam de enxofre e fósforo muito baixos e de aporte controlado.
A diluição também conta. Ao soldar inox com aço carbono, ou com muita mistura do metal de base, o modo de solidificação real pode ser diferente do previsto para o metal de adição puro.
Trinca de liquação na ZTA
Junto à linha de fusão, uma faixa estreita da ZTA chega a uma temperatura entre o sólidus e o líquidus: é a zona parcialmente fundida. Contornos de grão com segregação de S, P ou B, ou com carbonetos que reagem com a matriz (como o NbC), fundem localmente. Se a contração da solda tensiona essa região enquanto o filme está líquido, o contorno se abre.
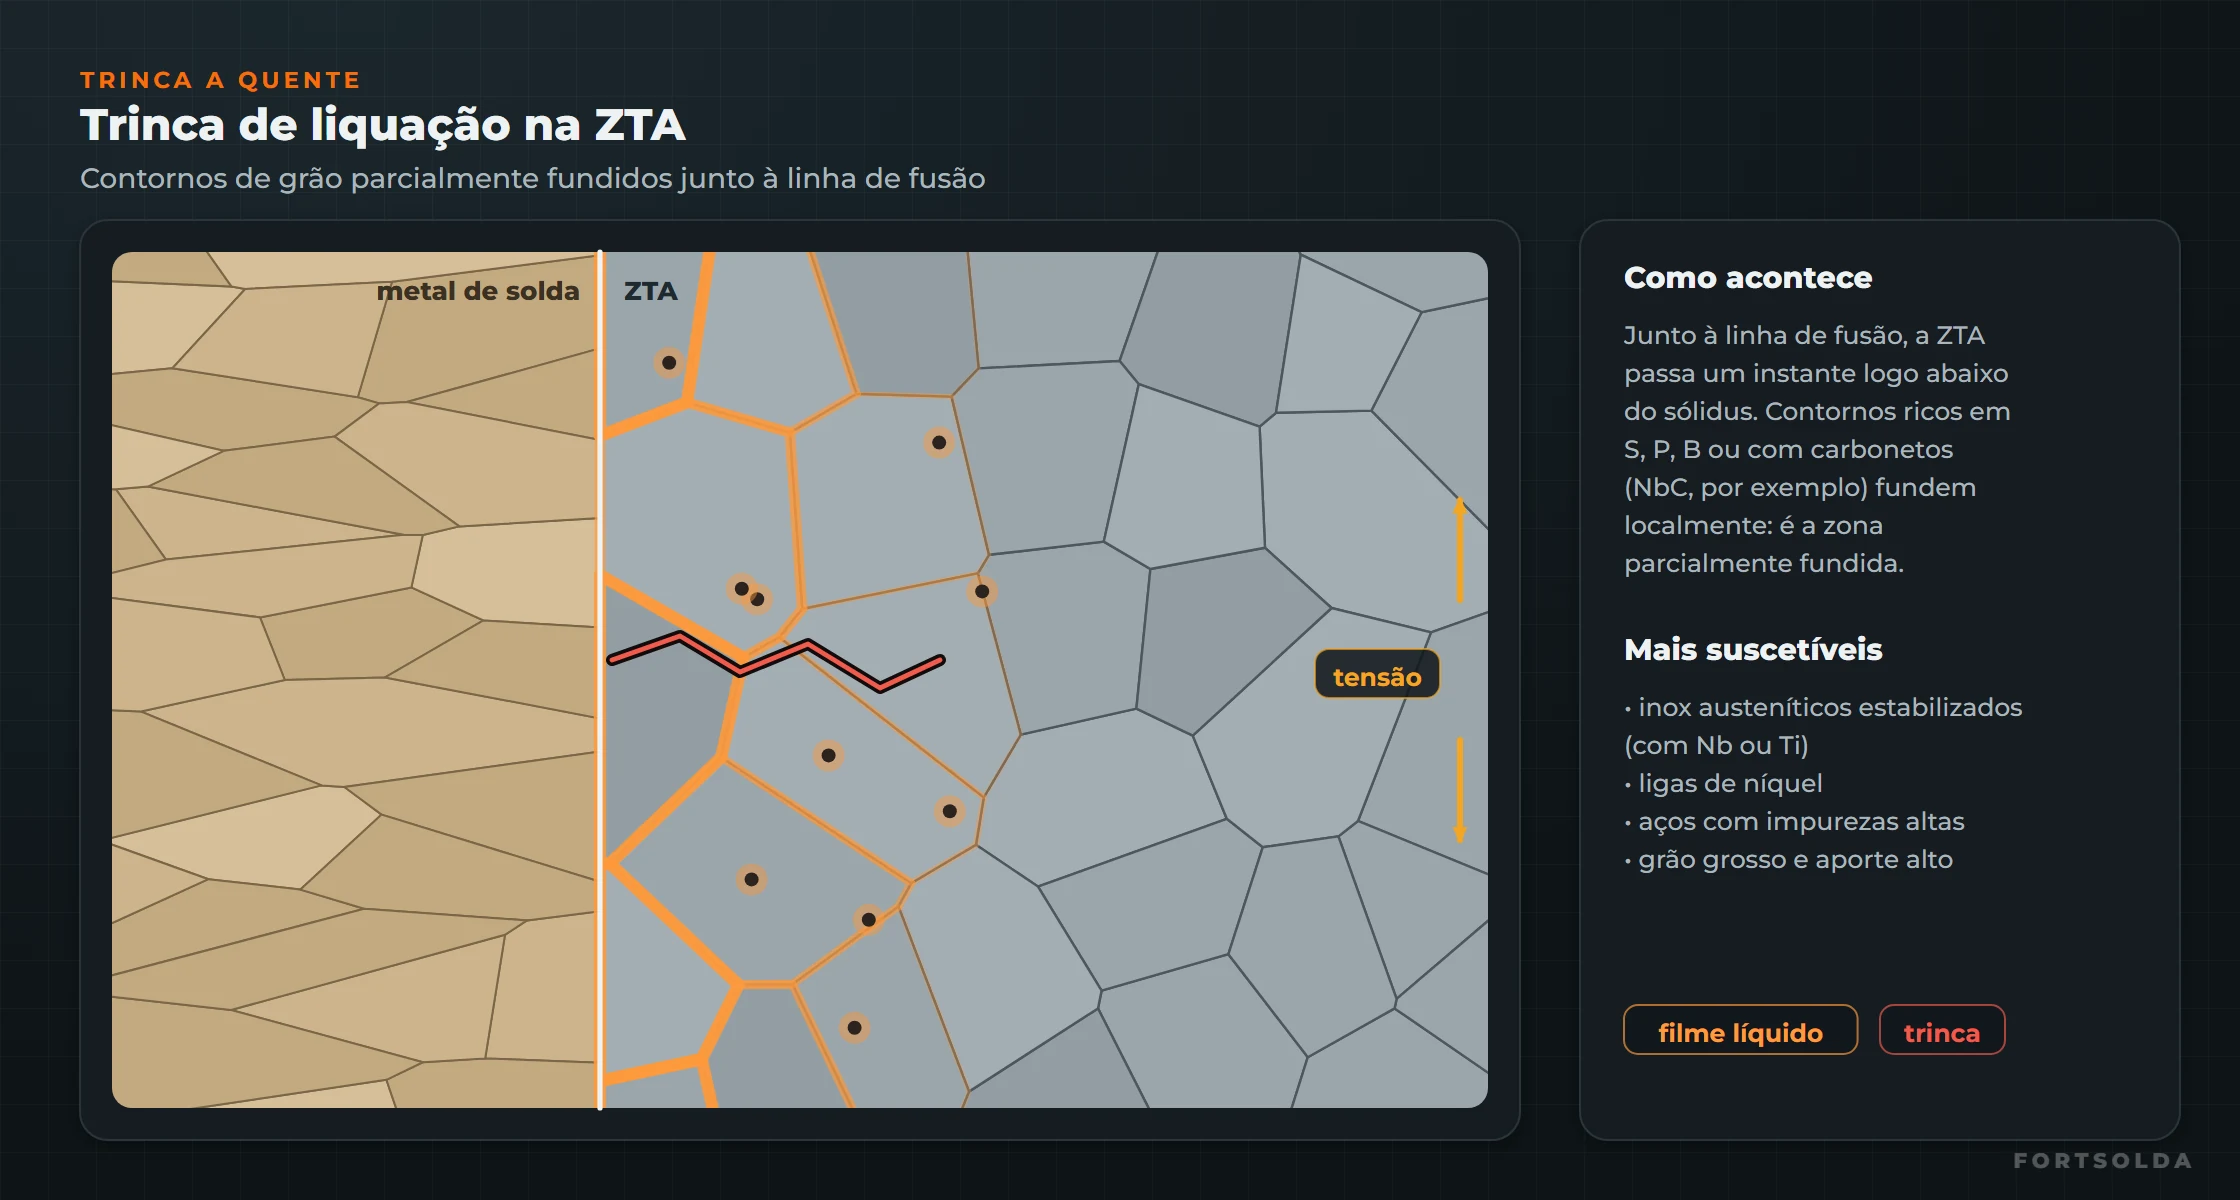
Os materiais mais sensíveis são os inox austeníticos estabilizados (com Nb ou Ti), as ligas de níquel e os aços com impurezas altas. Grão grosso e aporte alto aumentam o risco, porque deixam a faixa parcialmente fundida mais larga e com menos contornos para dividir o líquido.
Trinca de reaquecimento
A trinca de reaquecimento não é, a rigor, uma trinca a quente, mas aparece na mesma discussão. Ela ocorre na ZTA de grãos grosseiros quando a junta é reaquecida, no TTAT de alívio de tensões ou em passes seguintes. Em aços como os Cr-Mo-V, carbonetos finos precipitam dentro dos grãos e os deixam mais resistentes que os contornos. A tensão residual, ao relaxar, se concentra nos contornos, que trincam. Controla-se com composição adequada, menor crescimento de grão, eliminação de entalhes no pé da solda e ciclo de TTAT bem definido.
Como prevenir
| Fator | Medidas |
|---|---|
| Composição | aço e consumível com S e P baixos; metal de adição com a ferrita delta adequada no inox; atenção à diluição |
| Forma do cordão | cordão mais largo que profundo; evitar passes de raiz estreitos; ajustar a velocidade para evitar poça em gota |
| Restrição | sequência de soldagem; folga e preparação corretas; evitar cordões côncavos em filetes de grande restrição |
| Aporte | aporte controlado em inox austeníticos e ligas de níquel, para limitar o crescimento de grão e a zona parcialmente fundida |
| Cratera | terminar o cordão sem cratera profunda (enchimento de cratera), onde a trinca de solidificação costuma começar |
Para comparar materiais e consumíveis, usam-se ensaios como o Varestraint, o Transvarestraint e o de ductilidade a quente, descritos no artigo sobre ensaios de soldabilidade.
Perguntas frequentes
Como diferenciar trinca a quente de trinca a frio?
A trinca a quente aparece logo na soldagem, segue os contornos de grão (é intergranular) e fica no metal de solda, muitas vezes na linha de centro, ou na ZTA junto à linha de fusão. A superfície costuma ser oxidada, com cor de revenido, porque se formou em alta temperatura. A trinca a frio aparece depois que a peça esfriou, pode surgir horas mais tarde e fica principalmente na ZTA de grãos grosseiros.
Por que o inox austenítico precisa de um pouco de ferrita no metal de solda?
Quando o metal de solda solidifica primeiro como ferrita, enxofre e fósforo se dissolvem melhor nela e os contornos ficam mais tortuosos, o que dificulta a abertura de trincas. Por isso os metais de adição austeníticos comuns são formulados para solidificar no modo FA, com um pouco de ferrita delta. Inox totalmente austeníticos, como o 310, são mais suscetíveis e pedem impurezas muito baixas.
Reduzir a corrente sempre resolve a trinca de centro?
Nem sempre. O que importa é a forma do cordão e da poça. Cordão estreito e profundo, ou velocidade de soldagem muito alta, que deixa a poça em forma de gota, faz os grãos colunares se encontrarem de frente na linha de centro. Ajustar corrente, tensão e velocidade para obter um cordão mais largo e uma poça elíptica costuma resolver, junto com o controle da composição e da restrição.
Referências
- STOUT, R. D. et al. Weldability of steels. 4. ed. New York: Welding Research Council, 1987.
- KOU, S. Welding metallurgy. 2. ed. Hoboken: Wiley, 2003.
- LIPPOLD, J. C.; KOTECKI, D. J. Welding metallurgy and weldability of stainless steels. Hoboken: Wiley, 2005.
- LIPPOLD, J. C. Welding metallurgy and weldability. Hoboken: Wiley, 2015.
- INTERNATIONAL ORGANIZATION FOR STANDARDIZATION. ISO 17641: destructive tests on welds in metallic materials — hot cracking tests for weldments — arc welding processes. Geneva: ISO.