 Portal
A trinca a frio, também chamada de trinca induzida por hidrogênio ou trinca retardada, é o problema de soldabilidade mais comum nos aços carbono e de baixa liga. Ela se forma depois que a solda esfriou, quase sempre na zona termicamente afetada (ZTA), e pode aparecer horas ou dias depois do fim da soldagem, quando a peça já passou pela inspeção visual.
Este é o primeiro de uma série baseada nos capítulos 6 a 8 do livro Weldability of Steels, de R. D. Stout, publicado pelo Welding Research Council. Os outros tratam de trinca a quente, da ZTA e dos ensaios de soldabilidade.
Os quatro fatores
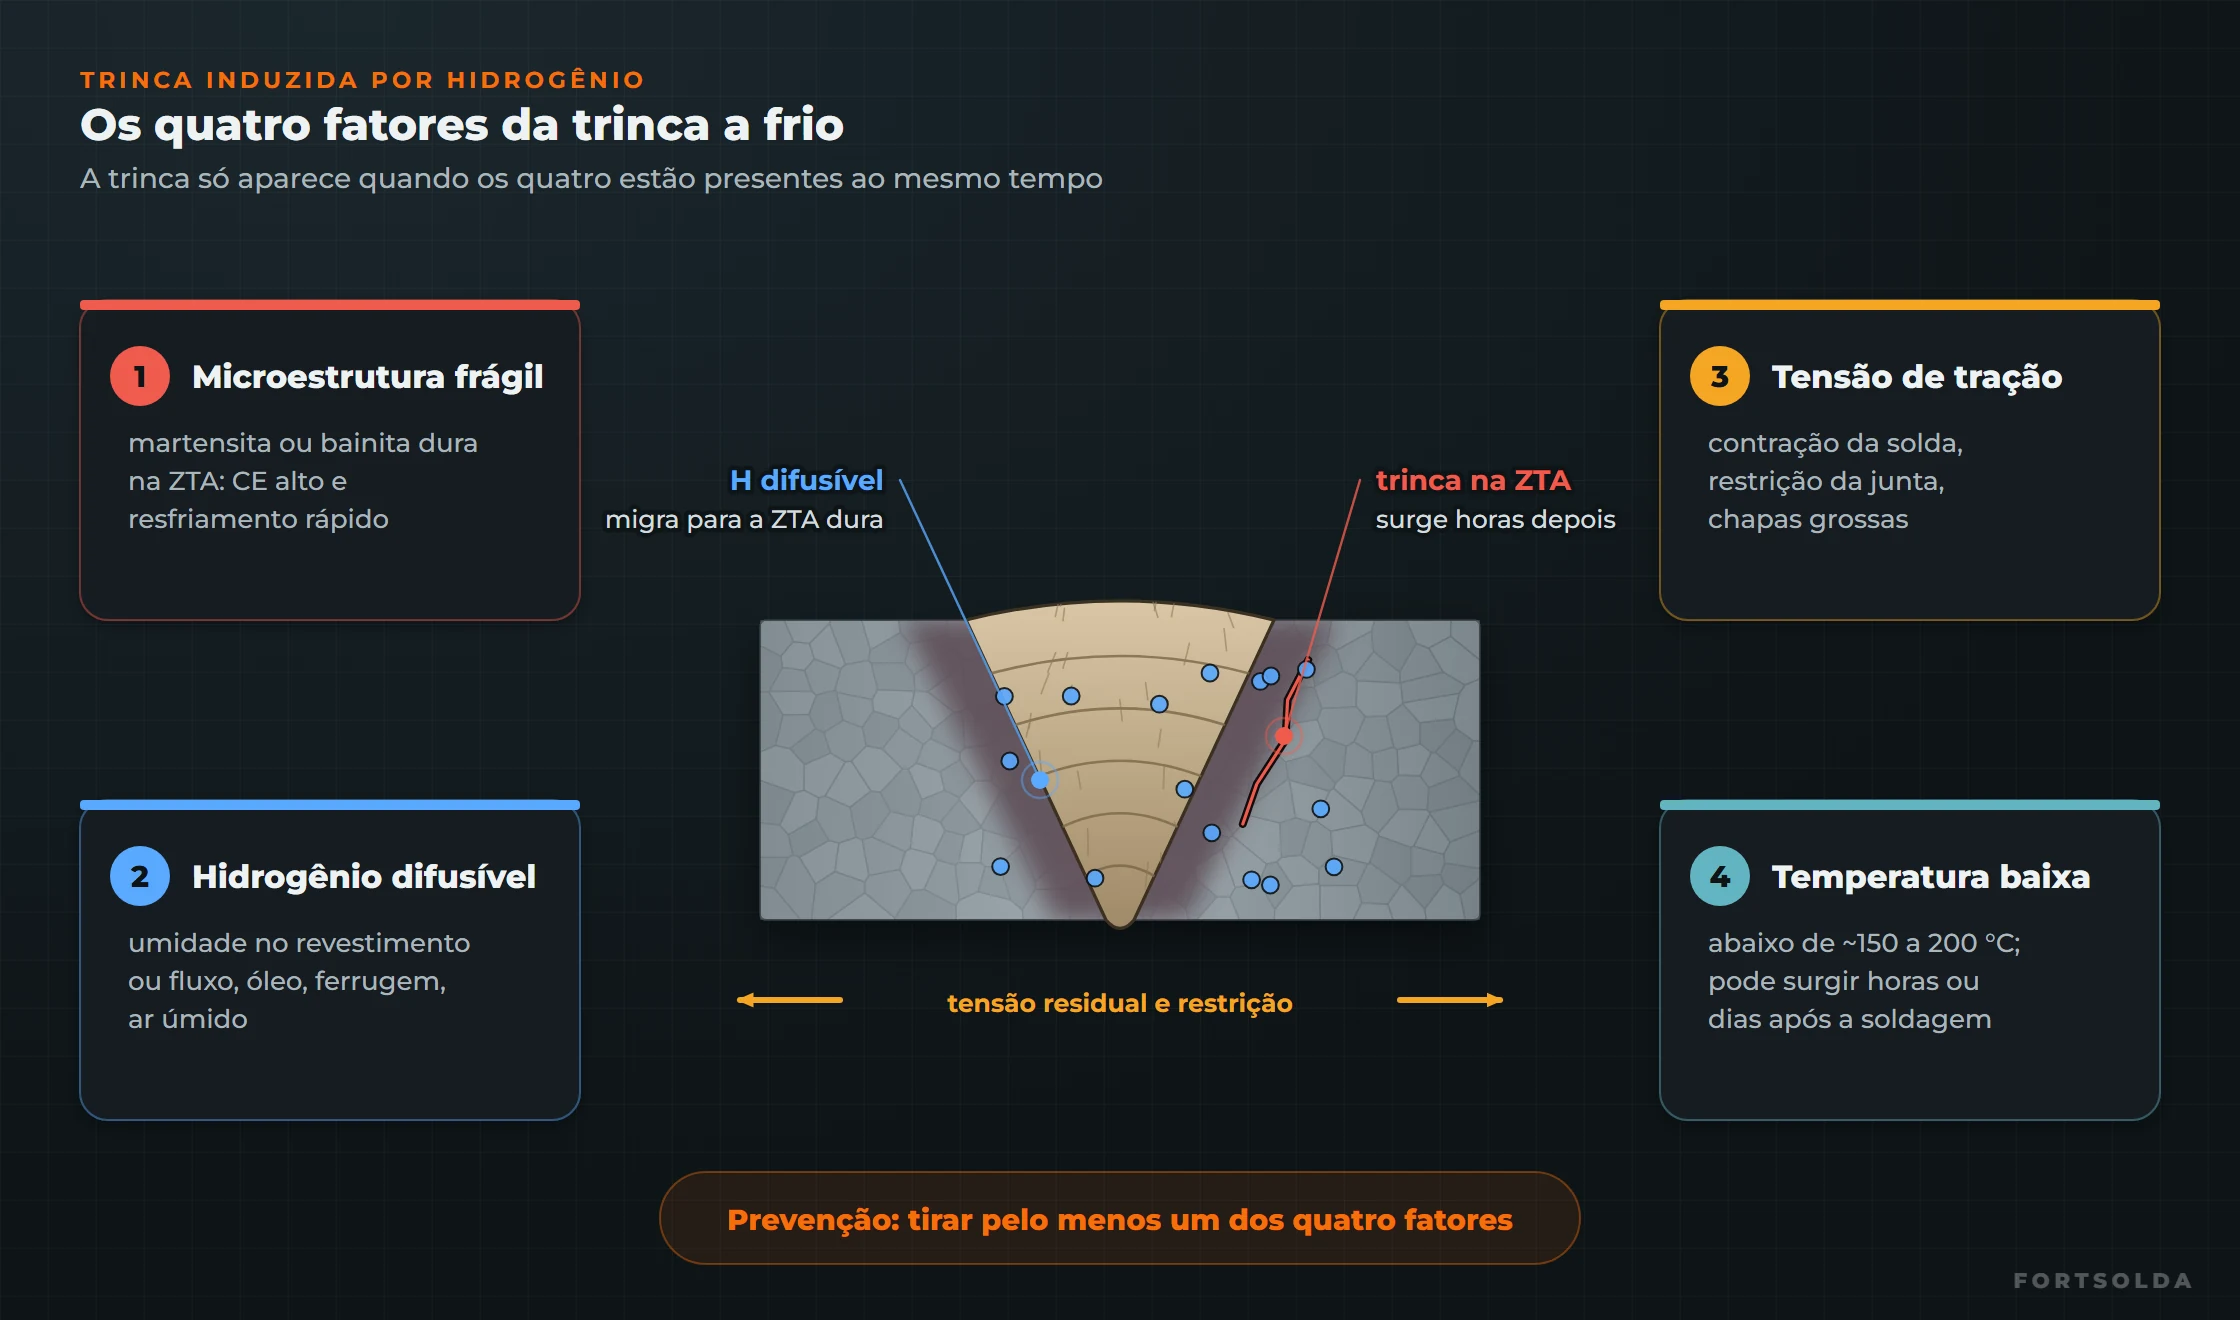
- Microestrutura suscetível. Martensita ou bainita dura na ZTA de grãos grosseiros. Aparece quando o aço tem carbono equivalente alto e a junta esfria rápido.
- Hidrogênio difusível. Vem da umidade do revestimento do eletrodo ou do fluxo, de óleo, graxa, tinta e ferrugem na junta, e do ar úmido. O arco dissocia essas fontes e o hidrogênio atômico entra na poça.
- Tensão de tração. Tensões residuais da contração da solda, somadas à restrição da junta. Chapas grossas e juntas presas aumentam a tensão.
- Temperatura baixa. A trinca se forma perto da temperatura ambiente, abaixo de cerca de 150 a 200 °C. Em temperatura mais alta o hidrogênio escapa com mais facilidade e a martensita ainda não terminou de se formar.
Muitas referências citam só os três primeiros fatores e tratam a temperatura como a condição em que a trinca acontece. O efeito prático é o mesmo.
Onde a trinca aparece
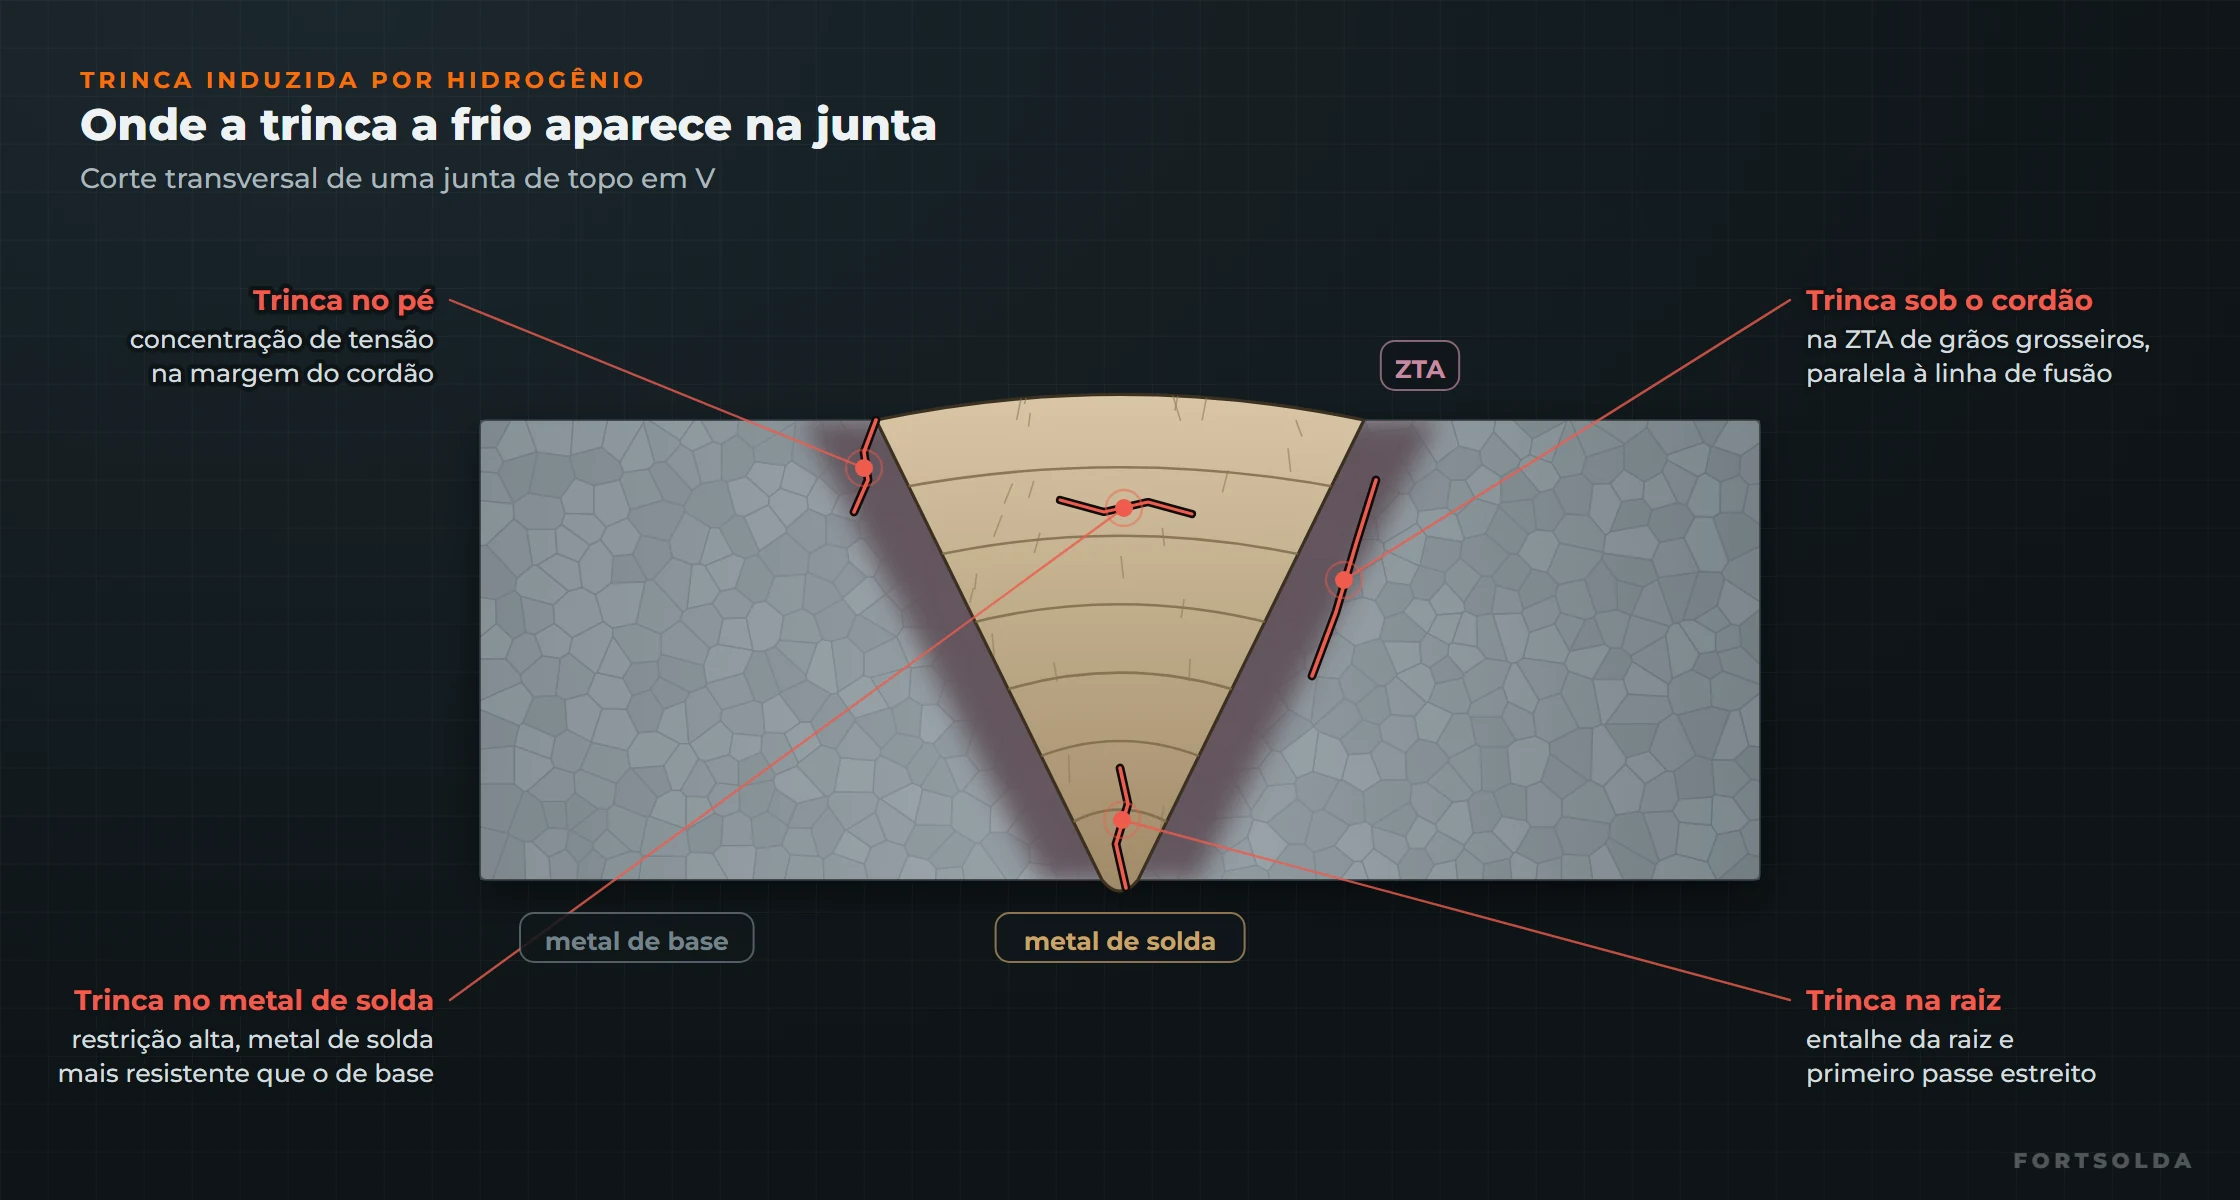
| Tipo | Onde | Por quê |
|---|---|---|
| Sob o cordão | ZTA de grãos grosseiros, paralela à linha de fusão | maior dureza da junta, onde o hidrogênio se acumula |
| No pé | margem do cordão, entrando na ZTA | concentração de tensão na transição do reforço |
| Na raiz | primeiro passe | entalhe da raiz e passe estreito, que esfria rápido |
| No metal de solda | longitudinal ou transversal ao cordão | restrição alta, metal de solda de alta resistência, aço de CE baixo |
Temperabilidade e velocidade de resfriamento
O que decide a dureza da ZTA é quão rápido ela esfria na faixa de 800 a 500 °C, onde a austenita se transforma. Esse tempo é o t₈/₅. Quanto mais curto, mais martensita.
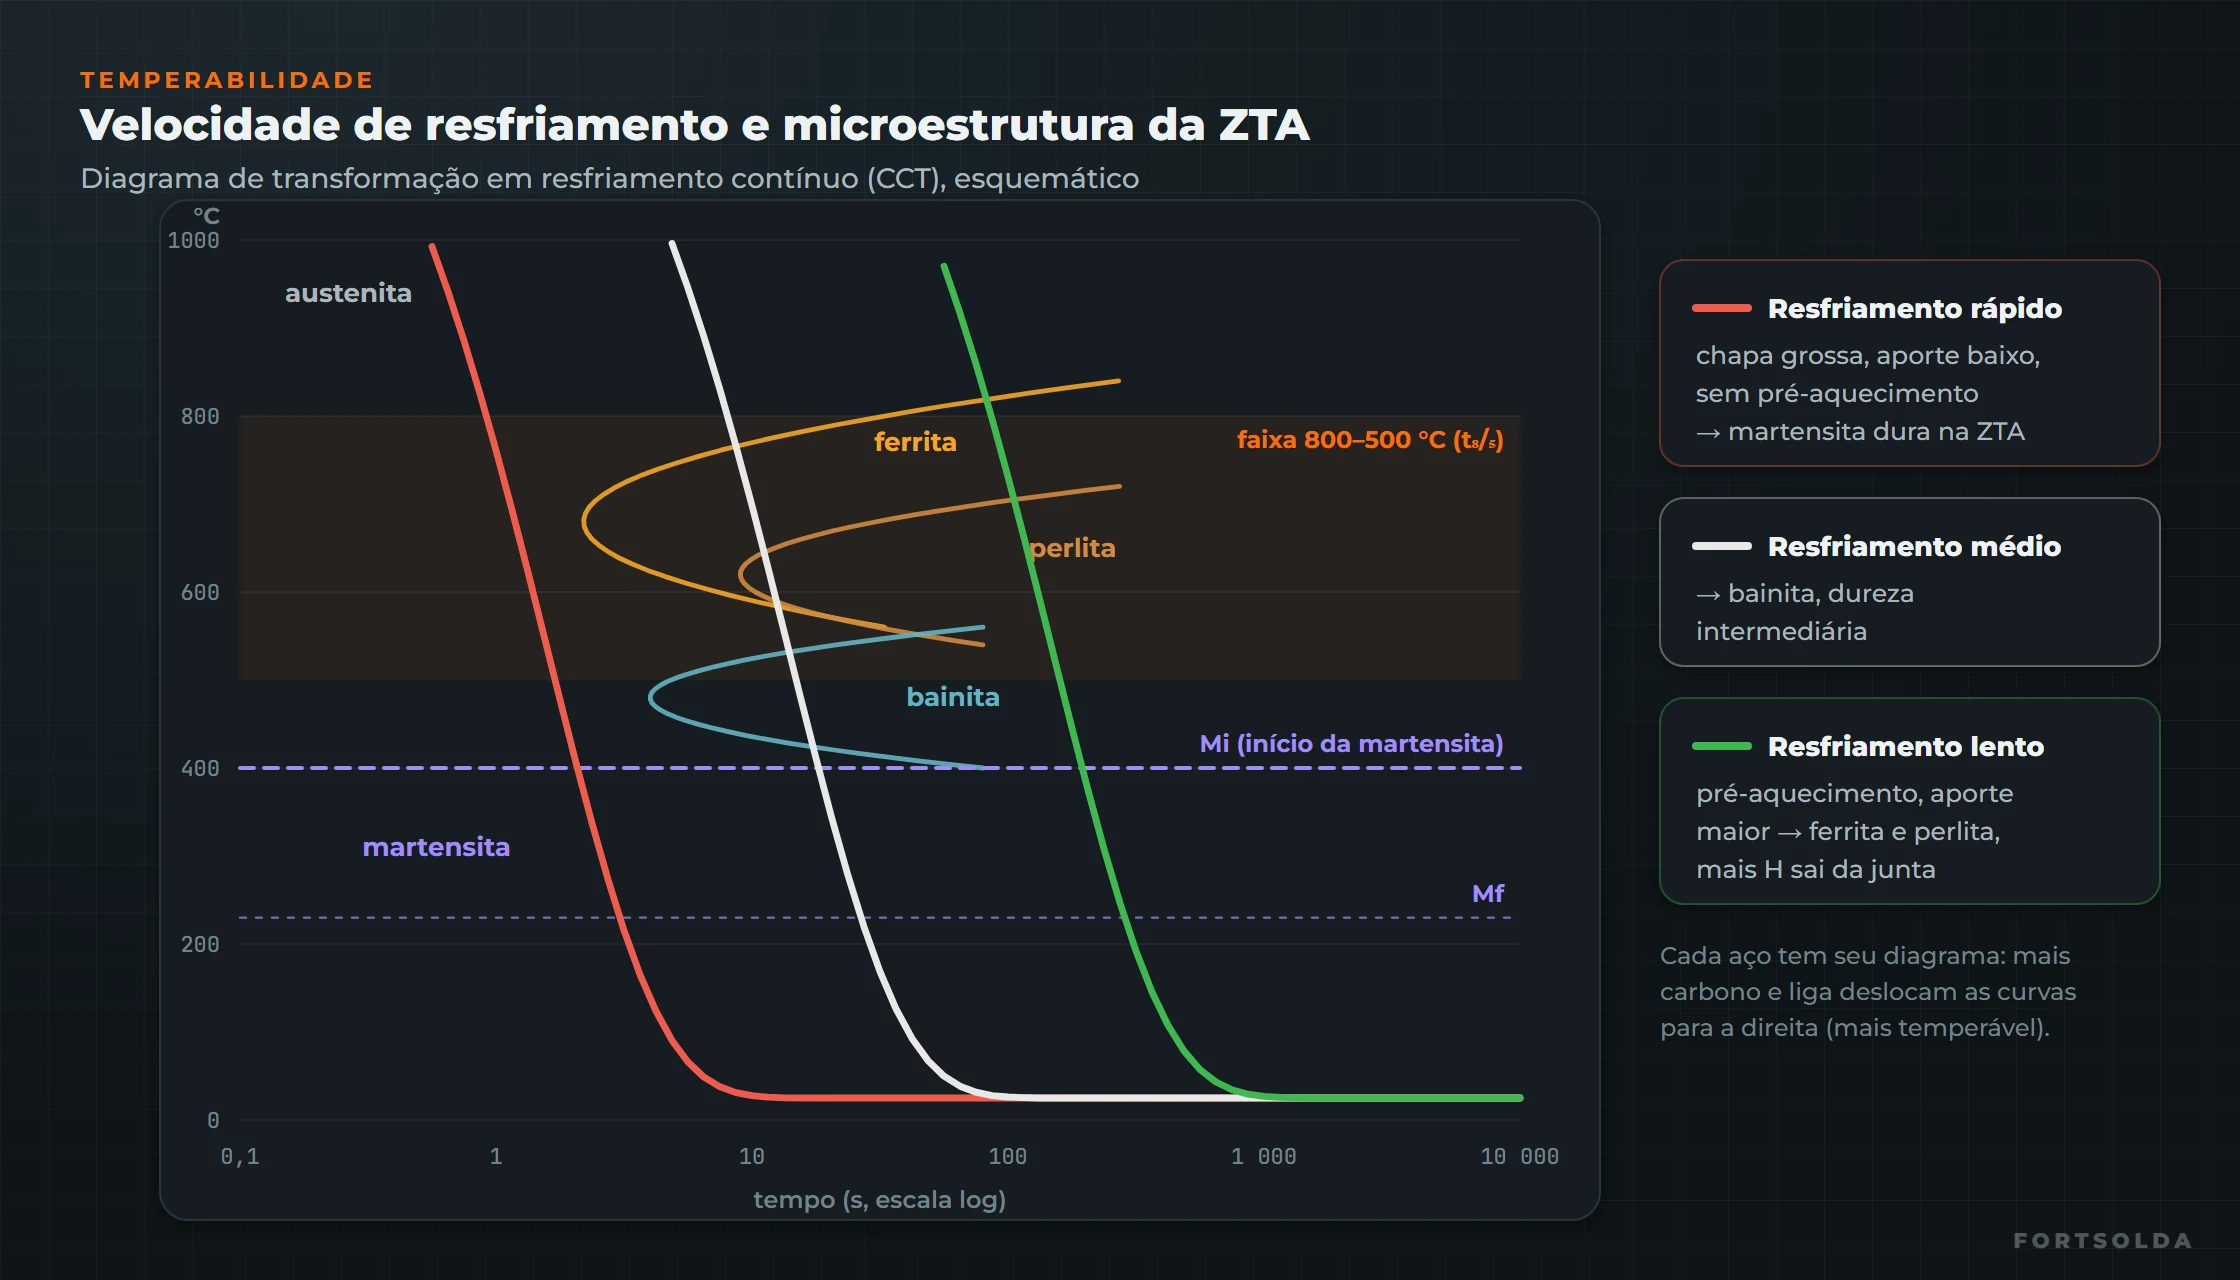
O resfriamento fica mais rápido com chapa grossa, aporte baixo e chapa fria. Fica mais lento com pré-aquecimento, aporte maior e temperatura de interpasse mantida. A composição do aço define a posição das curvas: mais carbono e mais elementos de liga tornam o aço mais temperável, e a martensita se forma mesmo com resfriamento mais lento.
Carbono equivalente: CE, Pcm e CET
O carbono equivalente resume a temperabilidade em um número. Cada fórmula foi desenvolvida para um tipo de aço e um método de cálculo, e as três não são intercambiáveis:
| Fórmula | Expressão (% em massa) | Onde se usa |
|---|---|---|
| CE (IIW) | C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15 | EN 1011-2, Método A: aços C-Mn, CE de 0,30 a 0,70 |
| CE (AWS D1.1) | C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15 | AWS D1.1, Anexo B, junto com o teor de carbono, para escolher o método |
| Pcm | C + Si/30 + Mn/20 + Cu/20 + Ni/60 + Cr/20 + Mo/15 + V/10 + 5B | AWS D1.1, Anexo B: método de controle de hidrogênio, para aços de carbono baixo |
| CET | C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40 | EN 1011-2, Método B: aços de baixa liga e alta resistência |
Três cuidados práticos da EN 1011-2:
- Se o certificado só informa carbono e manganês, some 0,03 ao CE calculado, para cobrir os elementos residuais.
- Em juntas de aços diferentes, use o maior CE.
- Não converta CET em CE nem o contrário. A norma alerta que as duas fórmulas pesam os elementos de formas bem diferentes.
Hidrogênio: escolha e cuidado com o consumível
A medida mais eficaz contra a trinca a frio é reduzir o hidrogênio que entra na solda. A EN 1011-2 classifica os consumíveis em escalas pelo hidrogênio difusível, medido pela ISO 3690:
| Escala | Hidrogênio difusível (ml/100 g de metal depositado) | Exemplos |
|---|---|---|
| A | acima de 15 | eletrodos rutílicos e celulósicos |
| B | 10 a 15 | eletrodos básicos, conforme o fabricante |
| C | 5 a 10 | eletrodos básicos, arames tubulares, arco submerso (caso mais comum) |
| D | 3 a 5 | consumíveis básicos de baixo hidrogênio bem conservados |
| E | até 3 | consumíveis de hidrogênio muito baixo |
A AWS D1.1 usa três níveis: H1 (menos de 5 ml/100 g), H2 (menos de 10 ml/100 g) e H3 (hidrogênio não controlado). Segundo o Anexo B, pode-se considerar H1, por exemplo, o eletrodo de baixo hidrogênio retirado de embalagem hermética, seco a 370–430 °C por uma hora e usado em até duas horas, e o processo MAG com arame sólido limpo.
O efeito do hidrogênio é grande. Pela Tabela C.1 da EN 1011-2, um aço com CE 0,49 soldado com aporte de 1,0 kJ/mm dispensa pré-aquecimento até 25 mm de espessura combinada com hidrogênio acima de 15 ml/100 g. Com hidrogênio de até 3 ml/100 g, o limite sobe para 60 mm.
Como calcular o pré-aquecimento
A EN 1011-2 traz dois métodos. O Método A usa o CE e gráficos que cruzam espessura combinada, escala de hidrogênio e aporte. O Método B usa uma fórmula com o CET:
Tp = 697·CET + 160·tanh(d/35) + 62·HD⁰·³⁵ + (53·CET − 32)·Q − 328 (°C)
Nela, d é a espessura da chapa (mm), HD o hidrogênio difusível (ml/100 g) e Q o aporte térmico (kJ/mm). A fórmula vale para CET de 0,2 a 0,5 %, espessura de 10 a 90 mm, HD de 1 a 20 ml/100 g e aporte de 0,5 a 4,0 kJ/mm, em aços com limite de escoamento até 1 000 MPa.
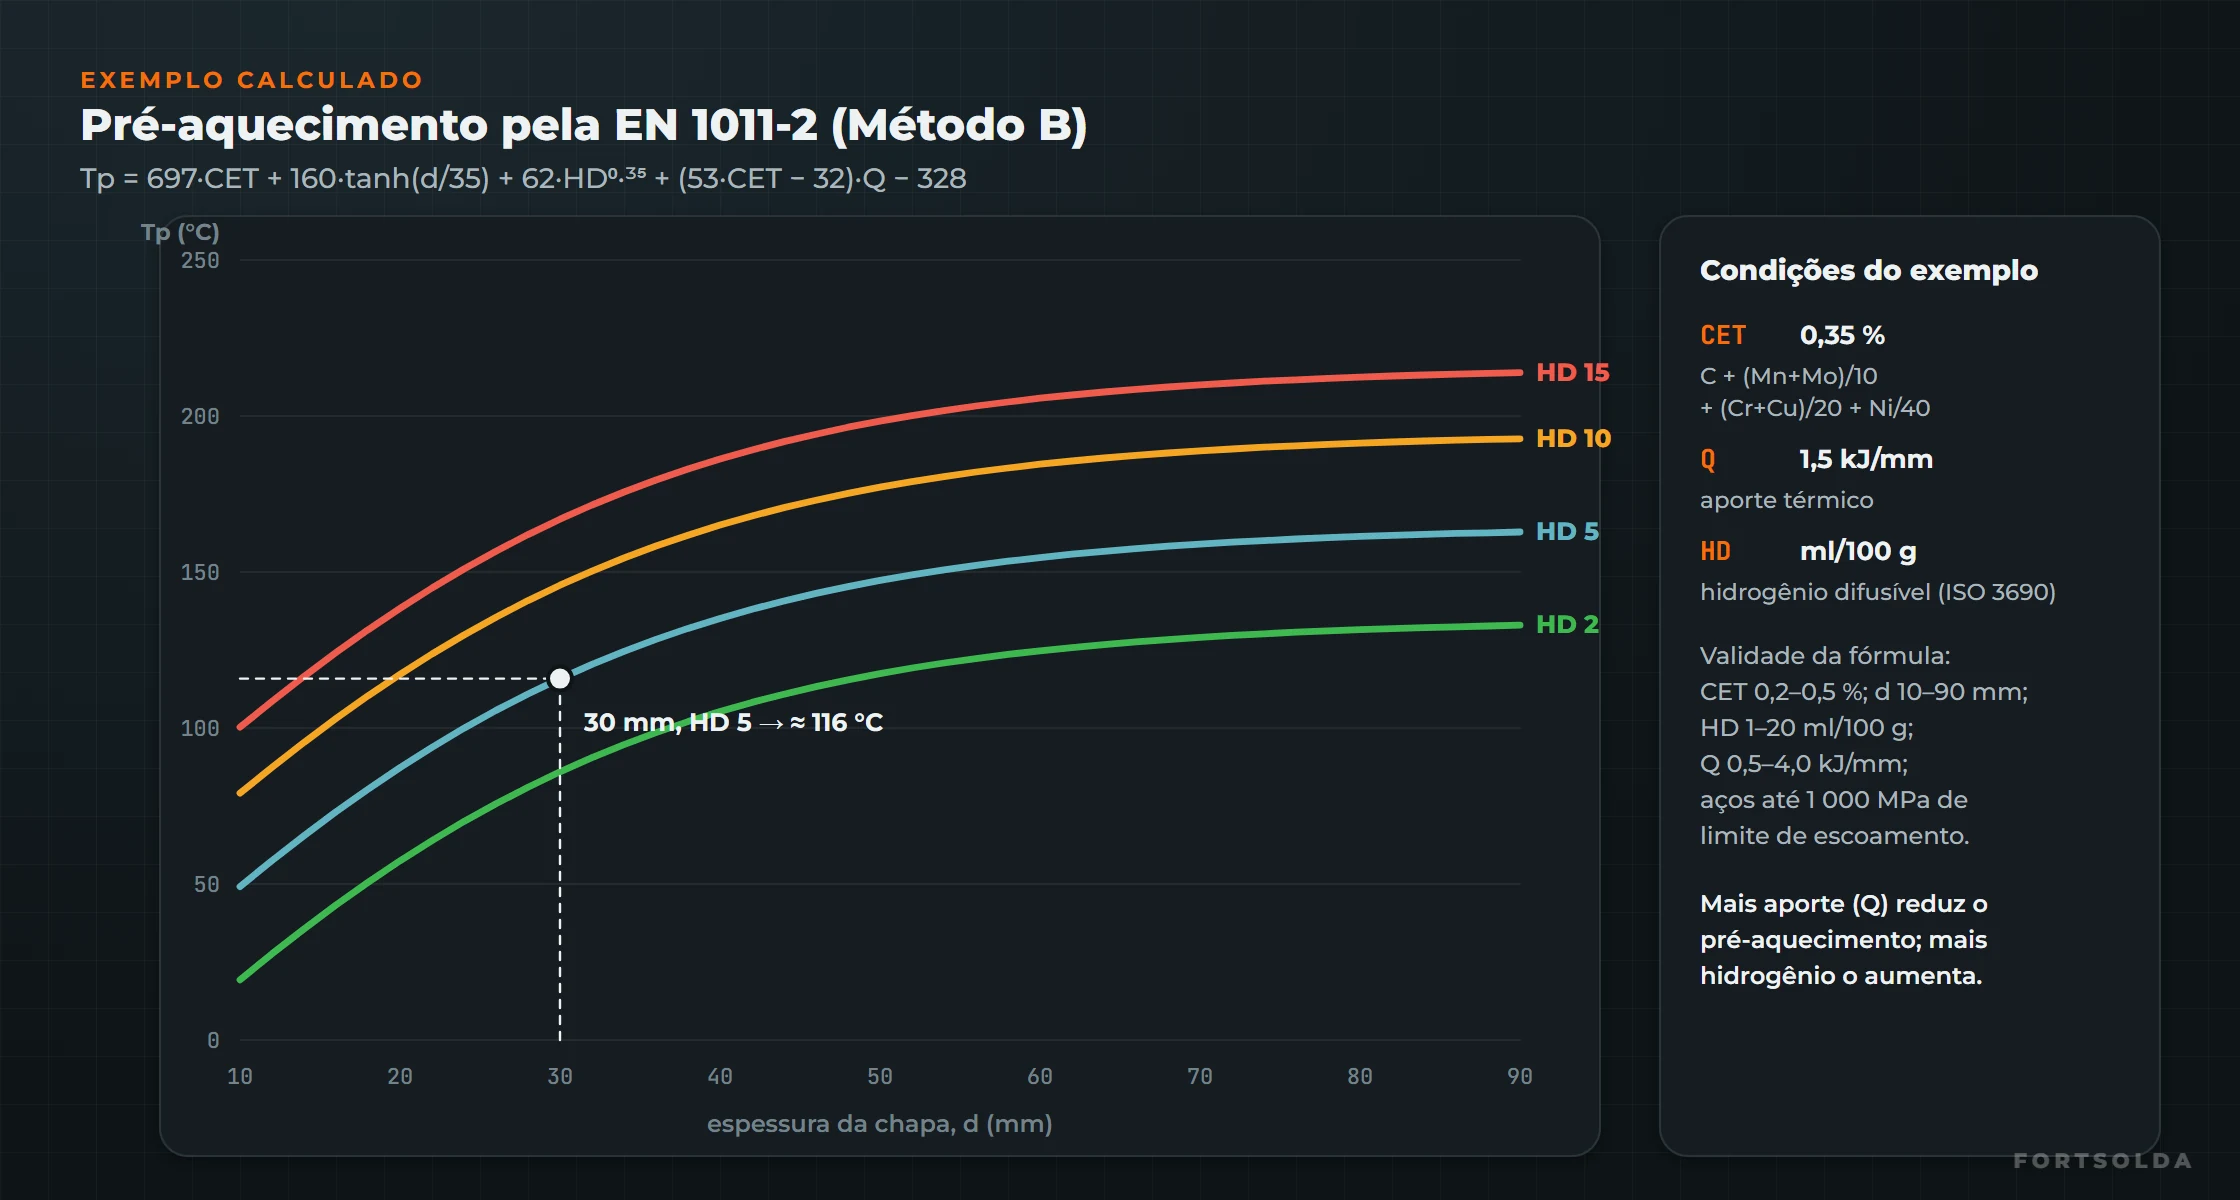
O gráfico mostra três tendências. A espessura pesa muito até cerca de 60 mm e quase nada depois. Mais hidrogênio sempre exige mais pré-aquecimento. Mais aporte permite reduzi-lo. A norma também observa que filetes de um passe têm tensão interna menor e podem ser soldados com pré-aquecimento até cerca de 60 °C mais baixo que juntas de topo. É o fabricante quem decide se aproveita essa margem.
A AWS D1.1 (Anexo B) segue outro caminho. Pelo teor de carbono e pelo CE, o aço é classificado em uma de três zonas. Na zona II, usa-se o controle de dureza da ZTA (350 ou 400 HV) para definir o aporte mínimo em filetes de um passe. Nas zonas I e III, e nas soldas em chanfro da zona II, usa-se o controle de hidrogênio, com um índice de suscetibilidade (12·Pcm + log₁₀H) e o nível de restrição da junta.
Como prevenir
| Fator | Medidas |
|---|---|
| Hidrogênio | consumível de baixo hidrogênio; secagem e estufa conforme o fabricante; junta limpa e seca; proteção contra umidade |
| Microestrutura | pré-aquecimento e temperatura de interpasse; aporte adequado; cordão de revenimento quando não há TTAT |
| Tensão | sequência de soldagem; menor restrição possível; evitar entalhes na raiz e no pé |
| Tempo e temperatura | pós-aquecimento logo após a soldagem; esperar antes da inspeção final |
Quando o risco é alto, a EN 1011-2 recomenda acelerar a saída do hidrogênio com pós-aquecimento: manter a temperatura mínima de interpasse ou elevar a peça a 200–300 °C logo após a soldagem, antes de ela esfriar abaixo do interpasse, por pelo menos 2 h. Para a inspeção final de peças sem tratamento térmico, a norma recomenda esperar, em geral, pelo menos 16 h.
Perguntas frequentes
Por que a trinca a frio aparece horas depois da soldagem?
Porque o hidrogênio continua se difundindo depois que a solda esfria e se acumula nas regiões duras e tensionadas da ZTA. A trinca nasce e cresce aos poucos. Por isso a EN 1011-2 recomenda, em geral, esperar pelo menos 16 h antes da inspeção final de peças soldadas sem tratamento térmico, e mais tempo acima de 50 mm de espessura ou em aços com limite de escoamento acima de 500 MPa.
Carbono equivalente alto sempre exige pré-aquecimento?
Não. A necessidade depende também da espessura combinada da junta, do hidrogênio do consumível e do aporte térmico. Pela Tabela C.1 da EN 1011-2, um aço com CE de 0,43 soldado com hidrogênio de até 5 ml/100 g e aporte de 2,0 kJ/mm dispensa pré-aquecimento até 100 mm de espessura combinada; com hidrogênio acima de 15 ml/100 g, o limite cai para 80 mm.
Posso converter o CET em CE para usar outra tabela?
Não é recomendado. A própria EN 1011-2 alerta que o CE e o CET pesam os elementos de liga de formas bem diferentes. Cada fórmula deve ser usada com o método para o qual foi feita: CE no Método A, CET no Método B, Pcm no método de controle de hidrogênio da AWS D1.1.
Referências
- STOUT, R. D. et al. Weldability of steels. 4. ed. New York: Welding Research Council, 1987.
- EUROPEAN COMMITTEE FOR STANDARDIZATION. EN 1011-2:2001+A1:2003: welding — recommendations for welding of metallic materials — part 2: arc welding of ferritic steels. Brussels: CEN, 2003. Anexo C.
- AMERICAN WELDING SOCIETY. AWS D1.1/D1.1M:2025: structural welding code — steel. Miami: AWS, 2025. Anexo B.
- INTERNATIONAL ORGANIZATION FOR STANDARDIZATION. ISO 3690: welding and allied processes — determination of hydrogen content in arc weld metal. Geneva: ISO.
- KOU, S. Welding metallurgy. 2. ed. Hoboken: Wiley, 2003.