 Portal
Soldabilidade não é uma propriedade única do aço, como o limite de escoamento. É a capacidade de um material ser soldado nas condições de fabricação de uma estrutura e funcionar bem em serviço. Um aço pode ter ótima soldabilidade quanto à trinca a quente e ser difícil quanto à trinca a frio. Por isso existem vários ensaios, e cada um responde a uma pergunta diferente.
Este artigo faz parte da série baseada nos capítulos 6 a 8 de Weldability of Steels, de R. D. Stout (Welding Research Council). Os mecanismos que esses ensaios avaliam estão nos artigos sobre trinca a frio, trinca a quente e ZTA.
As famílias de ensaios
| Família | Pergunta que responde | Exemplos | Resultado típico |
|---|---|---|---|
| Trinca a frio | a ZTA trinca com este hidrogênio, esta restrição e este pré-aquecimento? | Tekken, CTS, implante, Lehigh | trinca ou não; temperatura crítica de pré-aquecimento; tensão crítica |
| Trinca a quente | o metal de solda ou a ZTA trincam no fim da solidificação? | Varestraint, Transvarestraint, ductilidade a quente, ensaios autorrestringidos | deformação limiar; comprimento de trincas |
| Propriedades mecânicas | a junta tem resistência, ductilidade e tenacidade? | tração, dobramento, Charpy, CTOD | MPa; aprovação no dobramento; energia em J |
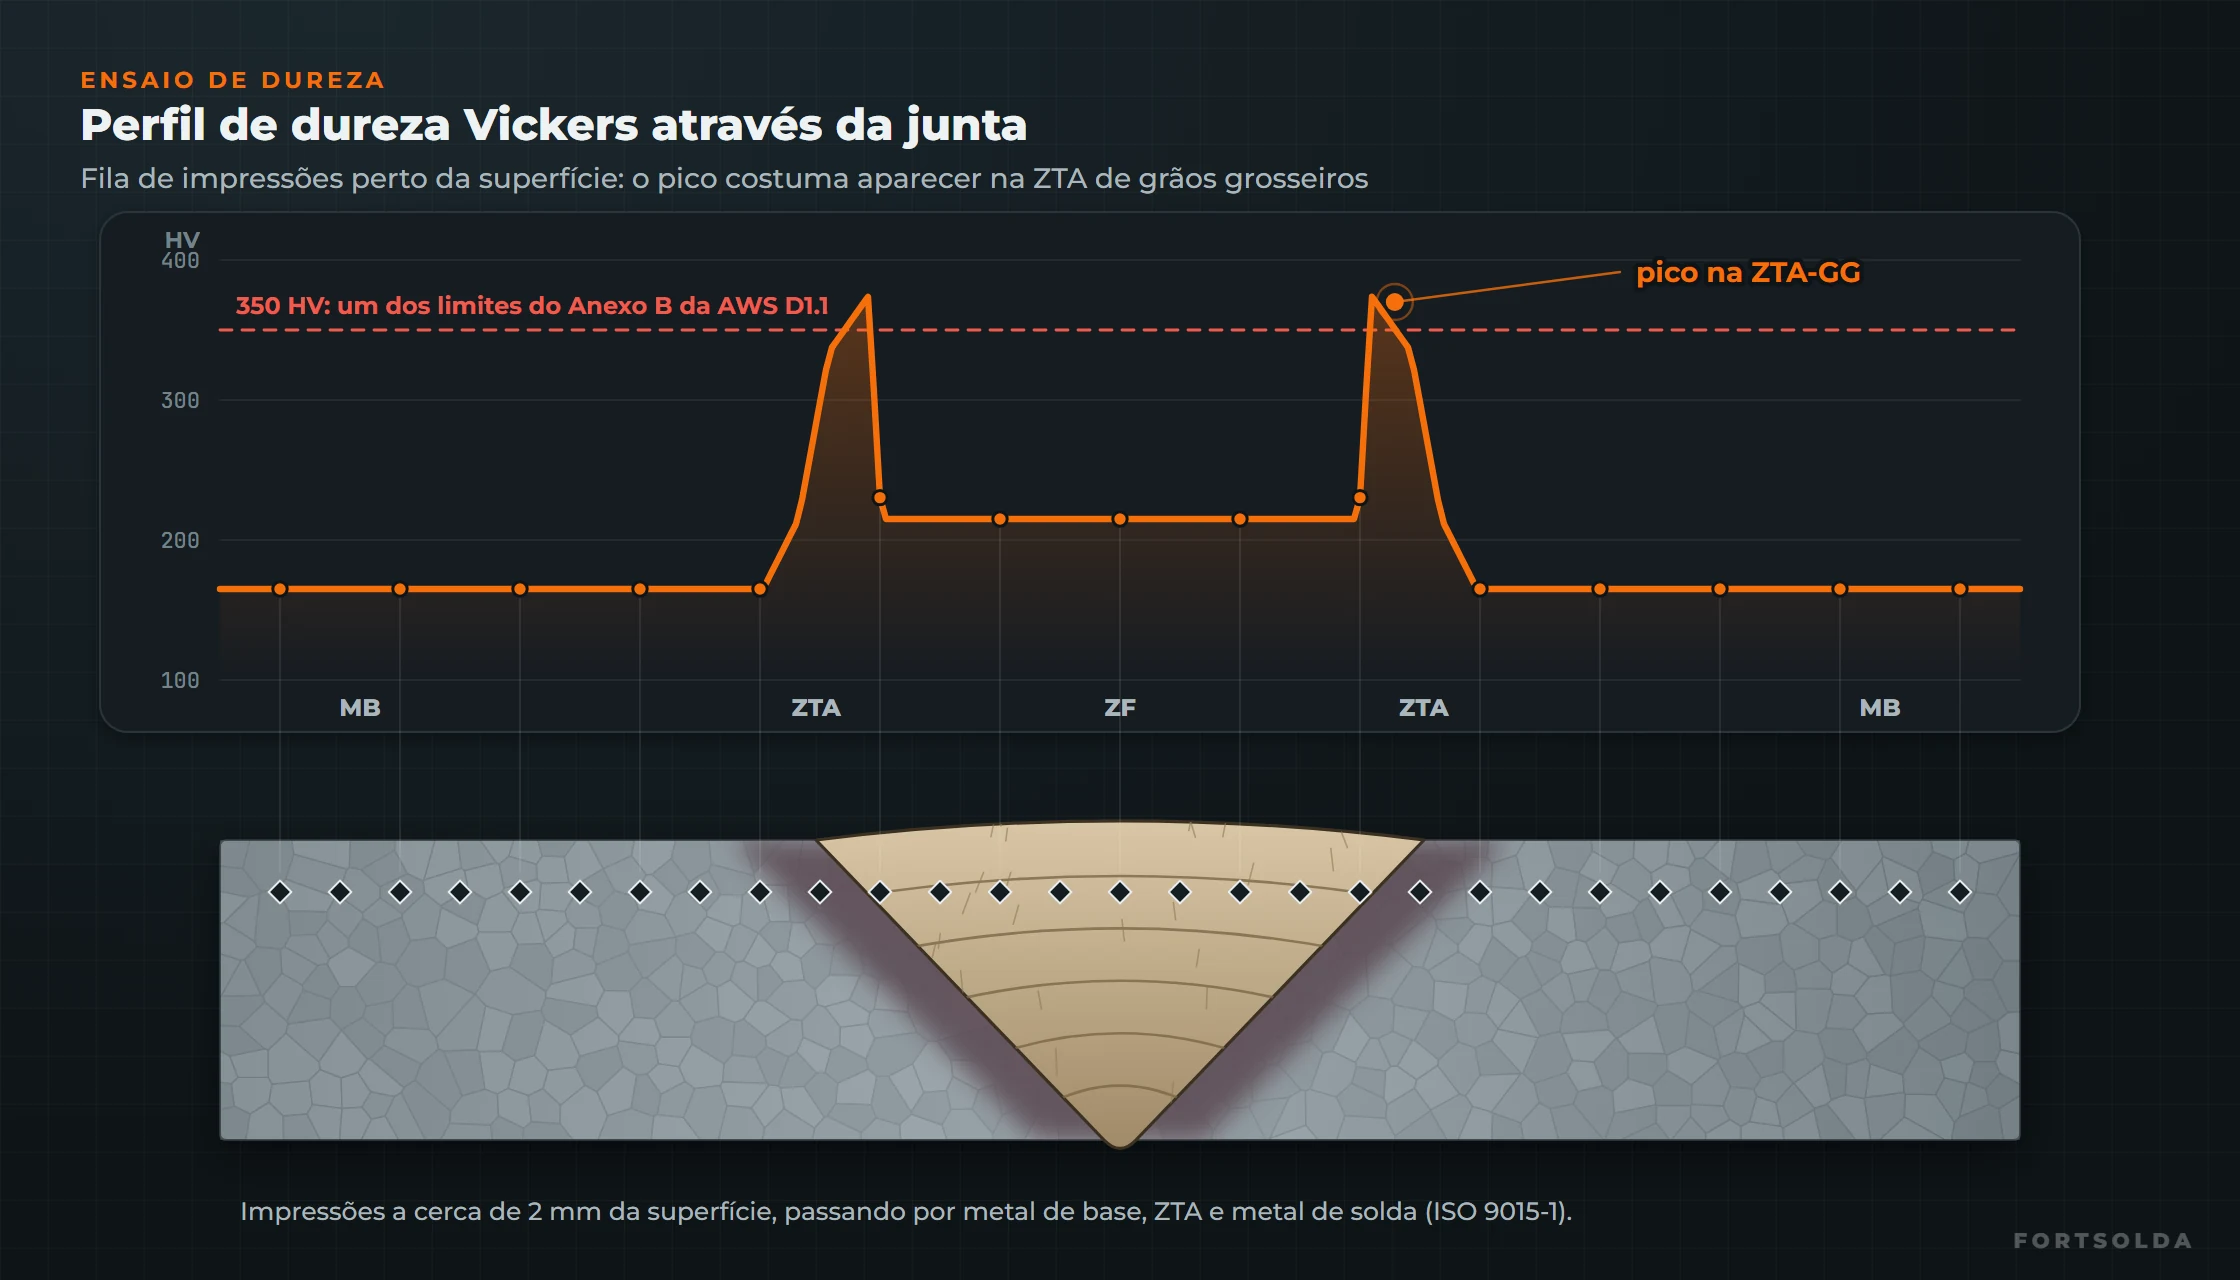
| Dureza e microestrutura | a ZTA endureceu demais? | perfil Vickers, macrografia, micrografia | HV máxima; extensão das zonas |
| Hidrogênio | quanto hidrogênio o consumível coloca na solda? | ISO 3690, AWS A4.3 | ml de H por 100 g de metal depositado |
| Outros | o material resiste a um modo de falha específico? | tração na direção da espessura (decoesão lamelar), corrosão, fluência, fadiga | conforme o ensaio |
A série ISO 17642 padroniza ensaios de trinca a frio e a ISO 17641, ensaios de trinca a quente, em versões autorrestringidas (a própria geometria impõe a restrição) e com carga externa.
Ensaios de trinca a frio
Tekken (chanfro em y)
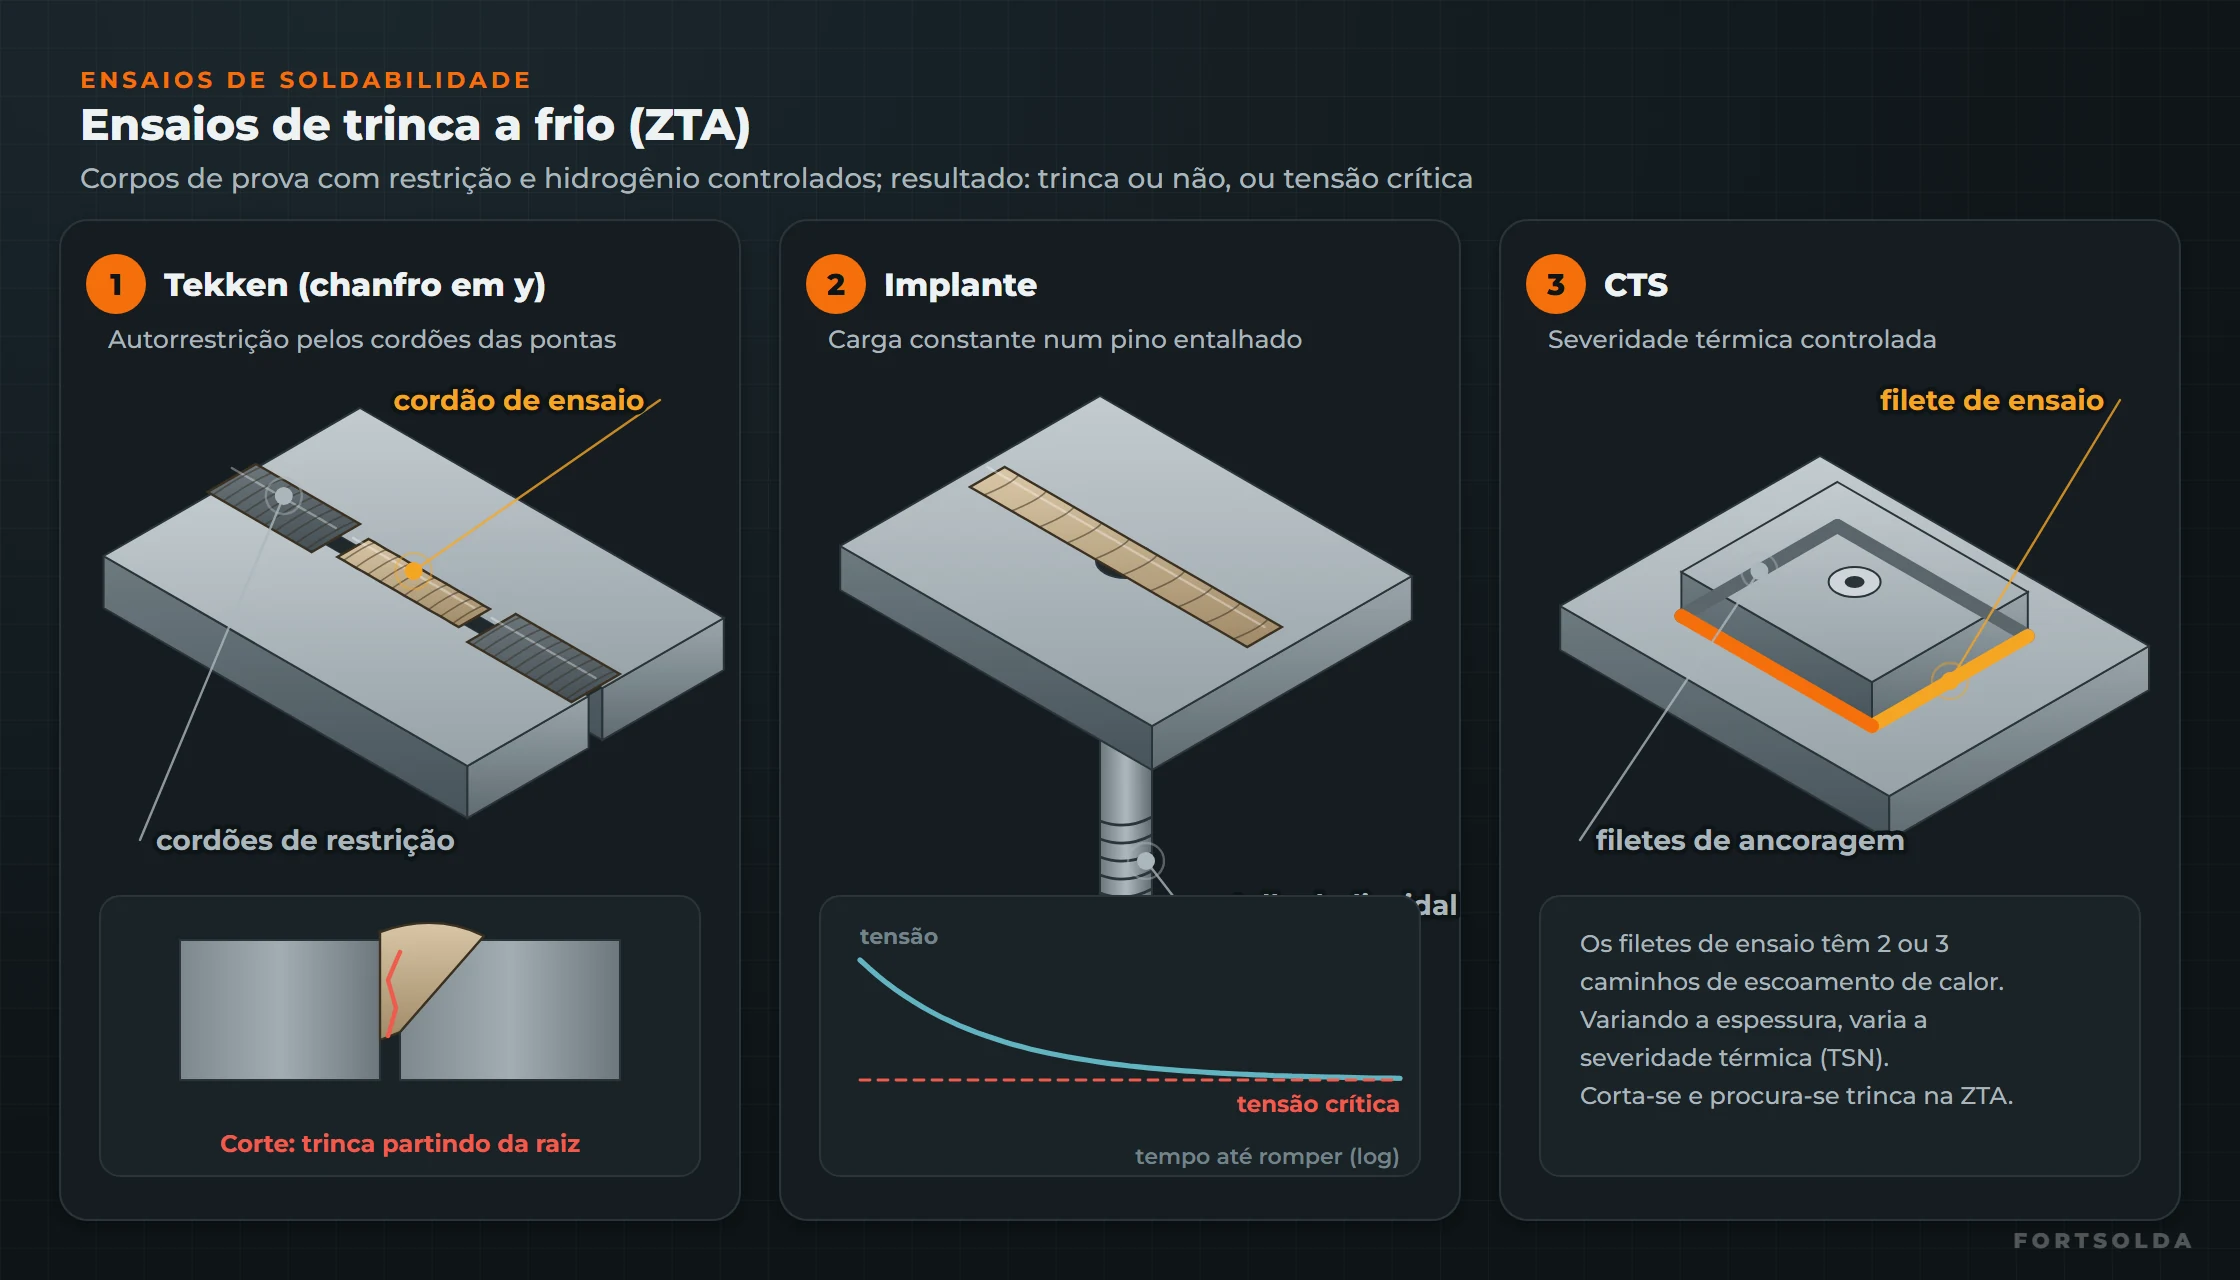
Duas chapas são unidas por cordões de restrição nas pontas, e o cordão de ensaio é depositado num chanfro em y no meio. A geometria cria restrição alta e um entalhe na raiz. Depois de 48 h, o corpo de prova é examinado na superfície e em cortes, e calcula-se a porcentagem de trinca. Repetindo o ensaio em várias temperaturas, acha-se o pré-aquecimento mínimo sem trinca. É padronizado pela JIS Z 3158 e é um dos ensaios mais severos e mais usados.
Implante
Um pino cilíndrico com entalhe é colocado num furo de uma chapa, com o topo nivelado à superfície. Um cordão passa por cima, de modo que o entalhe fica na ZTA do pino. Depois que a solda esfria até uma temperatura definida, aplica-se uma carga de tração constante no pino. Variando a carga, acha-se a tensão crítica abaixo da qual o pino não rompe. É um ensaio quantitativo, bom para comparar aços e consumíveis.
CTS (severidade térmica controlada)
Uma placa superior é aparafusada sobre a inferior e presa por filetes de ancoragem. Os filetes de ensaio são feitos com dois ou três caminhos de escoamento de calor, o que define a severidade térmica (TSN). Variando a espessura das placas, varia a velocidade de resfriamento. O resultado é a presença ou ausência de trinca na ZTA dos cortes.
Ensaios de trinca a quente
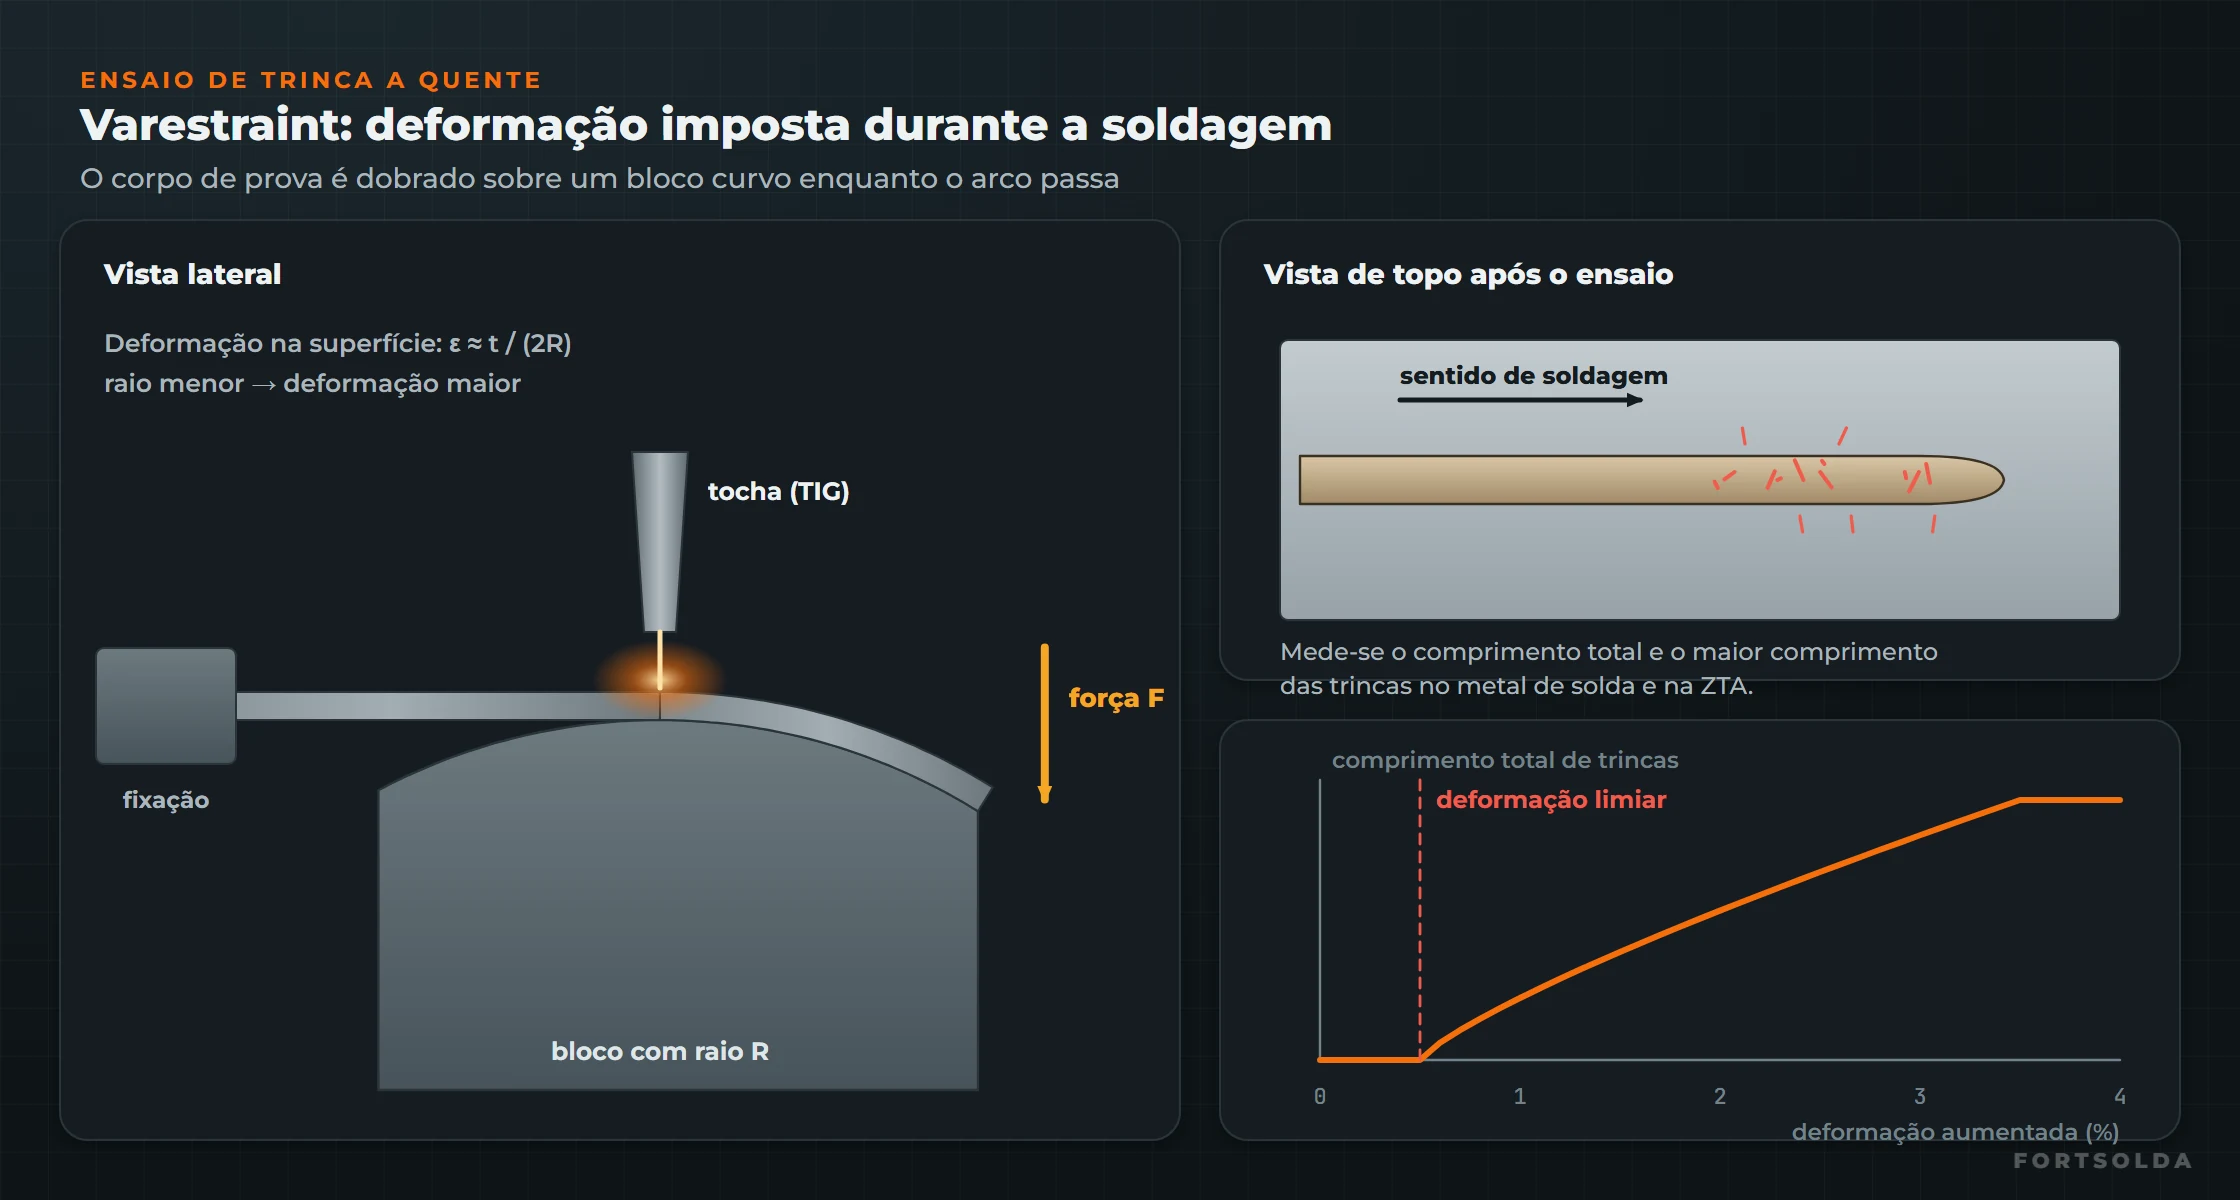
No Varestraint, o corpo de prova é soldado por TIG e, no instante em que o arco passa por um ponto, é dobrado sobre um bloco de raio conhecido. A deformação na superfície é aproximadamente ε ≈ t/(2R), em que t é a espessura e R o raio do bloco. Medem-se o comprimento total e o maior comprimento das trincas no metal de solda e na ZTA. Repetindo com raios diferentes, obtém-se a deformação limiar e a curva de suscetibilidade do material.
O Transvarestraint dobra o corpo de prova no sentido transversal ao cordão e é mais sensível à trinca de solidificação no metal de solda. O ensaio de ductilidade a quente, em simulador termomecânico (tipo Gleeble), reproduz o ciclo térmico da ZTA num corpo de prova e mede a ductilidade durante o aquecimento e o resfriamento, o que indica a suscetibilidade à trinca de liquação.
Os ensaios autorrestringidos, como o de filete em T e o de cruz, são mais simples: a própria geometria impõe a restrição. Servem para triagem rápida de consumíveis e procedimentos.
Dureza, tenacidade e hidrogênio
O perfil de dureza Vickers através da junta, pela ISO 9015-1, mostra a dureza máxima da ZTA e é o ensaio mais simples para avaliar o risco de trinca a frio e verificar o efeito do TTAT.
O Charpy com entalhe no metal de solda e na ZTA mede a tenacidade na temperatura de projeto. O CTOD mede a tenacidade à fratura e é usado em estruturas críticas, como plataformas e vasos de parede grossa. O ensaio de hidrogênio difusível (ISO 3690 ou AWS A4.3) mede quanto hidrogênio o consumível coloca na solda e define a escala de hidrogênio usada no cálculo do pré-aquecimento.
Como interpretar os resultados
- Nenhum ensaio cobre tudo. Escolha o ensaio pelo problema que se quer evitar.
- Os resultados são comparativos. Eles ordenam materiais, consumíveis e condições. A peça real pode ter restrição, espessura e forma de cordão diferentes.
- Registre todas as condições: composição do aço, consumível e hidrogênio, aporte, pré-aquecimento, espessura e restrição. Sem isso, o resultado não pode ser comparado.
- Correlacione com a experiência em serviço. O ensaio só é útil se o que ele mede tem relação com o modo de falha real do equipamento.
Perguntas frequentes
Ensaio de soldabilidade é o mesmo que qualificação de procedimento?
Não. A qualificação (RQPS na ASME IX, por exemplo) prova que um procedimento específico produz uma junta com as propriedades exigidas pelo código. O ensaio de soldabilidade compara materiais, consumíveis e condições quanto a um tipo de problema, como a trinca a frio, e ajuda a definir parâmetros como o pré-aquecimento antes de qualificar.
Qual ensaio usar para definir o pré-aquecimento?
Em geral, ensaios de trinca a frio com restrição alta, como o Tekken (chanfro em y) e o CTS, feitos em várias temperaturas de pré-aquecimento. A menor temperatura sem trinca orienta o procedimento. Para muitos aços, os métodos de cálculo da EN 1011-2 ou do Anexo B da AWS D1.1 já dão uma estimativa segura.
Um material que passou no Varestraint está livre de trinca a quente?
Não necessariamente. O Varestraint classifica materiais e consumíveis pela deformação que eles aguentam no fim da solidificação. Na peça real, a forma do cordão, a restrição e a diluição podem gerar deformações maiores. O resultado serve para comparar e escolher, não como garantia isolada.
Referências
- STOUT, R. D. et al. Weldability of steels. 4. ed. New York: Welding Research Council, 1987.
- INTERNATIONAL ORGANIZATION FOR STANDARDIZATION. ISO 17642: destructive tests on welds in metallic materials — cold cracking tests for weldments — arc welding processes. Geneva: ISO.
- INTERNATIONAL ORGANIZATION FOR STANDARDIZATION. ISO 17641: destructive tests on welds in metallic materials — hot cracking tests for weldments — arc welding processes. Geneva: ISO.
- JAPANESE STANDARDS ASSOCIATION. JIS Z 3158: method of y-groove cracking test. Tokyo: JSA.
- INTERNATIONAL ORGANIZATION FOR STANDARDIZATION. ISO 3690: welding and allied processes — determination of hydrogen content in arc weld metal. Geneva: ISO.
- INTERNATIONAL ORGANIZATION FOR STANDARDIZATION. ISO 9015-1: destructive tests on welds in metallic materials — hardness testing — part 1: hardness test on arc welded joints. Geneva: ISO.