 Portal
Uma junta soldada não é um material único. Ela tem o metal de solda, que fundiu e solidificou; o metal de base, que não mudou; e entre os dois a zona termicamente afetada (ZTA), que não fundiu, mas foi aquecida o bastante para mudar a microestrutura. Na maior parte das falhas de juntas soldadas em aços ferríticos, é na ZTA que está o ponto fraco.
Este artigo faz parte da série baseada nos capítulos 6 a 8 de Weldability of Steels, de R. D. Stout (Welding Research Council).
Cada faixa viu uma temperatura diferente
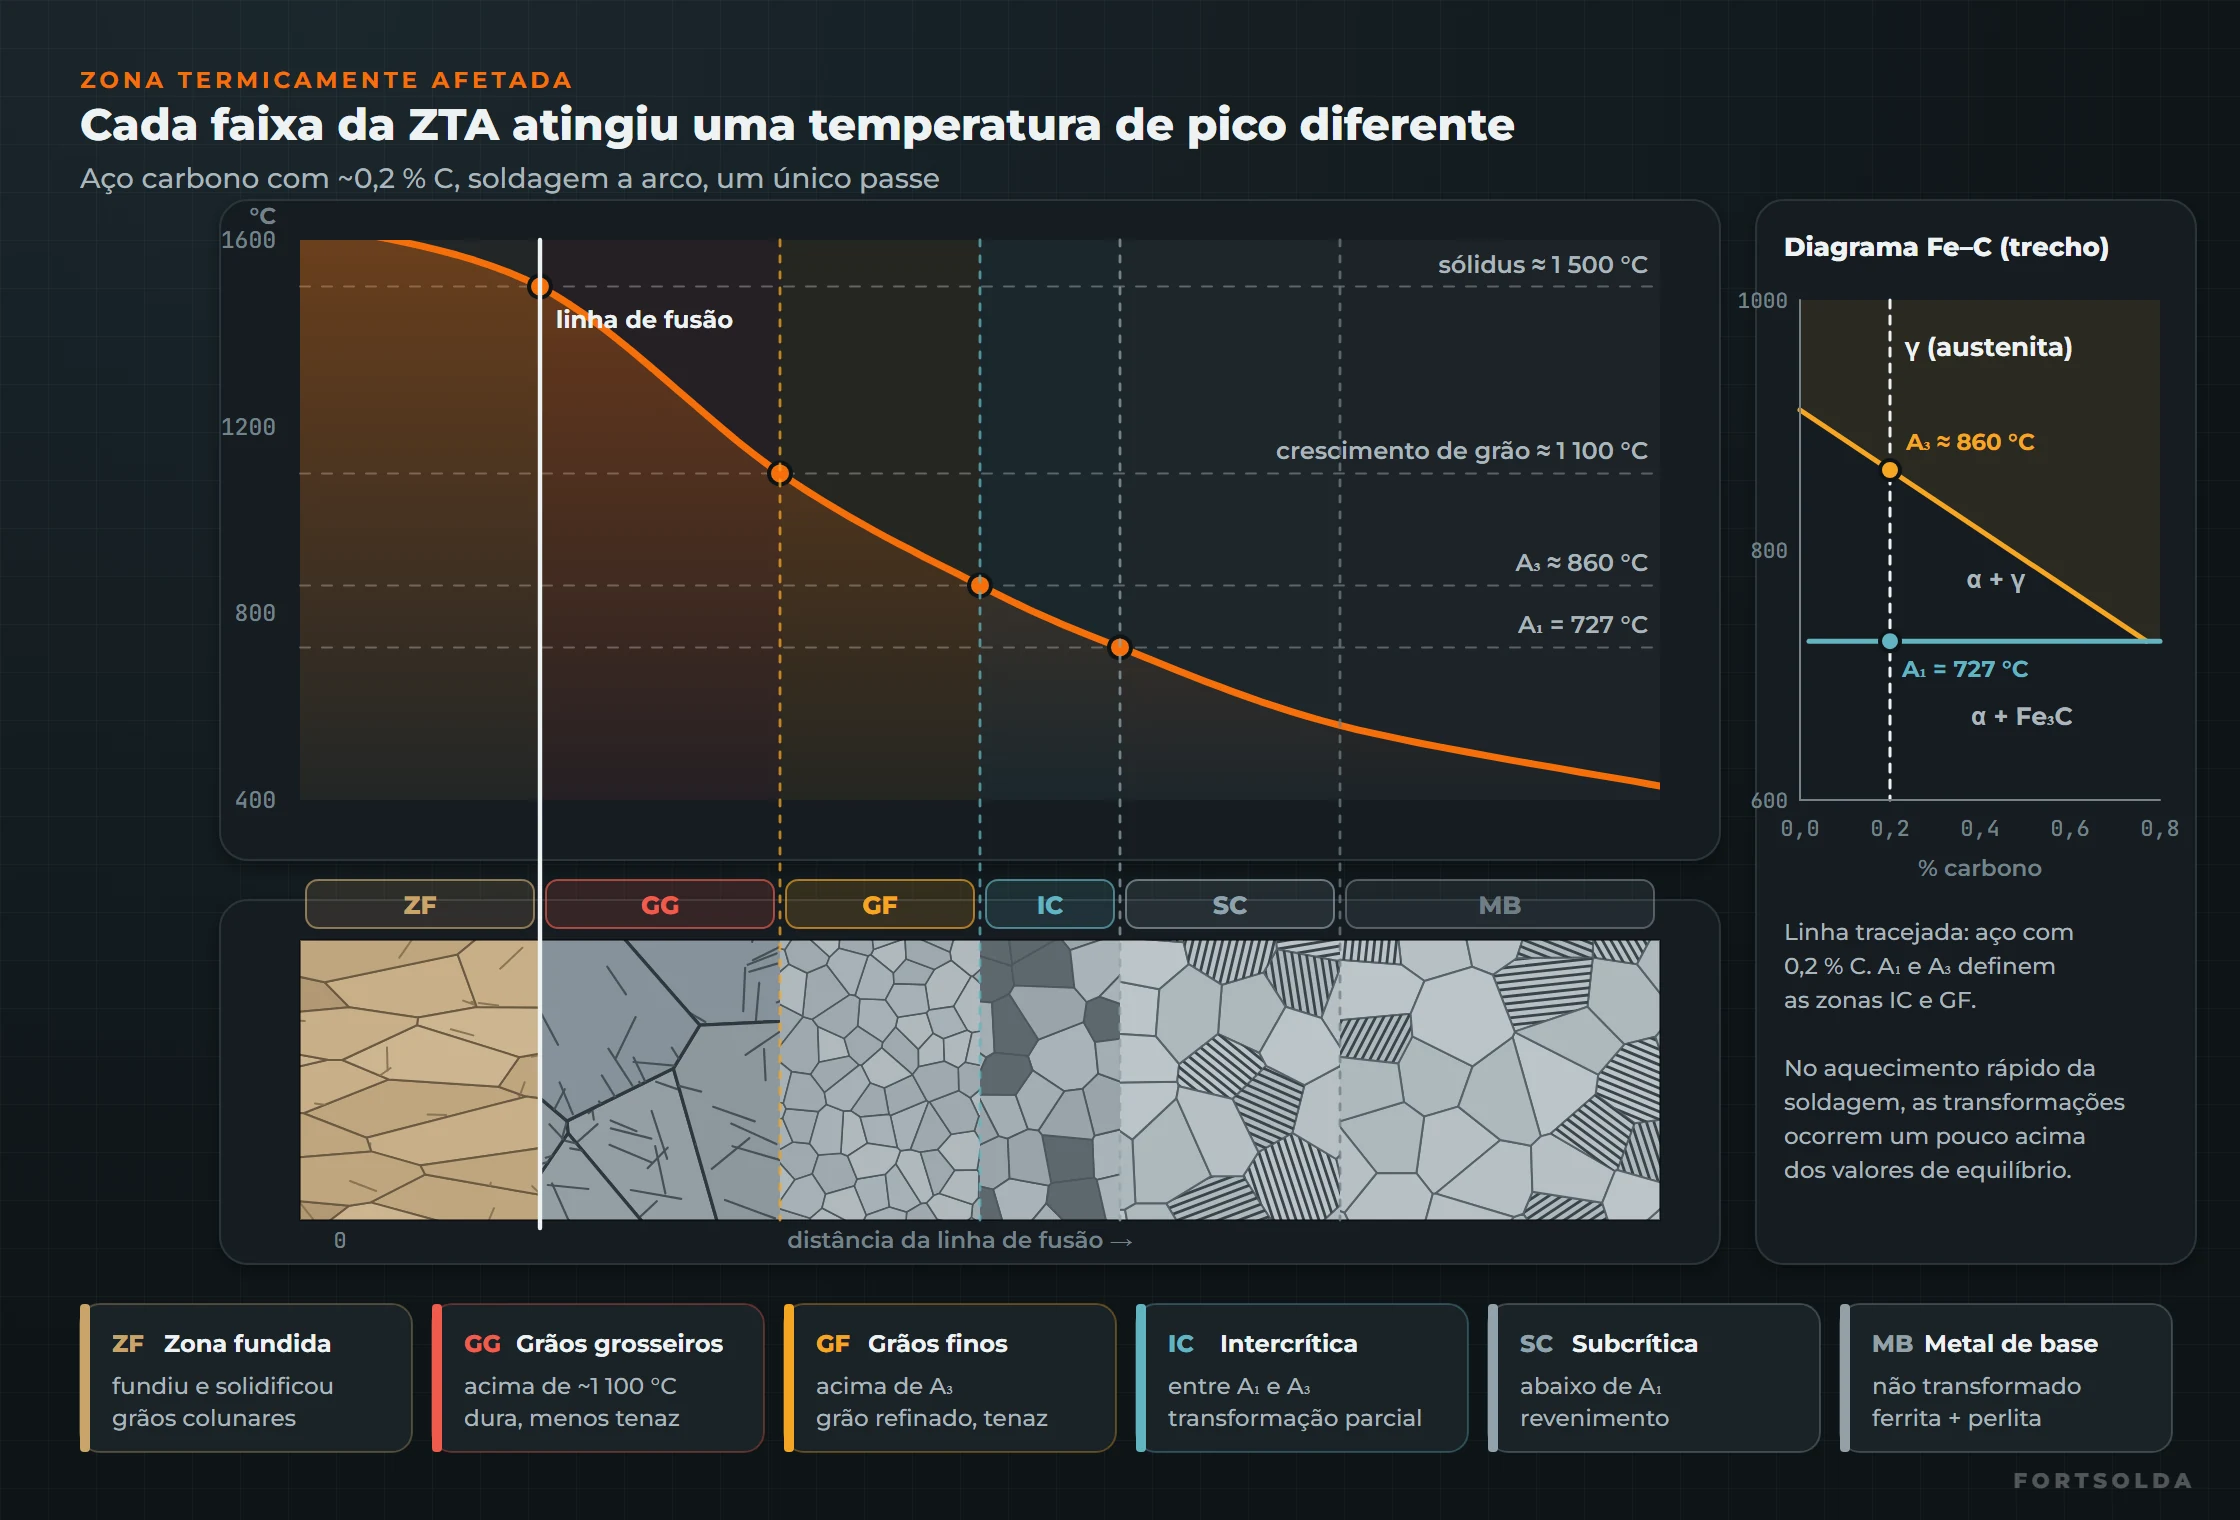
A temperatura de pico cai rapidamente com a distância da linha de fusão. Como as transformações do aço dependem da temperatura, a ZTA se divide em faixas com microestruturas diferentes. A figura relaciona cada faixa com o diagrama ferro-carbono, para um aço com cerca de 0,2 % de carbono:
| Subzona | Temperatura de pico | O que acontece | Efeito típico |
|---|---|---|---|
| Grãos grosseiros (GG) | acima de ~1 100 °C até o sólidus | austenita com grão grande; no resfriamento, bainita ou martensita | maior dureza e menor tenacidade da junta; local da trinca a frio |
| Grãos finos (GF) | entre A₃ e ~1 100 °C | austenita de grão fino, que se transforma em ferrita e perlita finas | em geral boa tenacidade |
| Intercrítica (IC) | entre A₁ e A₃ | só parte vira austenita; ilhas ricas em carbono podem endurecer | pode formar constituintes duros em aços de alta resistência |
| Subcrítica (SC) | abaixo de A₁ | sem transformação; revenimento, esferoidização, envelhecimento | amolecimento em aços temperados e revenidos |
Em soldas de vários passes, cada passe reaquece a ZTA dos anteriores. Partes da ZTA de grãos grosseiros são refinadas, outras revenidas, e algumas são reaquecidas na faixa intercrítica e podem ficar ainda mais frágeis. São as chamadas zonas frágeis localizadas, importantes em aços estruturais de alta resistência e em ensaios de tenacidade à fratura. O mesmo princípio de reaquecimento, aplicado de forma controlada, é a base da técnica do cordão de revenimento.
O aporte térmico e o t₈/₅
O aporte térmico mede quanta energia o arco coloca por milímetro de solda. Pela EN 1011-1:
Q = k · U · I / v · 10⁻³ (kJ/mm)
Nela, U é a tensão (V), I a corrente (A), v a velocidade de soldagem (mm/s) e k o rendimento térmico do processo: cerca de 1,0 para arco submerso, 0,8 para eletrodo revestido, MIG/MAG e arame tubular, e 0,6 para TIG e plasma. A ASME Seção IX calcula o aporte sem o fator k.
O aporte, a espessura, o tipo de junta e o pré-aquecimento definem o t₈/₅, o tempo de resfriamento de 800 °C a 500 °C. É ele que decide a microestrutura da ZTA de grãos grosseiros:
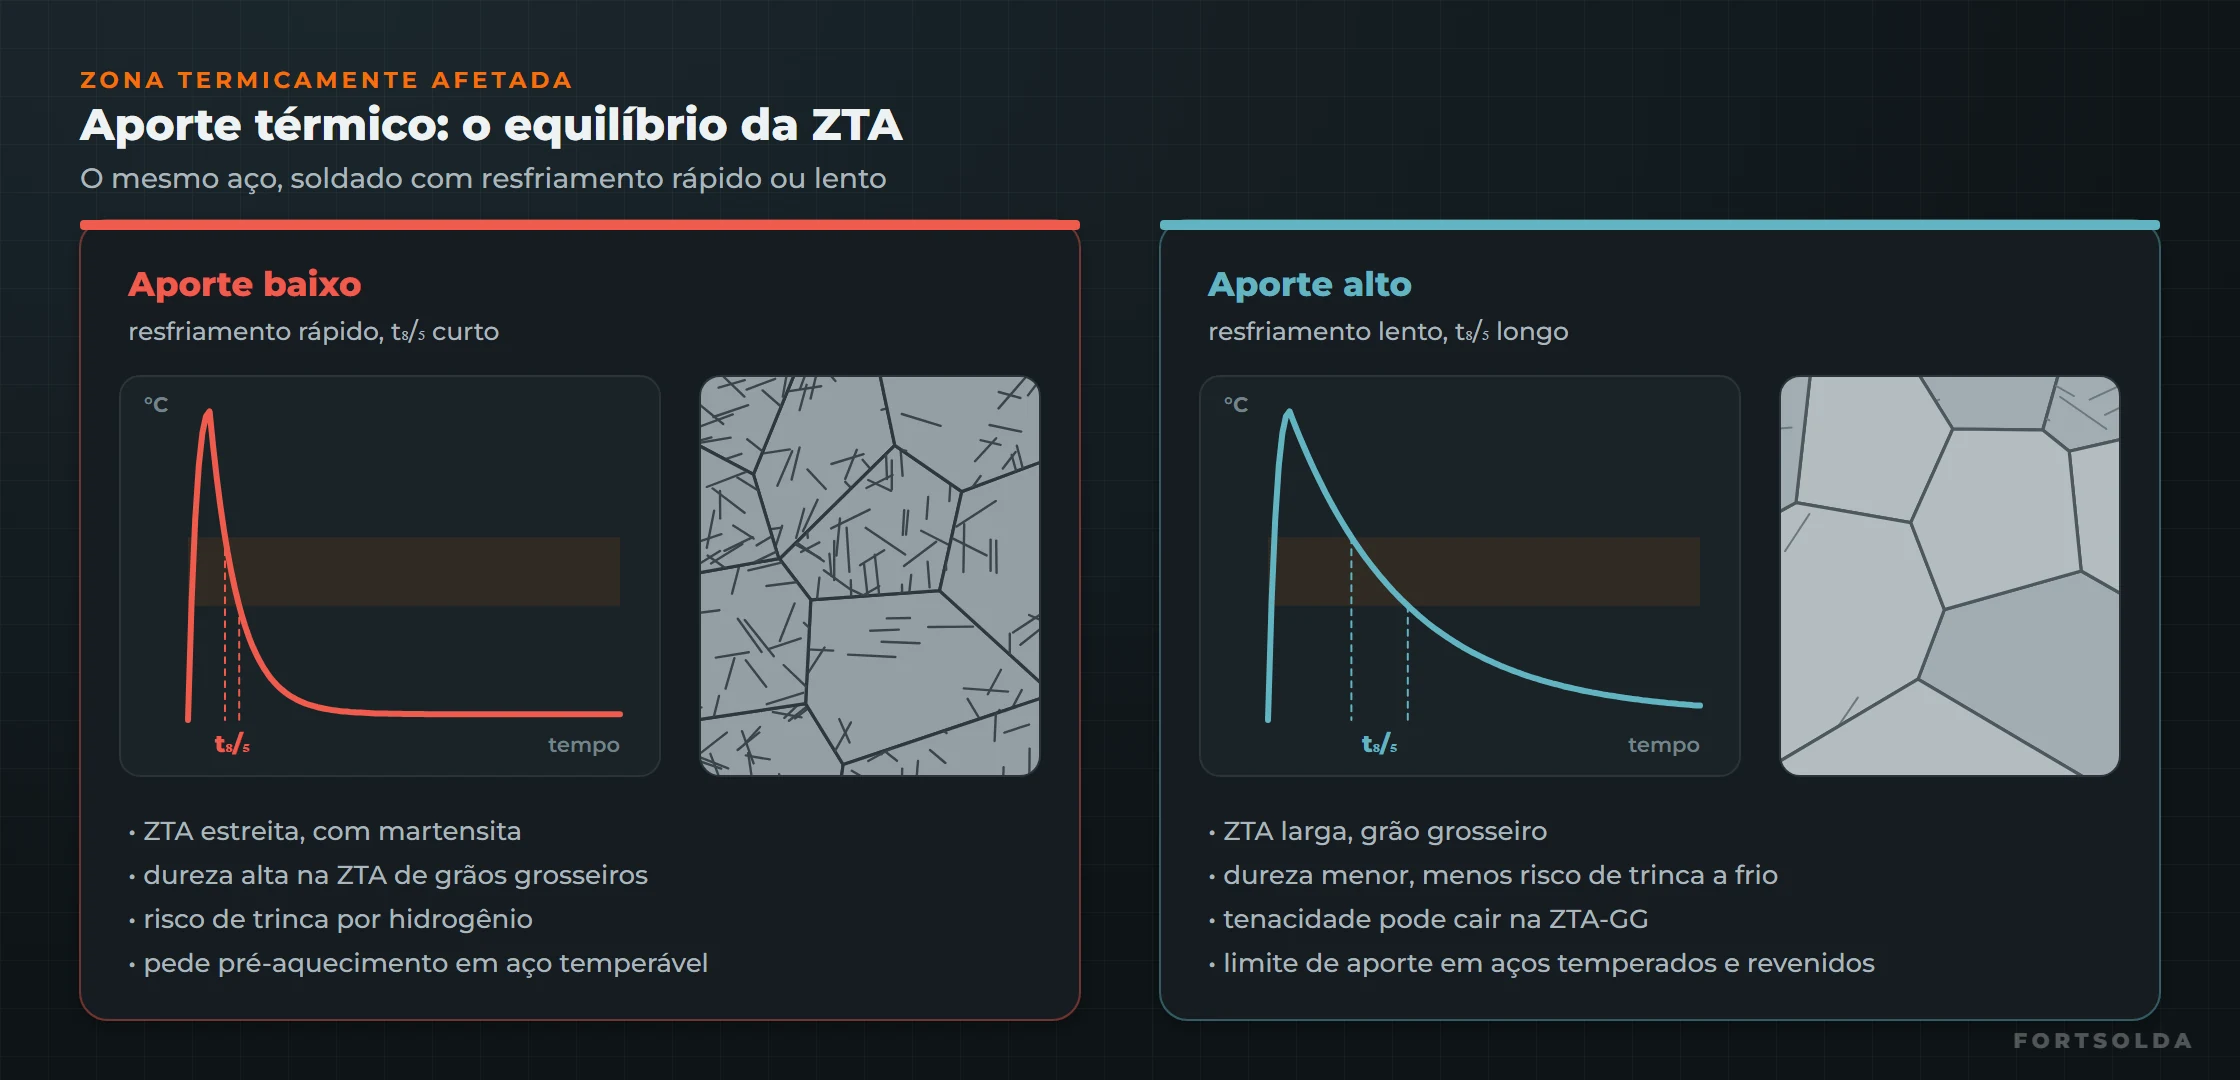
- Aporte baixo, t₈/₅ curto: ZTA estreita, dura, com risco de trinca a frio. Em aços temperáveis, exige pré-aquecimento.
- Aporte alto, t₈/₅ longo: ZTA mais larga e de grão grosseiro, dureza menor, mas tenacidade que pode cair. Em aços temperados e revenidos e em aços microligados, o fabricante do aço costuma limitar o aporte máximo.
Dureza ao longo da junta
O ensaio de dureza Vickers através da junta mostra a ZTA com clareza. Pela ISO 9015-1, as impressões são feitas em filas que atravessam metal de base, ZTA e metal de solda, perto da superfície.
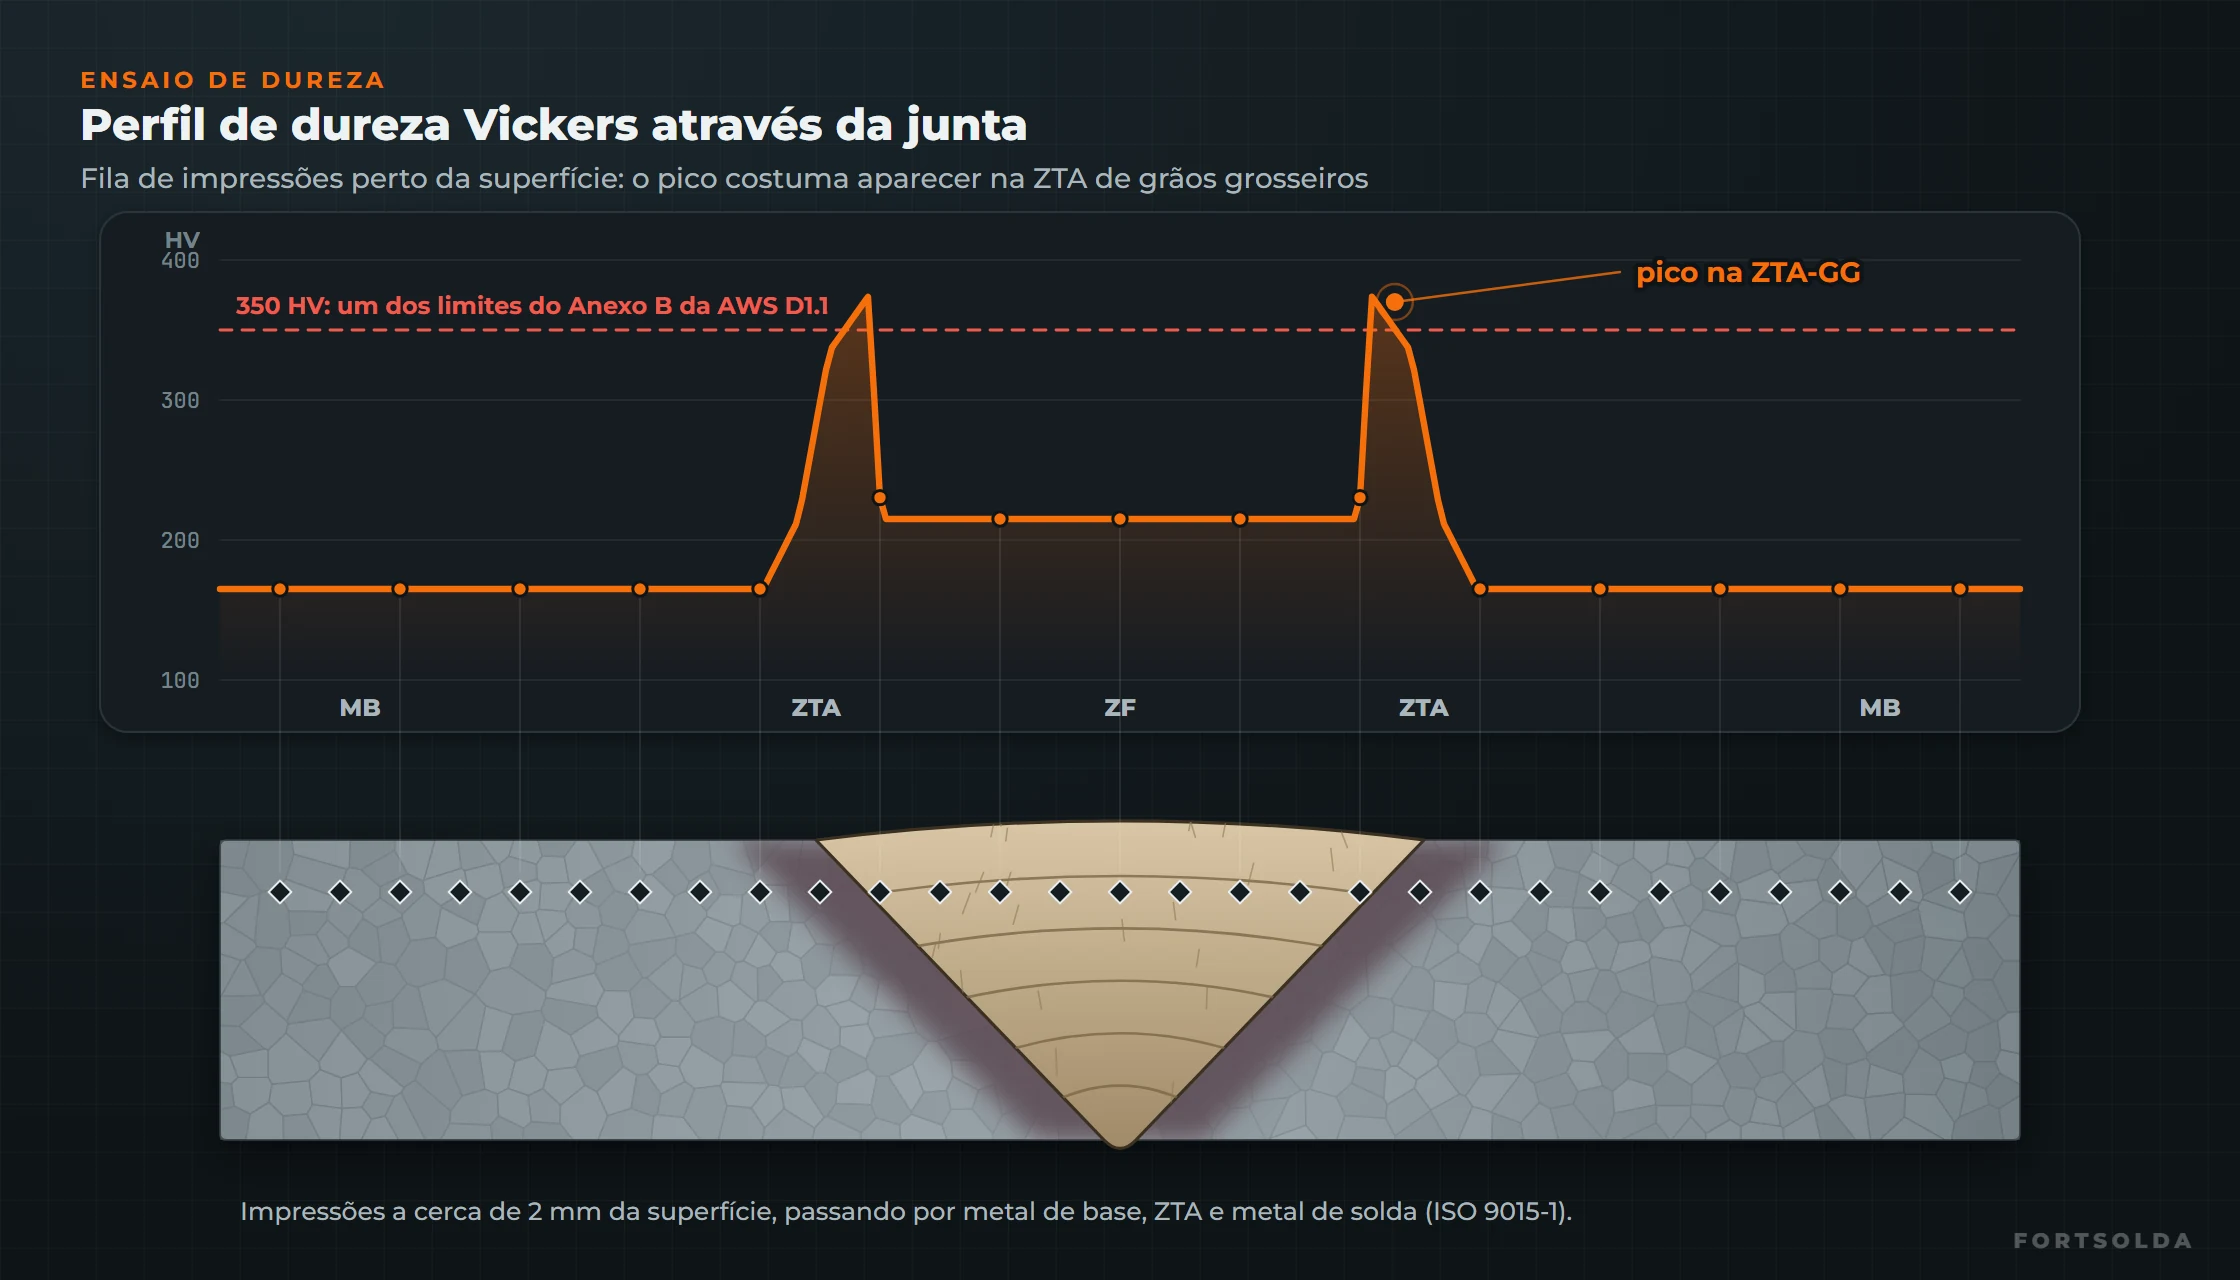
O pico de dureza é um indicador direto de risco. O Anexo B da AWS D1.1, por exemplo, usa como critério uma dureza máxima de 350 ou 400 HV na ZTA para definir o aporte mínimo de filetes sem pré-aquecimento. Em serviços com H₂S, os limites de dureza são ainda menores e fazem parte da qualificação do procedimento.
A ZTA em cada tipo de aço
| Aço | Comportamento da ZTA | Principal cuidado |
|---|---|---|
| Carbono-manganês | endurece conforme o CE e o t₈/₅ | pré-aquecimento e hidrogênio |
| Microligado (com Nb, V, Ti) | pode perder tenacidade com aporte alto | limite de aporte; Charpy na ZTA |
| Temperado e revenido | endurece na GG e amolece na SC | faixa estreita de aporte, conforme o fabricante do aço |
| Cr-Mo | muito temperável | pré-aquecimento alto, TTAT, risco de trinca de reaquecimento |
| Inox austenítico | não se transforma; o grão cresce | sensitização na faixa de ~450 a 850 °C; trinca de liquação |
Como o TTAT muda a ZTA
O tratamento térmico pós-soldagem revena a martensita e a bainita da ZTA, reduz a dureza e alivia as tensões residuais. É exigido pelo código conforme o material e a espessura. Ele também tem efeitos a controlar: em alguns aços pode reduzir a resistência mecânica ou causar trinca de reaquecimento. Por isso os corpos de prova da qualificação passam pelo mesmo ciclo de TTAT da produção.
Perguntas frequentes
O que é t8/5?
É o tempo que a ZTA leva para esfriar de 800 °C para 500 °C, a faixa em que a austenita se transforma nos aços ferríticos. Ele resume o efeito do aporte térmico, da espessura, do tipo de junta e do pré-aquecimento. t8/5 curto gera ZTA mais dura; t8/5 longo gera grão mais grosseiro e pode reduzir a tenacidade.
Aporte térmico maior é sempre melhor?
Não. Aporte maior reduz a dureza e o risco de trinca por hidrogênio, mas aumenta o tamanho de grão e a largura da ZTA e pode derrubar a tenacidade, principalmente em aços temperados e revenidos e em aços microligados de alta resistência. Por isso muitas EPS têm aporte mínimo e máximo.
Onde se retiram os corpos de prova de Charpy da ZTA?
O entalhe é posicionado na ZTA, em geral o mais perto possível da linha de fusão, conforme o código. Como a ZTA é estreita e varia de propriedade em poucos milímetros, a posição exata do entalhe muda bastante o resultado. A macrografia da junta é usada para localizar a linha de fusão antes da usinagem do entalhe.
Referências
- STOUT, R. D. et al. Weldability of steels. 4. ed. New York: Welding Research Council, 1987.
- KOU, S. Welding metallurgy. 2. ed. Hoboken: Wiley, 2003.
- EUROPEAN COMMITTEE FOR STANDARDIZATION. EN 1011-1: welding — recommendations for welding of metallic materials — part 1: general guidance for arc welding. Brussels: CEN.
- INTERNATIONAL ORGANIZATION FOR STANDARDIZATION. ISO 9015-1: destructive tests on welds in metallic materials — hardness testing — part 1: hardness test on arc welded joints. Geneva: ISO.
- AMERICAN WELDING SOCIETY. AWS D1.1/D1.1M:2025: structural welding code — steel. Miami: AWS, 2025. Anexo B.